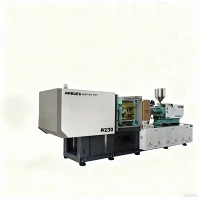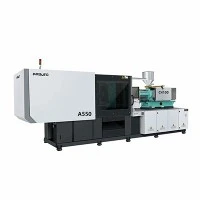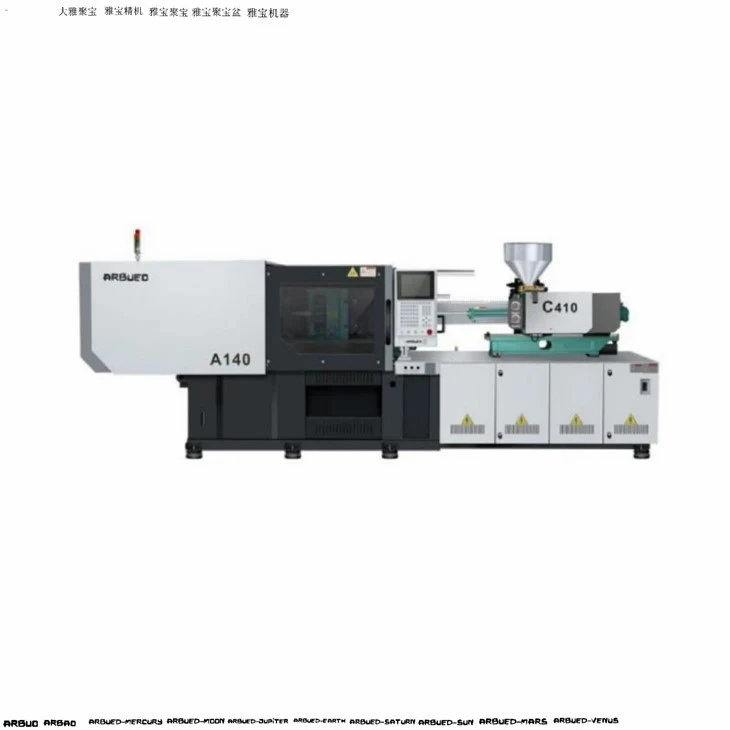
Visok{0}}hitrostni servo stroj za brizganje
Ta hidravlični servo -gnani stroj za brizganje je zasnovan za proizvajalce avtomobilskih komponent Tier 1 in Tier 2, ki zahtevajo stroge tolerance dimenzij, nizko optično popačenje in ponovljiv nadzor teže delov. Sistem, ki deluje znotraj vpenjalnih sil od 100 do 2000 metričnih ton, obdeluje tehnične termoplaste (PA66-GF30, PBT, PC/ABS, PMMA, POM) za funkcionalne elemente pod-pokrovom, notranje obloge, leče za zunanjo razsvetljavo in strukturne komponente.
Z integracijo servo-hidravličnih pogonskih enot z neposrednim-pogonom, linearnih vodil na premični plošči in plastifikacijskih vijakov z nizkim{2}}trenjem ta stroj doseže toleranco ponovljivosti teže udarca v območju +/-0,15 %. Krmilnik s-zaprto zanko uravnava tlak vbrizgavanja in položaj vijaka v 1-milisekundnih intervalih vzorčenja, s čimer odpravlja sledi bliskanja in pogrezanja na avtomobilskih kalupih z več votlinami.
Ključne specifikacije
Spodnje specifikacije odražajo standardne operativne parametre v reprezentativnih tonažnih razredih.
|
Parameter |
Enota |
250-tonski razred |
500-tonski razred |
1.000-tonski razred |
|
Vpenjalna sila |
kN |
2,500 |
5,000 |
10,000 |
|
Razdalja -vezne palice (V x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Maks. Dnevna svetloba |
mm |
1,080 |
1,480 |
2,050 |
|
Debelina kalupa (najmanj-največ) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Premer vijaka (vijak B) |
mm |
50 |
70 |
95 |
|
Teža vbrizga (PS) |
g |
440 |
1,220 |
3,150 |
|
Maks. Tlak vbrizgavanja |
bar |
2,050 |
1,920 |
1,780 |
|
Maks. Hitrost vbrizgavanja |
mm/s |
160 |
140 |
120 |
|
Hod ejektorja |
mm |
150 |
220 |
300 |
|
Tlak hidravličnega sistema |
MPa |
17.5 |
17.5 |
17.5 |
|
Moč motorja črpalke |
kW |
30 |
52 |
90 |
Ključne značilnosti
Pet{0}}točkovni dvojni preklopni vpenjalni mehanizem: Toplotno{0}}obdelane povezave iz litega železa imajo samo{1}}mazalne puše-impregnirane z grafitom, ki preprečujejo kontaminacijo z oljem v predelu kalupa.
Podpora za linearna vodila-z nizkim trenjem: Premične plošče počivajo na natančnih linearnih vodilih in ne na veznih-palicah, kar zmanjšuje nagibanje plošče pod velikimi težami kalupov in odpravlja obrabo puš-veznih drogov.
Servo-hidravlični pogon z zaprto{0}}zanko: Visoko{0}}odzivni servo motorji v kombinaciji z notranjimi zobniškimi črpalkami uravnavajo pretok olja na podlagi povpraševanja in zmanjšajo porabo energije v prostem teku za 40-60 % v primerjavi s črpalkami s fiksno prostornino.
Več{0}}stopenjski krmilnik za vbrizgavanje in zadrževalni tlak: 10-stopenjska hitrost vbrizgavanja in 10-stopenjske krivulje zadrževanja tlaka preprečujejo koncentracijo napetosti okoli območij vrat v debelostenskih optičnih lečah.
Bi-kovinski sklop cevi in vijakov: Obloga soda iz sintranega volframovega karbida v kombinaciji z neprekinjenim varjenjem s-plazemskim{0}}oblokom (PTA) na ročajih vijakov z abrazivnimi polimeri, ojačanimi s steklenimi-vlakni-.
Multi{0}}Core Pulling Control: Integrirani dvo{0}}conski hidravlični snemalci jeder omogočajo zapletena zaporedja drsenja za avtomobilske priključke in ohišja HVAC.
Načelo delovanja/konfiguracija stroja
Vpenjanje in nastavitev kalupa:Gibljiva plošča napreduje preko linearnih ležajev. Pet{1}}točkovne preklopne ključavnice se zaklenejo in ustvarijo polno vpenjalno tonažo, izmerjeno neposredno prek merilnikov-vezne palice.
Plastificiranje:Dvo-metalni vijak se vrti, ki ga poganja hidravlični motor-z visokim navorom. Temperaturni senzorji vzdolž štirih grelnih con uravnavajo temperaturo taline v območju +/-1,0 °C.
Faza vbrizgavanja:Digitalni linearni pretvornik meri položaj vbrizgavanja z ločljivostjo 0,01 mm. Servo črpalka prilagodi hidravlični tlak do 2050 barov, da napolni votlino kalupa.
V/P Preklop & Pack/Hold:Sistem preklopi s krmiljenja hitrosti na nadzor tlaka na podlagi položaja votline, mejnih vrednosti hidravličnega tlaka ali signalov zunanjega pretvornika.
Hlajenje in izmet:Medtem ko se talina ohlaja, se vijak vrti, da plastificira material za naslednji cikel. Vpenjalna enota se umakne, dinamični hidravlični ejektorji pa odstranijo končni del.
Posebne-tehnične prednosti izdelka
Zmanjšanje upogiba plošče
Običajne plošče se upognejo pod polnim pritiskom vpenjanja, kar povzroči blisk v središču kalupa in ozke tolerance sten na robovih. Ta zasnova plošče uporablja optimizacijo analize končnih elementov (FEA) za enakomerno porazdelitev vpenjalne sile po pritrdilni površini kalupa, pri čemer ohranja vzporednost pod obremenitvijo znotraj 0,05 mm v razponu 1000 mm.
Odzivni čas vbrizgavanja
Servo{0}}hidravlični odzivni čas od mirovanja do največjega pretoka traja manj kot 35 milisekund. Hitro pospeševanje preprečuje mrzle polže in sledi pretoka v delih z veliko dolžino-toka, kot so vratne plošče in nosilci odbijača.
Temperaturna stabilnost v enotah za plastificiranje
Moduli za nadzor temperature PID uporabljajo-prevodniške releje prek keramičnih grelnih trakov. Regulacija-temperature z zaprto zanko preprečuje toplotno razgradnjo toplotno{3}}občutljivih polimerov, kot sta POM in-ognjevarni ABS.
Tipične aplikacije
Sistemi razsvetljave: Ohišja žarometov (PP-TD20), debelo{2}}stenske svetlobne cevi LED (PMMA/PC), okvirji zadnjih luči (ABS).
Notranja obloga: Nosilci armaturne plošče (PC/ABS), prezračevalne reže (POM), sklopi sovoznikovega predala (PP).
Pod--komponentami pokrova: ohišja pokrova motorja (PA66-GF30), rezervoarji zavorne tekočine (PP), lupine sesalnega kolektorja (PA6-GF30).
Elektrika in priključki: Več{0}}nožni konektorji za avtomobilsko ožičenje (PBT-GF15), pokrovi škatle z varovalkami (PA6).
Združljivost materiala
Spodnja tabela prikazuje parametre plastificiranja za običajne avtomobilske smole z uporabo standardnih bi-kovinskih vijačnih profilov:
|
Polymer Grade |
Polnilo/Dodatek |
Razpon temperature cevi (deg C) |
Specifikacije pred-sušenja |
Konfiguracija vijaka |
|
PA66 |
30% steklenih vlaken |
270-295 |
80-90 stopinj C / 4 ure (razvlaževanje) |
Visoko{0}}obrabnost Bi-kovinski, karo prstan |
|
PC / ABS |
Neizpolnjeno / FR |
240-270 |
100-110 stopinj C / 3-4 ure |
Mešalni vijak z nizkim-strigom |
|
PMMA |
Optični razred |
210-240 |
80-90 stopinj C / 4 ure |
Površinski-polirani prozorni vijak |
|
PBT |
15-30 % steklenih vlaken |
240-265 |
120 stopinj C / 3 ure |
Pro-prevlečeno z volframom proti koroziji |
|
PP |
20% smukec polnjen |
190-230 |
80 stopinj C / 2 uri |
Standardni poliolefinski profil |
Kako izbrati / Možnosti konfiguracije
Izbira premera vijaka
A Vijak: Manjši premer za toplotno-občutljive materiale ali majhne velikosti nabojev (10–30 % zmogljivost cevi).
B Vijak: standardno razmerje L/D (20:1 ali 22:1) za-splošne avtomobilske smole.
Vijak C: večji premer za-delne prostornine, ki zahtevajo največjo zmogljivost vbrizgavanja (nad 70 % največje teže vbrizga).
Izbirni paketi
Enota za-hitro-hitrost vbrizgavanja s pomočjo akumulatorja: poveča hitrost vbrizgavanja do 400 mm/s za tank{3}}konektorje in svetlobne vodnike.
Zaporedno hidravlično vlečenje jedra: Nadgradljivo z 2 na 6 neodvisnih jedrnih zank z ventili za prilagajanje tlaka.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% vsebnost stekla ali mineralov.
Razširitev vmesnika za vroče kanale: integrirani 8 do 32 conski regulatorji temperature za vroče kanale, vgrajeni neposredno v glavno omaro stroja.
Proizvodnja in nadzor kakovosti
Vsak stroj je pred odpremo podvržen strukturiranim testnim protokolom:
Lajšanje strukturnih napetosti: Okvirji iz ulitih plošč so podvrženi termičnemu žarjenju in peskanju za razbremenitev notranjih napetosti pred CNC obdelavo.
Preizkušanje vzporednosti plošč: Orodja za lasersko poravnavo preverjajo vzporednost plošče med suhim-kolesarjenjem po dnevni svetlobi.
72-ur neprekinjenega suhega cikla: Stroj deluje pri največji preklopni hitrosti 72 ur, da preveri celovitost hidravličnega tesnila, ravnovesje temperature olja in stabilnost senzorja.
Preizkus natančnosti dinamičnega vbrizga: Spremembe teže naboja se merijo v 100 zaporednih suhih-ciklih brizganja z uporabo testnih kalupov iz polipropilena in ABS.
Varnostna skladnost: Izdelan v skladu s standardi oznake CE (varnostni predpisi EN 201 za plastične in gumarske stroje), z dvojnimi električnimi/hidravličnimi zaporami na pogonskih vratih.
Prilagajanje in podpora OEM
Integracija avtomatizacije: Vmesnika robota EUROMAP 63 in EUROMAP 73 omogočata nastavitev plug-and-play s servo roboti z zgornjim-vhodom ali stranskim-vstopom.
Geometrija vijakov po meri: Možnosti mešalne glave (mešalni elementi Maddock ali mešalniki tipa -pin), prilagojene za disperzijo masterbatch in mešanje reciklirane vsebine.
Prilagajanje voltov in frekvence: Električne omarice, izdelane po regionalnih standardih (npr. 480 V/60 Hz za Severno Ameriko; 400 V/50 Hz za Evropo; nadzorne plošče, skladne z UL/CSA-na zahtevo).
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančen tehnični predlog in analizo velikosti stroja, predložite naslednje tehnične podrobnosti:
Risbe delov:2D/3D CAD datoteke (STEP, IGES) s kritičnimi dimenzijami in vrednostmi debeline stene.
Specifikacije materiala:Znamka smole, razred in odstotek polnil (npr. steklena vlakna, minerali, zaviralci gorenja).
Podrobnosti plesni:Mere kalupa (dolžina x širina x višina), skupna teža, število votlin in zahteve za vroče kanale.
Ciljni čas cikla:Zahtevana proizvodnja na uro ali ciljni čas cikla na kos.
Pomožne zahteve:Potreba po integriranih jedrnih vlekih, krmilnikih ventilov ali robotskih vmesnikih.
Predložite tehnične podatke za predlog po meri
Pošljite svoje datoteke CAD in specifikacije kalupov neposredno naši inženirski ekipi, da prejmete predhodni izračun vpenjalne sile in prilagojeno konfiguracijo stroja v 24 urah.
pogosta vprašanja
V: Kakšno raven doslednosti teže strelov zagotavlja ta stroj?
O: Ponovljivost teže udarca ostaja znotraj +/-0,15 % pri stabilnih okoljskih pogojih pri uporabi linearnih pretvornikov z visoko-ločljivostjo in krmiljenja hidravličnega ventila z zaprto zanko.
V: Ali lahko ta stroj uporablja abrazivne materiale, kot je najlon, ojačan s 40 %-steklenimi-vlakni-?
O: Da. Stroji, konfigurirani z našim izbirnim paketom za obrabo iz steklenih-vlaken, imajo popolnoma sintran bi-kovinski valj in vijak, prevlečen s-karbidom PTA, kar podaljšuje življenjsko dobo v razmerah visoke-obrabe.
V: Kateri vmesniki so na voljo za robotsko avtomatizacijo?
O: Stroji vključujejo standardne vmesnike EUROMAP 67 za robotske signale. EUROMAP 73 in prilagojeni industrijski vmesniki Ethernet (Profinet, EtherCAT) so na voljo na zahtevo.
V: Kako se upravlja temperatura hidravličnega olja med neprekinjenim delovanjem?
O: Stroj ima -in-cevni ali zračno{2}}hlajeni oljni toplotni izmenjevalnik, povezan z-zaprtim nadzorom temperature olja, ki vzdržuje temperaturo hidravličnega olja med 40–50 stopinj C med proizvodnjo 24/7.
V: Kakšna garancija in podpora za rezervne dele sta na voljo mednarodnim kupcem?
O: Vsi standardni stroji vključujejo 12-mesečno garancijo za celoten sistem in 24-mesečno strukturno garancijo za plošče in vezne drogove. Kritični nadomestni deli (ventili, grelniki, termoelementi, tesnila) se pošljejo v 48 urah prek globalne ekspresne logistike.
Priljubljena oznake: visoko natančen stroj za brizganje avtomobilskih delov, Kitajska visoko natančen stroj za brizganje avtomobilskih delov proizvajalci, dobavitelji, tovarna