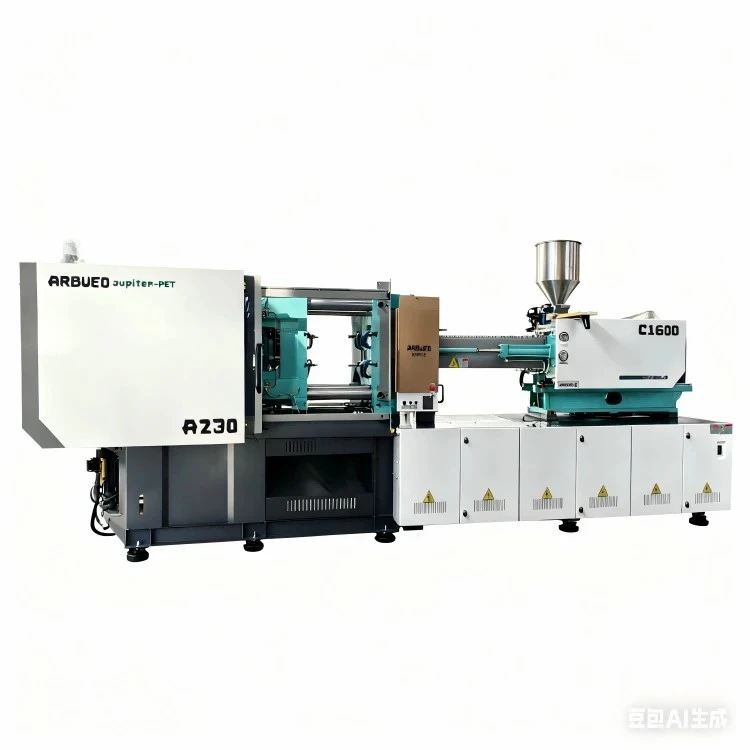

Visok{0}}natančni hibridni stroj za brizganje
Ta hibridni stroj za brizganje združuje električno servo{0}}brizganje s hidravlično vpenjalno enoto. Neposredni servo električni pogon skrbi za plastificiranje in brizganje ter dosega ponovljivost znotraj +/-0,01 mm za težo in položaj strele. Hidravlično vpenjanje-palice zagotavlja togo zadrževalno silo za več-votline, visokotlačno oblikovanje brez velike porabe električne energije.
Ta enota, zasnovana za tankostensko-embalažo, medicinske komponente in optično-elektroniko, premosti vrzel med popolno-stabilnostjo hidravličnega vpenjanja in popolno-električno natančnostjo. Poraba energije je zmanjšana za 30 % do 50 % v primerjavi s standardnimi hidravličnimi stroji, pri čemer so časi suhih ciklov znižani na manj kot 1,2 sekunde pri standardnih modelih.
|
metrika |
Razpon/vrednost |
|
Vpenjalna sila |
100 ton – 800 ton (1.000 kN – 8.000 kN) |
|
Hitrost vbrizgavanja |
Do 800 mm/s (s pomočjo akumulatorja) |
|
Ponovljivost teže udarca |
+/-0.01% – +/-0.03% |
|
Natančnost položaja |
+/-0,01 mm (linearni optični kodirnik z zaprto zanko) |
|
Zmanjšanje energije |
30 % – 50 % v primerjavi s spremenljivo hidravliko črpalke |
|
Skladnost s standardi |
CE, ISO 9001, ANSI/SPI B151.1 |
Ključne specifikacije
|
Parameter |
150-tonski model |
300-tonski model |
500-tonski model |
|
Vpenjalna sila |
1.500 kN |
3.000 kN |
5.000 kN |
|
Odmik -vezne palice (V x V) |
460 x 460 mm |
660 x 660 mm |
820 x 820 mm |
|
Velikost plošče (V x V) |
680 x 680 mm |
960 x 960 mm |
1.200 x 1.200 mm |
|
Hod odpiranja kalupa |
420 mm |
600 mm |
800 mm |
|
Maks. Višina kalupa |
500 mm |
680 mm |
850 mm |
|
Min. Višina kalupa |
180 mm |
280 mm |
350 mm |
|
Možnosti premera vijaka |
A: 32 mm / B: 36 mm / C: 40 mm |
A: 45 mm / B: 50 mm / C: 55 mm |
A: 65 mm / B: 70 mm / C: 75 mm |
|
Hitrost vbrizgavanja (A-vijak) |
185 cm3/s (standardno) / 450 cm3/s (acc.) |
310 cm3/s (Standardno) / 600 cm3/s (Acc.) |
580 cm3/s (Standardno) / 800 cm3/s (Acc.) |
|
Maks. Tlak vbrizgavanja |
2.350 barov |
2.150 barov |
2000 barov |
|
Izmetni udarec |
120 mm |
160 mm |
200 mm |
|
Iztisna sila |
42 kN |
78 kN |
110 kN |
Ključne značilnosti
Zmogljivost vzporednega gibanja:Električno plastificiranje poteka sočasno z odpiranjem kalupa, premiki ejektorja in vlečenjem jedra-. To skrajša skupni čas cikla za 15 % do 25 %.
Servo električni vbrizg-z zaprto zanko: A high-torque servo motor directly drives the ball screw for injection acceleration (>2,0 G). Tlačni pretvorniki zagotavljajo-realnočasovne povratne informacije pri frekvenci vzorčenja 1 kHz.
Toga plošča in hidravlična vpenjalna struktura:Plošče, optimizirane za analizo končnih elementov (FEA), zmanjšajo upogib pri polni tonaži. Hidravlično vpenjanje ohranja enakomerno porazdelitev napetosti po veznih-palicah, kar podaljšuje življenjsko dobo orodja za kalupe.
Aktivna obnovitev energije:Zavorna energija, ki nastane med fazami pojemka, se vrne nazaj v napajalni tokokrog, kar zmanjša toplotno obremenitev v ohišju in zmanjša porabo električne energije.
Možnosti območij-brez plesni:Vez-palice in kalupne plošče uporabljajo samo{1}}mazalne puše-impregnirane z grafitom. To odpravlja tekoča maziva v območju kalupa, kar izpolnjuje zahteve ISO razreda 7 za čiste prostore.
Tehnične prednosti
Hibridna pogonska arhitektura
Neodvisni pogonski sistemi izpolnjujejo posebne kinematične zahteve:
Električna os (plastificiranje in vbrizgavanje): odpravlja izgubo zaradi trenja hidravlične tekočine med-hitrostnim vbrizgavanjem. Zakasnitev odziva pade s 50 ms (hidravlični servo ventili) na manj kot 10 ms (električni servo pogon).
Hidravlična os (vpenjanje in vleka jedra): Zagotavlja natančno zadrževanje visokega{0}}tlaka brez stalne obremenitve električnega motorja pri navoru zastoja.
Toplotna in viskoznostna kompenzacija
Spremembe viskoznosti v surovih smolah, ki jih povzročijo razmerja ponovnega mletja ali premiki talne-temperature okolja v delavnici, se samodejno popravijo. Senzorji tlaka znotraj šobe merijo dejanski tlak taline pri največjem vbrizgavanju. Krmilnik modulira hitrost in prehodne točke V/P korak za korakom, da zagotovi enakomerno polnjenje votline.
Upravljanje hidravličnega olja
Ker je hidravlična moč rezervirana za vpenjanje in izmet, je skupna kapaciteta olja zmanjšana za 60 % v primerjavi s polnimi-hidravličnimi nastavitvami. Delovne temperature olja ostajajo pod 42 stopinj pri polni proizvodnji, kar odpravlja obvezno vodno-hlajenje za hladilnike olja in podaljša življenjsko dobo hidravlične tekočine na več kot 20.000 delovnih ur.
Tipične aplikacije
Medicinski pripomočki in diagnostika
Sestavni deli: konektorji Luer lock, tulci brizg, mikrofluidni čipi, konice pipet, epruvete za zbiranje krvi.
Zahteve: Skladnost s čistimi prostori razreda 7 ISO, ničelno tveganje kontaminacije z oljem, ločevalne črte brez bliska-, nihanje teže strela pod 0,05 %.
Tanko{0}}embalaže
Sestavni deli: posode za hrano, pokrovi-zaščiteni pred odpiranjem, medicinske viale, kozmetični zamaški.
Zahteve: Hitrost vbrizgavanja do 800 mm/s, zmogljivost vbrizgavanja do 2400 barov, čas cikla pod 3,5 sekunde.
Elektronika in natančna optika
Komponente: ohišja za leče pametnih telefonov, mikro-priključki, moduli kamer, podstavki relejev.
Zahteve: minimalna preostala napetost, majhne tolerance dimenzij (+/-0,005 mm), združljivost s polimeri s tekočimi kristali (LCP) in visokotemperaturnimi poliamidi.
Združljivost materiala
|
Vrsta smole |
Temperaturno območje obdelave |
Zahteva za konfiguracijo stroja |
Ključne ciljne aplikacije |
|
Polipropilen (PP) / polietilen (PE) |
180 stopinj – 240 stopinj |
Standardni nitrirani vijak in cev |
Tanko{0}}embalaža, pokrovčki, zapirala |
|
Polikarbonat (PC) / PMMA |
260 stopinj – 320 stopinj |
Bimetalni sod, optična-geometrija vijaka |
Leče, svetlobni vodili, prozorna ohišja |
|
LCP/PPA (30–50 % stekleno polnilo) |
320 stopinj – 380 stopinj |
Vijak/konica iz-volframovega karbida, odporna proti obrabi |
Mikro-elektronski konektorji, bobini |
|
ABS/PC-ABS zlitina |
230 stopinj – 270 stopinj |
Vijak z mešalno glavo, uravnoteženo ogrevanje šob |
Avtomobilska notranja oprema, ohišja |
|
PEEK / PPS |
360 stopinj – 420 stopinj |
Visoko{0}}temperaturni keramični grelci, izolirane plošče |
Visoko{0}}zmogljivi industrijski deli |
Možnosti konfiguracije
Možnosti enote za vbrizgavanje
Standardni servo-električni: hitrosti vbrizgavanja do 300 mm/s. Primerno za tehnične dele, avtomobilske priključke in splošno natančno oblikovanje.
Akumulator-električno/hidravlično s pomočjo: hitrosti vbrizgavanja do 800 mm/s. Zasnovan za tanko{3}}litje z debelino stene pod 0,4 mm.
Metalurgija vijakov:
Razred A: nitrirano jeklo za ne-abrazivne smole brez polnila.
Razred B: Bimetalni sloj (debeline 1,5 mm) za smole z do 30 % steklenih vlaken.
Class C: Tungsten carbide lined barrel and screw for abrasive/corrosive materials (LCP, fluoropolymers, >30 % steklo/mineralno polnilo).
Jedro-vleka in integracija avtomatizacije
Hidravlični jedrni vleki: 2-krožne do 4-krožne konfiguracije razdelilnika, nameščene na premičnih ali fiksnih ploščah.
Servo-poganjani jedrni pogoni: neodvisni električni jedrni pogoni za natančno sledenje položaju brez hidravličnih povezav.
Vmesniki Euromap/SPI: Vmesnika Euromap 63 in Euromap 73 sta standardna za brezhibno integracijo plug-and-play in pick-in-place.
Proizvodnja in nadzor kakovosti
Obdelava plošče:Plošče so ulite iz nodularne litine (GGG50/QT500-7) in strojno obdelane na 5-osnih vodoravnih obdelovalnih centrih CNC v eni sami postavitvi, da se ohranijo vzporedne tolerance znotraj 0,02 mm/m.
Končna obdelava tie{0}}bara:42CrMo4 visoko{2}}natezne jeklene vezne-palice so podvržene indukcijskemu utrjevanju (HRC 55–58) in trdem-kromanju (debeline 0,03 mm), čemur sledi brezcentrično brušenje.
Med-presoje kakovosti:
Kalibracija laserskega interferometra: meri natančnost položaja vzdolž krogličnega vijaka za vbrizgavanje in premikanja plošče.
Ultrazvočni pregled zvarov: preverja strukturno celovitost vseh-ulitih elementov, ki nosijo napetost.
48-ur neprekinjenega suhega delovanja: Vsak stroj opravi 48-urni neprekinjeni cikel delovanja pri najvišji hitrosti suhega cikla, čemur sledi 4-urni preskus tlaka vročega olja pred odpremo.
Prilagajanje in podpora OEM
Tovarniške inženirske ekipe neposredno obravnavajo specifikacije po meri:
Razdalja od -palice za kravato:Razširjene dimenzije plošče in razširjen razmik-veznih palic za prevelike ali kompleksne vroče{1}}kalupe.
Podaljšana dnevna svetloba in kap:Dolžine giba po meri za dele za globok-vlečenje ali več-stopenjske kalupe.
Integracija več-materiala/več{1}}posnetkov:Sekundarne in terciarne enote za brizganje (L-oblika, Piggyback ali Vertikalna postavitev) za aplikacije dvo-brizganja (2K).
Integracija programske opreme:Odprta arhitektura PLC (platforme Beckhoff / Keba) z moduli programske opreme po meri za specializirano sledenje profila tlaka in avtomatizirano ravnanje z zavrženimi.
Kaj morajo kupci zagotoviti za ponudbo
Zagotavljanje naslednjih projektnih parametrov pospeši tehnične ocene in preobrate ponudb:
Podrobnosti o delu:2D risbe/3D datoteke CAD (STEP, IGES), razponi debeline sten in teže delov.
Specifikacije materiala:Oznaka stopnje, proizvajalec smole, indeks tečenja taline (MFI), stopnje krčenja in razmerja polnjenja (steklo/mineral %).
Specifikacije plesni:Število votlin, mere kalupa (dolžina x širina x višina), teža, zahteve za moč/območje vročega valja in postavitev jedra-vleka.
Proizvodne zahteve:Ciljni čas cikla, dnevna količina proizvodnje, zahteve okolja čistih prostorov (če je primerno) in načrti integracije avtomatizacije.
pogosta vprašanja
V: Kako se hibridni stroj za brizganje razlikuje od popolnoma-električnega stroja?
A: Hybrid machines combine electric drives for high-frequency, continuous movements (plasticizing and injection) with hydraulic systems for static holding tasks (clamping force and core movement). Full-electric machines rely on electric servomotors for all axes, which increases component wear and cost when high clamp forces (>500 ton) ali so potrebni stalni visoki zadrževalni tlaki.
V: Kakšen razpored vzdrževanja je potreben za hibridni pogonski sistem?
O: Pogon s krogličnim vijakom zahteva samodejno-menjave mazalnega vložka vsakih 4000 delovnih ur. Hidravlično vezje porabi manj olja kot običajni sistemi; zamenjava tekočine in menjava filtra sta pod normalnimi pogoji načrtovani vsakih 10.000 do 12.000 delovnih ur.
V: Kakšen je tipičen dobavni rok za standardne modele v primerjavi s prilagojenimi modeli?
O: Modeli standardne tonaže (100–300 ton) so odposlani v 30 do 45 dneh po podpisu-končne žrebanja. Prilagojene enote-, kot so tiste s posebnimi postavitvami plošč, hitri-akumulatorski paketi ali več-komponentne nastavitve-zahtevajo od 60 do 90 dni.
V: Ali se lahko ta naprava poveže z obstoječimi krmilniki avtomatskih celic?
O: Da. Sistemi so opremljeni s protokoli Euromap 63, Euromap 73 in OPC UA (Euromap 77) za integracijo s centraliziranimi sistemi SCADA, periferno opremo in robotskimi rokami.
V: Kako je zagotovljena konsistentnost teže posnetka med dolgimi proizvodnimi serijami?
O: Realno{0}}zaprto{1}}kontrolno zanko sledi položaju, hitrosti in tlaku vbrizgavanja prek optičnih linearnih dajalnikov in talilnih pretvornikov. Krmilnik vsako milisekundo dinamično prilagodi profile tlaka vbrizgavanja in hitrosti, da kompenzira temperaturne premike okolice in variacije serije surovin.
Priljubljena oznake: visoko precizni hibridni stroj za brizganje, Kitajska proizvajalci visoko preciznih hibridnih strojev za brizganje, dobavitelji, tovarna