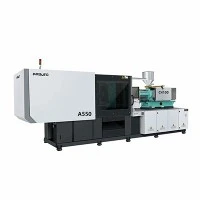
Visoko precizni stroj za brizganje medicinskih delov
Proizvodnja medicinskih pripomočkov zahteva izjemno-ponovljive teže injekcij, strog nadzor delcev in sledljive parametre obdelave. Ta medicinski -stroj za brizganje je zasnovan posebej za okolja čistih prostorov razreda ISO 7 in razreda 8, saj proizvaja mikro-fluidne čipe, tulce brizg, intravenske konektorje, epruvete za zbiranje krvi in komponente ohišja za vsaditev.
Z uporabo popolnoma zaprtega vpenjalnega mehanizma z neposrednim-pogonom,-veznih-palic brez olja in posebnega bimetalnega soda iz -nikljeve zlitine enota odpravlja onesnaženje z delci v zraku in hlape hidravličnega olja. Ponovljivost teže posnetka dosega koeficient variacije (CV) pod 0,15 %, kar preprečuje bliskavico, kratke posnetke in dimenzijsko odstopanje v tanko-stenskih medicinskih komponentah.
Ključne specifikacije
|
Parameter |
Enota |
Vrednost/razpon (platforma 100T - 450T) |
|
Vpenjalna sila |
kN / tono |
1,000 - 4,500 / 100 - 450 ton |
|
Odmik -vezne palice (V x V) |
mm |
460 x 410 do 820 x 770 |
|
Maks. Hod odpiranja kalupa |
mm |
350 - 780 |
|
Teža vbrizga (PS) |
g |
45 - 850 |
|
Možnosti premera vijaka |
mm |
18, 22, 25, 30, 35, 40, 50, 60 |
|
Tlak vbrizgavanja (maks.) |
bar |
1,850 - 2,450 |
|
Hitrost vbrizgavanja |
mm/s |
200 - 500 (Servo-električni) / do 800 (akumulatorsko povečanje) |
|
Razmerje L/D vijaka |
L/D |
20:1 (standardno) / 22:1 (medicinska mešanica) |
|
Natančnost teže strela |
% CV |
Manj ali enako 0,15 % |
|
Platenski paralelizem |
mm |
Manjši ali enak 0,025 v celotnem hodu |
|
Standard razreda čiste sobe |
ISO |
Zasnova, skladna z ISO razred 7 (FS 209E razred 10.000) |
Ključne značilnosti
Območje-brez plesni:Plošče, obložene z nerjavečim jeklom,-nemaščeni linearni ležaji in-grafitom impregnirane puše preprečujejo rošenje ogljikovodikov znotraj-območja kalupa z delci.
Servo pogon z vbrizgavanjem-z zaprto zanko:Realnočasovne-povratne informacije prek optičnih dajalnikov nadzorujejo položaj vijaka znotraj +/- 0.01 mm in prehod zadrževalnega tlaka znotraj +/- 0.5 barov.
Medicinska embalaža in avtomatizirana sinhronizacija:Integrirana vmesnika Euromap 63/74 in OPC UA omogočata neposredno komunikacijo z robotskimi enotami za pobiranje-in-postavljanje, pokrovi z laminarnim tokom in avtomatiziranimi postajami za vizualno pregledovanje.
Integracija nape za{0}}čisti prostore s pozitivnim tlakom:Zgornje-vgrajene integracijske točke filtra HEPA zagotavljajo laminarni pretok zraka ISO razreda 5 neposredno čez odprto polje kalupa.
Specializirani medicinski sklopi vijakov in cevi:Vijaki iz nitriranega legiranega jekla ali orodnega jekla CPM-9V s posebnimi letnimi profili obdelujejo toplotno-občutljive bio-smole brez toplotne razgradnje ali prask zaradi polimernih verig zaradi striga.
Načelo delovanja/konfiguracija stroja
Hranjenje in plastificiranje:Medicinski polimerni peleti se dovajajo iz zatesnjenega lijaka iz nerjavečega jekla v bimetalni sod, opremljen s keramičnimi grelci. Profil vijaka ima razširjeno prehodno območje za zagotavljanje homogenega taljenja brez razgradnje smole.
Dinamično vbrizgavanje:Električni-pogonski elektromotorji ali servo-hidravlični akumulatorji poganjajo vijak naprej. Hitrost vbrizgavanja je regulirana z več-stopenjskim nadzorom profila, da se prepreči curek in koncentracija napetosti okoli mikro-vrat.
Prehod tlaka v votlini (stikalo V/P):Prehod s krmiljenja hitrosti na nadzor tlaka poteka prek položaja vijaka, povratne informacije hidravličnega/električnega pretvornika ali piezoelektričnih senzorjev tlaka v-otlini kalupa.
Vpenjanje in hlajenje kalupa:Dvojno-cilindrično ali sredinsko{1}}preklopno vpenjanje uporablja enakomerno vpenjalno silo po površini plošče. Kanali za hlajenje kalupov se nadzorujejo z več-conskimi merilniki pretoka, da se ohrani strogo toplotno ravnovesje.
Čisti izmet:Visoko{0}}hitri električni ejektorji odstranjujejo dele brez tekočih maziv. Deli padajo na zaprt, proti{2}}statičen tekoči trak ISO razreda 7, ki deluje pod pozitivnim zračnim tlakom HEPA.
Posebne-tehnične prednosti izdelka
Natančen mikro{0}}nadzor odmerjanja
Standardne enote za vbrizgavanje se spopadajo z mikro-medicinskimi deli, kjer je teža tarče manjša od 1 grama. Z vključitvijo krmilnikov navora z visoko-ločljivostjo in servo pogonov z nizko{4}}vztrajnostjo brizgalni vijak doseže natančen nadzor nad koraki premikov do 0,005 cm3. To odpravlja nihanja teže v več-kavitetnih pestih igel in katetrskih zbiralnikih.
Nizka zaščita pred striženjem in degradacijo
Medicinska inženirska plastika, kot so PEEK, PC in PMMA, je občutljiva na toplotno razgradnjo in visoko strižno obremenitev. Geometrija vijaka ima nizko kompresijsko razmerje (1:2,0 do 1:2,2) v kombinaciji z mešalno glavo, ki je zasnovana za zmanjšanje časa zadrževanja in temperaturnih skokov taline.
Sledljive kakovosti in revizijske sledi podatkov
Nadzorna arhitektura beleži kritične parametre vbrizgavanja-vključno z najvišjim tlakom v votlini, položajem blazine, časom odmerjanja in profilom temperature taline-za vsak posamezen cikel. Izvozi podatkov prek OPC UA neposredno v strukture baze podatkov MES za izpolnjevanje zahtev FDA 21 CFR Part 11 za elektronske zapise.
Tipične aplikacije
Nasveti za pipete z visoko-kavitacijo:Kalupi z 32 do 64 votlinami, ki delujejo pod 4,5-sekundnim ciklom z uravnoteženim polnjenjem jedra.
Ohišja dializnega filtra:Ohišja iz prozornega polikarbonata (PC), ki zahtevajo ničelno optično popačenje, odpornost-na razpoke in-neprepustne ultrazvočne varjene šive.
Implantabilne komponente (PEEK):Majhni strukturni elementi, oblikovani pri visokih temperaturah cevi (do 400 stopinj) z ozkimi dimenzijskimi tolerancami znotraj +/- 0.008 mm.
Združljivost materiala
|
Vrsta smole |
Območje temperature obdelave |
Ključna zahteva za stroj |
Končni medicinski izdelek |
|
Polipropilen (PP) |
190 stopinj - 240 stopinj |
Visokohitrostna šoba proti-slinenju |
Sodi za brizge, pokrovčki |
|
Polikarbonat (PC) |
280 stopinj - 320 stopinj |
Visokotlačni, bimetalni sod |
IV priključki, dializatorji |
|
Ciklični olefinski kopolimer (COC/COP) |
260 stopinj - 300 stopinj |
Izjemno-natančno profiliranje vbrizgavanja |
Mikro-fluidne plošče, kivete |
|
PEEK |
360 stopinj - 410 stopinj |
Visokotemperaturni-grelniki, sod s keramično izolacijo |
Ortopedski vsadki, kirurško orodje |
|
Tekoči silikonski kavčuk (LSR) |
10 stopinj - 30 stopinj (Cold Runner) |
Vodno{0}}hlajen sod, vmesnik vakuumske črpalke |
Tesnila, diafragme, ventili |
Kako izbrati / Možnosti konfiguracije
Izračun vpenjalne sile
Določite skupno predvideno površino dela in sistema vodil (A, v cm2) in zahtevani tlak v votlini (P, v barih):
Vpenjalna sila (tone)=[površina (cm2) x tlak votline (bar) x varnostni faktor (1,15 do 1,25)] / 1000
Tanko{0}}stenski deli (npr. konice pipet): zahtevajo visok tlak v votlini (600 - 800 bar).
Ohišja z-debelimi stenami: zahtevajo nižji tlak v prostoru (300 - 450 barov), vendar daljši čas zadrževanja.
Izbira enote za vbrizgavanje in vijaka
Aplikacije Micro{0}}Shot (< 1.5 g): Select 18 mm or 22 mm screw diameter to avoid long polymer residence times and thermal yellowing.
Visok{0}}prepustna embalaža: med odpiranjem kalupa izberite vijak 40 mm - 50 mm z električnim pogonom.
Možnosti pogonskega sistema
Popolnoma električno: najboljše za čiste prostore ISO razreda 7, nizek hrup (< 65 dB), maximum energy efficiency, shot repeatability <= 0.1%.
Servo-Hydraulic Clean Package: Suitable for large medical housings requiring high clamping tonnage (>350 ton) pri nižji začetni naložbi v opremo. Vključuje popolnoma zaprt hidravlični rezervoar in hitre spojke proti -razlitju.
Proizvodnja in nadzor kakovosti
Vsak stroj je pred odpremo podvržen standardiziranim korakom izdelave in preverjanju kakovosti:
[Razbremenitev in obdelava okvirja]
↓
[Sklop plošče za čiste prostore in poravnava]
↓
[Umerjanje vzporednosti laserskega interferometra]
↓
[48-urni neprekinjeni tek v suhem ciklu]
↓
[Preverjanje trdnih delcev in hrupa razreda 7]
Natančnost obdelave plošče:Plošče se obdelujejo na več{0}}osnih CNC obdelovalnih centrih. Paralelnost plošč se preveri pri polni vpenjalni tonaži z uporabo laserske merilne opreme.
Izpiranje hidravličnega sistema:Servo-hidravlični modeli so podvrženi izpiranju, da dosežejo kodo čistosti ISO 4406 16/14/11 pred tovarniškim preskusom sprejemljivosti.
Protokoli za preverjanje (podpora za IQ/OQ/PQ):Stroji so dobavljeni z izčrpnimi dokumentacijskimi predlogami za kvalifikacijo namestitve (IQ) in operativno kvalifikacijo (OQ), ki poenostavljajo preverjanje veljavnosti na mestu stranke v skladu s standardi ISO 13485.
Prilagajanje in podpora OEM
Nadaljnja integracija avtomatizacije:Tovarniška namestitev zgornjih-vhodnih ali stranskih-vhodnih montažnih plošč robotov, vakuumskih ejektorskih krogov in avtomatiziranih zbiralnikov cevi.
In-Označevanje kalupov (IML) in vmesniki senzorjev votline:Pred-konfigurirane signalne povezave za Kistlerjeve/piezoelektrične senzorje tlaka v votlini, sisteme za razvrščanje z optičnim vidom in specializirane enote za ogrevanje/hlajenje kalupov.
Barve po meri in prilagoditve postavitve čistih prostorov:Postavitev električne omarice po meri, zunanja izolacija hidravličnega napajalnika in posebna skladnost z regionalno električno kodo (certifikat CE / UL / CSA).
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančen tehnični predlog in komercialno ponudbo, navedite naslednje parametre:
Podrobnosti o delu:3D datoteke CAD (STEP/IGES) ali tehnične risbe, ki prikazujejo mere delov, debelino stene in predvideno površino.
Material smole:Natančen razred polimera (npr. Makrolon Rx1805 PC, Borealis PP) in parametri sušenja.
Specifikacije plesni:Število votlin, dimenzije kalupa (D x Š x V), vrsta tekača (vroč tekač proti hladnemu tekaču) in izmetni gibi.
Proizvodni cilj:Zahtevani čas cikla in ciljne letne količine proizvodnje.
Okolje čistih prostorov:Zahteva za raven razreda ISO in zahteve za avtomatizacijo mesta.
pogosta vprašanja
V: Kako ta stroj preprečuje kontaminacijo z delci v čisti sobi ISO razreda 7?
O: Stroj uporablja-ponikljane plošče, oblogo iz pločevine iz nerjavečega jekla, -brezoljne grafitne vezi-puše in popolnoma zatesnjene linearne vodilne ležaje. Ves izpušni zrak iz pnevmatskih komponent je odveden iz cone čistih prostorov, kar odpravlja maščobne meglice in kovinske delce.
V: Kateri kontrolni parametri so na voljo za zagotavljanje doslednosti serij med-serijami-serij?
O: Vgrajeni nadzorni sistem zagotavlja-zaprto{1}}spremljanje profilov hitrosti vbrizgavanja v realnem času, proti{2}}plastičnega protitlaka, profilov zadrževalnega tlaka in temperatur območja cevi. Grafi SPC (Statistical Process Control) spremljajo čas vbrizgavanja, najvišji tlak in položaj blazine za vsak cikel, pri čemer označujejo--tolerančne dele do avtomatiziranih vrat za zavrnitev.
V: Ali lahko ta platforma obdeluje visoko{0}}temperaturne bio-smole, kot sta PEEK ali PPSU?
O: Da. Z izbirnimi visoko{1}}temperaturnimi keramičnimi grelnimi trakovi, posebnimi konfiguracijami termočlenov in visoko{2}}obrabnimi bimetalnimi sklopi vijak/cev, enota za vbrizgavanje deluje zanesljivo pri temperaturah cevi do 420 stopinj.
V: Ali so protokoli za preverjanje IQ/OQ vključeni v dobavo stroja?
O: Da. Za podporo postopkom validacije medicinskih pripomočkov so na voljo dokumentacija o tovarniškem sprejemnem preizkusu (FAT), potrdila o umerjanju za toplotne cone in pretvornike za vbrizgavanje, skupaj z izvedbenimi predlogami IQ/OQ.
Priljubljena oznake: visoko natančen stroj za brizganje medicinskih delov, Kitajska visoko natančen stroj za brizganje medicinskih delov proizvajalci, dobavitelji, tovarna