


Servo stroji za brizganje
↵
Proizvajalec servo strojev za brizganje
Izbira opreme za hidravlično brizganje za srednje{0}}do-veliko-serijsko proizvodnjo zahteva uravnoteženje stroškov energije, natančnosti, časov ciklov in dolgoživosti stroja. Sodobna servo-hidravlična tehnologija odpravlja toplotno in električno neučinkovitost tradicionalnih sistemov-črpalk s fiksno prostornino, hkrati pa zagotavlja stabilnost sponke in visok navor, ki sta potrebna za inženirske smole.
Ta tehnični vodnik opisuje specifikacije zmogljivosti, hidravlične konfiguracije, formule za dimenzioniranje in mehanske možnosti za inženirske ekipe, vodje nabave in direktorje obratovalnih operacij, ki ocenjujejo stroje za servo brizganje za industrijsko povečanje-ali posodobitev obrata.


Pregled stroja za servo brizganje
Servo stroj za brizganje uporablja dinamični sistem servo motorja z zaprto-zanko za pogon notranjih črpalk s spremenljivo-prostornino ali-stalnim zobnikom. Za razliko od običajnih hidravličnih strojev, pri katerih indukcijski motorji delujejo neprekinjeno pri nazivnem vrtljaju na minuto ne glede na fazo procesa, servo-pogonski sistem v trenutku modulira hitrost in navor motorja na podlagi-časovnih zahtev glede tlaka in pretoka.
Med -fazami brez delovanja-, kot so hlajenje, premor v kalupu ali robotski izmet-servo motor pade na skoraj-nič vrtljajev na minuto. Ta operativni premik prinaša tri glavne prednosti:
Varčevanje z energijo:Zmanjša hidravlično porabo električne energije za 30 % do 70 % v primerjavi s standardnimi-sistemi s fiksno prostornino.
Toplotno upravljanje:Minimizira segrevanje hidravlične tekočine zaradi trenja, zmanjša potrebe po vodi v hladilniku olja in podaljša življenjsko dobo olja.
Ponovljivost:Ohranja odzivne čase pod 50 ms za tlak vbrizgavanja z zaprto{1}}zanko in nadzor položaja, kar zagotavlja nižje{2}}-variacije teže udarcev.
Konfiguracije stroja
INJEKCIJSKA ENOTA:
Servo motor in pogon
Nitriran vijak in cev
Linearni vodilni tirnični voziček
VPENJALNA ENOTA:
Dvojna-preklopna kinematika
Plošča iz litega jekla (optimizirano FEA)
Samodejna hidravlična nastavitev-višine
SERVO-HIDRAVLIČNI POGON:
AC servo motor s trajnim magnetom
Notranja zobniška črpalka
Visok{0}}odzivni krmilnik
Pet{0}}dvojni{1}}preklopni sistem: Optimizira mehansko prednost, ki omogoča hitro premikanje plošče pri nizkem tlaku in visoko mehansko blokirno silo pri končnem zapiranju.
FEA-Optimizirane plošče iz nodularne litine: plošče iz sferoidnega grafita, zasnovane s strukturnimi rebri z nizkim-odklonom, ki zagotavljajo enakomerno porazdelitev vpenjalnega tlaka po površini kalupa.
Samodejni sistem mazanja: Centralizirana volumetrična distribucija maziva, ki dovaja odmerjeno mazivo do pu-veznih palic in preklopnih zatičev, kar zmanjšuje obrabo zatičev in kontaminacijo z delci.
Nastavitev višine-hidravlične matrice: nastavitev višine-plošče z zobniki z nadzorom digitalnega kodirnika za hitre spremembe nastavitev kalupa.
Uravnoteženi voziček z dvojnim-cilindrom: Dvojni hidravlični aktivacijski cilindri izvajajo uravnotežene aksialne sile na nosilec vijakov med vbrizgavanjem, da preprečijo neporavnanost in nagib šob.
Bimetalni/nitrirani vijak in cev: Standardni cev iz nitriranega jekla SACM 645 z možnostmi za bimetalne obloge iz volframovega-karbida za steklo-napolnjene inženirske smole.
Linearno gibanje vodila: vodila linearnega gibanja z nizkim-trenjem na nosilcu za vbrizgavanje zmanjšujejo mehanski{1}}zdrs med mikro-odmerjanjem in visoko-hitrostnim gibanjem vbrizgavanja.
Seznam izdelkov
Model: A100 Compact
Vpenjalna sila: 1.000 kN
Razdalja-palice (V x V): 360 x 360 mm
Kapaciteta vbrizga (PS): 145 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: majhna precizna elektronika, konektorji, pod-sestavi
Model: A170 Standard
Vpenjalna sila: 1.700 kN
Razdalja-palice (V x V): 460 x 460 mm
Kapaciteta vbrizgavanja (PS): 280 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: tehnične komponente, medicinska ohišja, pokrovčki
Model: A230 Universal
Vpenjalna sila: 2.300 kN
Razdalja-palice (V x V): 530 x 530 mm
Kapaciteta vbrizgavanja (PS): 450 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: deli gospodinjskih aparatov, potrošniško blago, vložki
Model: A290 Heavy-Duty
Vpenjalna sila: 2.900 kN
Razdalja-palice (V x V): 620 x 620 mm
Kapaciteta vbrizga (PS): 720 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: notranje obloge avtomobilov, industrijski cevni priključki
Model: A390 High-Volume
Vpenjalna sila: 3.900 kN
Razdalja-palice (V x V): 710 x 710 mm
Kapaciteta vbrizgavanja (PS): 1.250 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: globok{0}}zabojniki, velika ohišja, avtomobilski pokrovi
Model: A550 Industrial
Vpenjalna sila: 5.500 kN
Razdalja-palice (V x V): 830 x 830 mm
Kapaciteta vbrizga (PS): 2.100 g
Največji sistemski tlak: 17,5 MPa
Ciljna uporaba: velike konstrukcijske plošče, zaboji, več{0}}avtomobilske komponente
Ključne tehnične značilnosti
Arhitektura nadzora-BUS z zaprto zanko:
Komunikacija-na-servo uporablja protokola EtherCAT ali CANopen in vzdržuje odzivne cikle krmilne zanke pod 1 ms.
Visoko{0}}natančni linearni pretvorniki:
Absolutni optični/uporovni dajalniki položaja z ločljivostjo 0,01 mm, nameščeni na osi vpenjanja, vbrizgavanja in izmeta za povratno informacijo o položaju.
Temperaturna območja soda PID:
Več{0}}conski nadzor ogrevanja SSR (Solid State Relay) s samo-naravnavalnimi algoritmi PID ohranja tolerance sodnega območja znotraj +/- 1 stopinj C.
Niz{0}}zaščita pred plesnijo:
Spremenljive nastavitve tlaka in hitrosti spremljajo zapiranje kalupa; občutljivi algoritmi za{0}}zaznavanje navora sprožijo takojšen obrat kalupa, če naletite na upor.
Vmesniki za vlečenje in odvijanje jedra:
Vgrajena programabilna zaporedja hidravličnih izvlekov sredic (2-krožni standard) z možnostmi za hidravlične motorje za odvijanje.
Servo hidravlični sistem in upravljanje z energijo
ZAPOREDJE DINAMIČNE KRMILNE ZANKE:
System Controller ->Pošlje digitalni ukaz za hitrost/tlak servo pogonu
Servo Drive ->Upravlja AC servo motor s trajnim magnetom
AC Servo Motor ->Poganja notranjo zobniško črpalko
Internal Gear Pump ->Napaja hidravlične aktuatorje
Pressure Transducer ->Pošlje povratne informacije o tlaku/pretoku v realnem-času krmilniku sistema
Arhitektura sistema
Napajalna enota združuje sinhronski motor s trajnim magnetom (PMSM) z nizko{0}}hrupno notranjo zobniško črpalko. Sistemski tlak se neprekinjeno spremlja preko digitalnega pretvornika, nameščenega neposredno na izhodni razdelilnik črpalke.
Dinamična krmilna zanka
Krmilnik stroja izračuna zahtevani pretok (Q) in tlak (P) za določeno fazo stroja (npr. zadrževalni tlak, plastificiranje ali premikanje plošče).
Signali se pošljejo v servo pogon prek digitalnega fieldbus.
Servo pogon prilagaja hitrost motorja (n) za uravnavanje pretoka in prilagaja navor motorja (tau) za uravnavanje tlaka v sistemu.
Frekvenca povratne zanke tlaka deluje pri 2 kHz, kar takoj zmanjša število vrtljajev motorja med zadrževalnim tlakom ali ohlajanjem na ravni pripravljenosti, s čimer se prepreči izguba energije zaradi razbremenilnih ventilov.
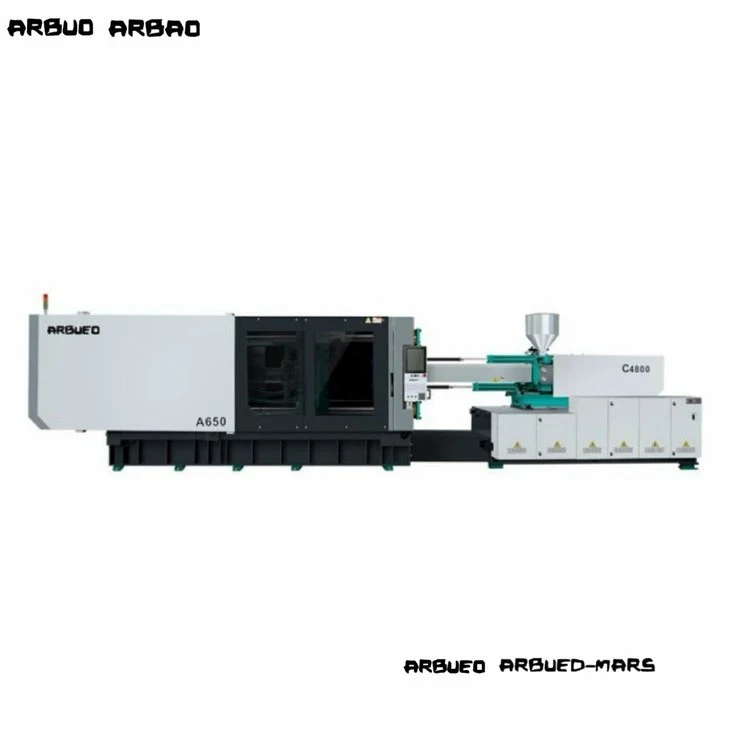
Servo v primerjavi s konvencionalno hidravliko
Običajni: AC indukcijski motor (konstantna hitrost)
Servo hidravlični: servo motor s trajnim magnetom (spremenljiva hitrost)
Vpliv: Odpravlja porabo energije, ko stroj miruje.
Konvencionalno: osnovno (100 %)
Servo hidravlika: 30- do 70-odstotno zmanjšanje
Vpliv: Nižji operativni stroški na strel.
Konvencionalno: visoko (obvod razbremenilnega ventila ustvarja toploto)
Servo hidravlika: nizka (dovaja samo zahtevano količino olja)
Vpliv: Zmanjša obremenitev hladilnika in upočasni oksidacijo olja.
Konvencionalno: osnovno (100 %)
Servo hidravlika: 50- do 70-odstotno zmanjšanje
Vpliv: Zmanjša komunalne zahteve objekta.
Konvencionalno: +/- 0.5% do +/- 0.8%
Servo hidravlika: +/- 0.1% do +/- 0.3%
Učinek: Zmanjšuje stopnjo odpadkov pri inženirskih delih z nizko{0}}toleranco.
Konvencionalno: 100 ms do 150 ms
Servo hidravlika: Pod 40 ms
Vpliv: hitrejši začetek cikla in nadzor stopenj tlaka.
Običajno: 75 dBA do 85 dBA
Servo hidravlika: Pod 70 dBA
Vpliv: izboljša skladnost okoljske varnosti-trgovine.
Tehnične specifikacije
Splošni mehanski parametri (reprezentativna platforma A290)
Vpenjalna enota:
Vpenjalna sila: 2.900 kN
Hod odpiranja: 580 mm
Razdalja med nosilci (V x V): 620 mm x 620 mm
maks. Višina kalupa: 650 mm
Min. Višina kalupa: 220 mm
Hod ejektorja: 160 mm
Ejektorska sila: 77 kN
Enota za vbrizgavanje (velikost vijaka B):
Premer vijaka: 55 mm
Razmerje L/D: 20:1
Teoretična prostornina vbrizga: 522 cm3
Teža strela (PS): 475 g
Hitrost vbrizgavanja: 210 cm3/s
maks. Tlak vbrizgavanja: 178 MPa
Hitrost vijaka (največja): 0 do 190 RPM
Pogon / hidravlika / elektrika:
Sistemski tlak: 17,5 MPa
Moč servo motorja: 37 kW
Zmogljivost grelnega pasu: 16,5 kW
Prostornina rezervoarja za olje: 380 L
Mere stroja (D x Š x V): 6,2 m x 1,6 m x 2,1 m
Teža suhega stroja: 9,2 metrične tone
Kako izbrati
1. korak: Izračun vpenjalne sile
2. korak: Preverjanje velikosti posnetka in glasnosti
3. korak: Preverjanje dimenzij (tie-bar in dnevna svetloba)
4. korak: Analiza tlaka vbrizgavanja
5. korak: Ocena stopnje plastificiranja
6. korak: Konfiguracija pomožnega in osnovnega hidravličnega kroga
Določite zahtevano tonažo sponke na podlagi skupne predvidene površine dela in sistema vodil, pomnoženo s specifičnim tlakom v votlini polimera:
Vpenjalna sila (kN)=[predvidena površina (cm2) x tlak v votlini (bar) / 100] x varnostni faktor (1,1 do 1,2)
Referenčni tlaki votline:
Poliolefin (PE/PP): 300 do 450 barov
Tehnične smole (PC, ABS, PA): 500 do 800 barov
Tanko{0}}embalaže: 800 do 1100 barov
Maso dela uskladite z zmogljivostjo strojnega vbrizgavanja. Izberite velikost vijaka, pri kateri zahtevana prostornina strela (del + vodilo) porabi 30 % do 80 % največje zmogljivosti strela cevi:
Manj kot 20 % kapacitete soda: Tveganje degradacije smole zaradi predolgega časa zadrževanja v ogrevanem sodu.
Večja kot 80-odstotna zmogljivost cevi: omeji konsistenco plastificiranja in zmanjša toplotno enakomernost strel--nastrel.
Preverite, ali se širina in višina kalupa prilegata znotraj proste razdalje vodoravne in navpične-palice (V x V).
Zagotovite, da najmanjša in največja višina kalupa ustrezata debelini kalupa.
Prepričajte se, da minimalni hod odpiranja zagotavlja dovolj prostora za čiščenje delov med ekstrakcijo orodja robota na koncu-roke (EOAT).
Proizvodnja in nadzor kakovosti
Natančnost obdelave plošče:Plošče so strojno obdelane na 5-osnih CNC vodoravnih portalnih obdelovalnih centrih, da se zagotovijo koplanarne tolerance znotraj 0,05 mm čez montažne površine.
Lajšanje stresa in toplotna obdelava:Okvirji strojev in ulitki plošč so podvrženi termičnemu razbremenilnemu-žarjenju, da se prepreči strukturna deformacija pod stalnimi nazivnimi obremenitvami vpenjanja.
Testiranje hidravličnega sistema:Hidravlični bloki so podvrženi ultrazvočnemu čiščenju; sistemi so preizkušeni pod 1,25-kratnim maksimalnim delovnim tlakom, da se preveri celovitost tesnila in brez obvoda notranjega puščanja.
Poravnava suhega teka:Vsak dokončan stroj je pred odpremo podvržen obveznemu 48-urnemu neprekinjenemu-preskušanju v suhem delovanju, pri katerem se pregledajo toplotni znaki gibanja, ravnovesje deformacije vezne palice in mejne vrednosti hrupa.
Skladnost s standardi kakovosti:Proizvedeno po sistemih vodenja kakovosti ISO 9001; Preverjena skladnost s CE za mehanske varovalne zapore, električno varnost (EN 60204-1) in hidravlične varnostne standarde.

Avtomobilske komponente
Ciljni deli: obloge vrat, reže HVAC, pokrovi motorja
Zahteve: visoka strukturna trdnost, nizke sledi pogrezanja, dimenzijska skladnost v temperaturnih območjih okolja.
Smole: PP + 30% steklena vlakna, ABS/PC zlitine, PA66.
Ključna lastnost stroja: Več{0}}stopenjski profil hitrosti vbrizgavanja in možnosti vlečenja sredice za kompleksne drsnike kalupov.
Elektrika in elektronika
Ciljni deli: ohišja relejev, priključni bloki, natančni okvirji
Zahteve: Ozke tolerance, nič bliska na ločilnih linijah, natančno aktiviranje zatiča.
Smole: PBT, LCP,-ognjevarni ABS, polikarbonat.
Ključna značilnost stroja: Visok{0}}odzivni nadzor tlaka vbrizgavanja z zaprto zanko-za preprečevanje pre-pakiranih mikro-struktur.
Industrijski in gradbeni izdelki
Ciljni deli: cevni priključki, ventili, kabelske uvodnice
Zahteve: zmožnosti-globoko vbrizgavanja, visoka dobava taline, debelo{1}}stensko tesnilo brez nastajanja praznin.
Smole: trdi PVC, HDPE, PPR.
Ključna značilnost stroja: hidravlični plastifikacijski motorji z visokim-navorom v kombinaciji z optimiziranimi bimetalnimi profili vijakov-za visoko obrabo.
Specializirani sklopi vijakov in cevi:
UPVC vijaki z visoko-kromano prevleko in posebnim dizajnom konic.
Polni-bimetalni sodi, odporni na -korozijo, za obdelavo fluoropolimerov.
Geometrije mešalne glave (Maddock / mešalni zatiči) za disperzijo masterbatcha.
Hidravlične spremembe:
Akumulatorsko-hitro-sistemi vbrizgavanja za tanko{2}}aplikacije.
Neodvisne hidravlične nastavitve z dvojno-črpalko za hkratno premikanje objemke in plastificiranje (vzporedno obnavljanje).
Hidravlični akumulatorji za hiter odziv hitrosti vbrizgavanja.
Možnosti avtomatizacije in vmesnika:
Vmesniki za avtomatizacijo robotov EUROMAP 63 ali SPI.
Protokoli varnostnega vmesnika EUROMAP 73 / ANSI B11.20 za robotsko integracijo.
Integracija krmilnika Hot{0}} neposredno v zaslon HMI stroja.

Sorodni stroji
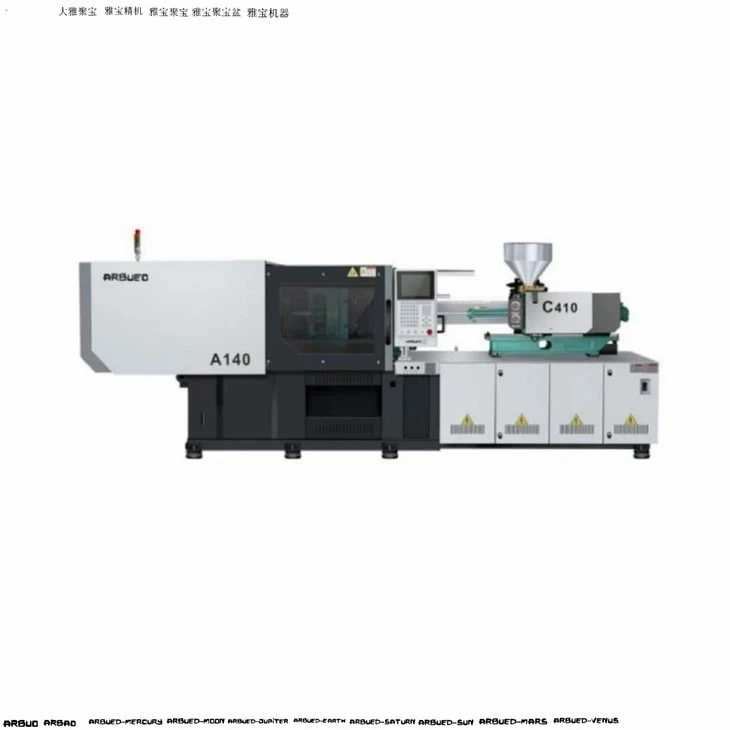
Visoko{0}}hitrostni servo stroji za brizganje: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) in kinematika hitrega preklopa.
Dve-stroji za servo brizganje:Zasnovan za velike konstrukcijske dele (800T do 3500T), ki ponuja manjši odtis, podaljšan hod odpiranja in neposredno hidravlično vpenjanje.
Več-materialni/dvo-barvni stroji:Opremljen z dvojnimi brizgalnimi enotami (L-oblika, vzporedne ali vlečne postavitve) in vgrajenimi vrtljivimi mizami za več-vbrizgavanje.
Vertikalni servo stroji za brizganje:Navpični vpenjalni in navpični vbrizgalni dizajni, optimizirani za ročne ali avtomatizirane postopke oblikovanja vstavkov.
pogosta vprašanja

Zahtevajte ponudbo
Potrebujete pomoč pri izbiri pravilne tonaže sponke, velikosti vijaka ali pomožnega vmesnika za vašo linijo za oblikovanje? Spodaj navedite svoje proizvodne specifikacije, da prejmete podroben tehnični predlog, risbo postavitve stroja in ponudbo.
Mere ciljnega dela (D x Š x V mm):
Vrsta in razred plastične smole:
Teža dela (g) in število votlin:
Predviden/zahtevan čas cikla (sek):
Standardna napetost objekta (npr. 480V 3PH 60Hz / 400V 3PH 50Hz):
Inženirji tehnične podpore so na voljo za preverjanje postavitve kalupa in izračun tonaže pred oddajo naročila.
Smo profesionalni proizvajalci in dobavitelji strojev za servo brizganje na Kitajskem, specializirani za zagotavljanje visokokakovostnih storitev po meri. Toplo vas pozdravljamo pri veleprodajni prodaji strojev za servo brizganje iz naše tovarne. Za posvet o ceni nas kontaktirajte.