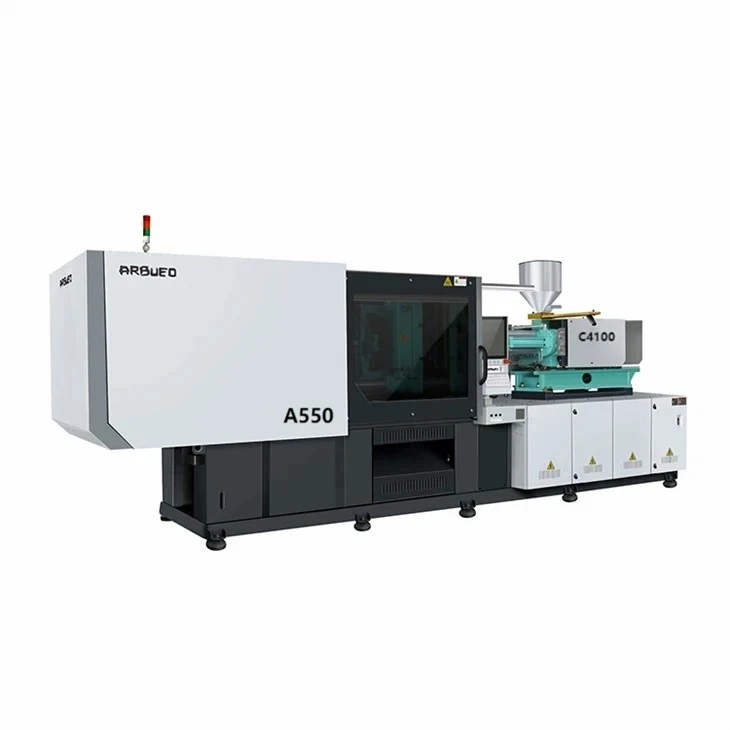
Visok{0}}hitrostni servo stroj za brizganje
Visoko{0}}natančni tankostenski-stroji za brizganje so zasnovani za tankostenske-posode, embalažo, medicinske pripomočke za enkratno uporabo in natančna elektronska ohišja, ki zahtevajo debelino sten med 0,35 mm in 0,80 mm. Standardna oprema za brizganje se pogosto spopada s kratkimi udarci, bliskom in toplotno degradacijo, ko je prisiljena v ultra{6}}hitre-cikle polnjenja. Ta serija obravnava ta vprašanja z visoko hitrostjo vbrizgavanja, hitrim hidravličnim odzivom in visoko togostjo okvirja.
Z uporabo dušikovega-akumulatorskega pospeška, visoko{1}}hitrostnih vbrizgalnih enot in togih škatlastih-vpenjalnih plošč ta platforma dosega hitrost vbrizgavanja do 500 mm/s in čas suhega cikla pod 1,8 sekunde. Servo-hidravlični sistem vzdržuje nadzor tlaka v območju +/- 0.5 barov, s čimer preprečuje bliskavico, hkrati pa zagotavlja popolno polnjenje votlin v kalupih z več-votlinami, vroče{10}}kalupi.
Ključne specifikacije
Model 200T
Vpenjalna sila: 2.000 kN
Razdalja vezne palice (V x V): 560 x 560 mm
Velikost plošče (V x V): 810 x 810 mm
Maks. Debelina kalupa: 550 mm
Min. Debelina kalupa: 220 mm
Hod ejektorja: 140 mm
Možnosti premera vijaka: 32 mm / 36 mm / 40 mm
Hitrost vbrizgavanja: do 500 mm/s
Tlak vbrizgavanja: 2,200 - 2,500 barov
Razmerje L/D: 22:1 - 24:1
Sistemski tlak: 17,5 MPa
Model 300T
Vpenjalna sila: 3.000 kN
Razdalja vezne palice (V x V): 670 x 670 mm
Velikost plošče (V x V): 960 x 960 mm
Maks. Debelina kalupa: 650 mm
Min. Debelina kalupa: 280 mm
Hod ejektorja: 160 mm
Možnosti premera vijaka: 40 mm / 45 mm / 50 mm
Hitrost vbrizgavanja: do 480 mm/s
Tlak vbrizgavanja: 2,200 - 2,500 barov
Razmerje L/D: 22:1 - 24:1
Sistemski tlak: 17,5 MPa
Model 400T
Vpenjalna sila: 4.000 kN
Razdalja vezne palice (V x V): 780 x 780 mm
Velikost plošče (V x V): 1120 x 1120 mm
Maks. Debelina kalupa: 750 mm
Min. Debelina kalupa: 320 mm
Hod ejektorja: 180 mm
Možnosti premera vijaka: 50 mm / 55 mm / 60 mm
Hitrost vbrizgavanja: do 450 mm/s
Tlak vbrizgavanja: 2,100 - 2,400 barov
Razmerje L/D: 22:1 - 24:1
Sistemski tlak: 17,5 MPa
Model 500T
Vpenjalna sila: 5.000 kN
Razdalja vezne palice (V x V): 880 x 880 mm
Velikost plošče (V x V): 1260 x 1260 mm
Maks. Debelina kalupa: 850 mm
Min. Debelina kalupa: 380 mm
Hod ejektorja: 200 mm
Možnosti premera vijaka: 60 mm / 65 mm / 70 mm
Hitrost vbrizgavanja: do 400 mm/s
Tlak vbrizgavanja: 2,000 - 2,300 barov
Razmerje L/D: 22:1 - 24:1
Sistemski tlak: 17,5 MPa
Ključne značilnosti
Visok{0}}hitrostni akumulatorski vbrizg:Integrirani hidravlični akumulatorji takoj zagotovijo največji pretok in dosežejo največjo hitrost vbrizgavanja v 15 milisekundah, da zapolnijo poti tankih-sten, preden pride do plastičnega strjevanja.
Škatla-zasnova toge plošče:Plošče, optimizirane za analizo končnih elementov (FEA), zmanjšajo upogib plošče pri polni tonaži, podaljšujejo življenjsko dobo kalupa in ohranjajo enotno debelino stene v vseh votlinah.
Krmiljenje servo-zaprte zanke:Visok{0}}odzivni servo ventili Rexroth/Moog skupaj z optičnimi linearnimi kodirniki zagotavljajo realnočasovne- povratne informacije za položaj vijaka in sistemski tlak pri frekvenci vzorčenja 1 kHz.
Specializirani tankostenski vijak in cev:{0}}Nitrirani ali bimetalni vijaki s posebnimi mešalnimi glavami obdelujejo smole z visokim indeksom pretoka taline (MFI) brez razgradnje polimerne verige ali barvnih prog.
Hidravlični/električni-pogon z visokim navorom:Visoko{0}}zmogljivi motorji za plastificiranje omogočajo hkratno okrevanje med odpiranjem kalupa, kar skrajša skupne čase ciklov za 15 % do 25 %.
Sinhroniziran zračni curek in sistem za izmet:Več{0}}krožni pnevmatski ventili, integrirani v krmilni sistem plošče, podpirajo visoko{1}}hitro pihanje zraka za hiter izmet delov med neprekinjenim avtomatiziranim delovanjem.
Načelo delovanja/konfiguracija stroja
Tanko{0}}litje zahteva polnjenje votlin v kalupu v milisekundah, preden talina smole zmrzne ob hladne jeklene votline. Stroj uporablja hidravlični akumulator-napolnjen z dušikom, da zaobide omejitve pretoka črpalke med fazo vbrizgavanja. Po aktiviranju signala visoko-odzivni proporcionalni ventili izpraznijo akumulatorski tlak v nizko-vztrajnostne valje za vbrizgavanje, ki poganjajo polž naprej s hitrostjo nad 400 mm/s.
Potek procesa:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Votlina kalupa (0,4 mm) Povratna zanka: Linearni kodirnik nenehno spremlja položaj vijaka in pošilja podatke krmilniku.
Standardi osrednjih komponent:
Sistem vbrizgavanja: Linearna vodila na saneh za vbrizgavanje zmanjšujejo trenje in ohranjajo aksialno poravnavo med-hitrostnim pospeševanjem.
Vpenjalna enota: 5-točkovna mehanska struktura z dvojnim preklopom z zatiči iz kaljenega jekla in samo{2}}mazalnimi grafitno-bronastimi pušami.
Hidravlika: Elektro-hidravlične servo črpalke v paru s proporcionalnimi ventili Rexroth / Moog, tlačni pretvorniki Gefran in visokotlačne-cevi Parker.
Nadzorni sistem: industrijski krmilniki KEBA / Techmation z vmesnikom z 12-palčnim zaslonom na dotik, ki podpirajo protokola OPC-UA in Euromap 67/73 za integracijo robotov in avtomatizacije.
Posebne-tehnične prednosti izdelka
Najmanjši upogib plošče pod dinamično obremenitvijo:Standardne plošče se pod polno vpenjalno silo upognejo navznoter, kar povzroči, da osrednje votline utripajo, zunanje votline pa kratko-. Škatla-zasnova plošče koncentrira vpenjalno silo neposredno za mejo kalupa. Pod obremenitvijo sponk 300T ostaja največja deformacija plošče pod 0,05 mm, kar ščiti občutljive tanke-stenske ločilne linije.
Konsistentnost teže od-do-posnetka:Visoka hitrost vbrizgavanja ustvarja dinamično vztrajnost, ki povzroči, da tradicionalni stroji presežejo zadrževalni tlak. Z uporabo visokofrekvenčnih-ventilov z zaprto{2}}zanko z ločljivostjo linearnega kodirnika 0,005 mm se točka preklopa z nadzora hitrosti na nadzor tlaka zgodi v milisekundah. Odstopanje od teže strela-za-strela je v območju +/- 0.2%.
Homogenost taline pri visokem pretoku:Obdelava smol z visoko{0}}MFI (kot je MFI 60-100 PP) pri visokih hitrostih vijakov lahko povzroči strižno toploto in toplotno razgradnjo. Specializirana geometrija vijaka uravnoteži distribucijsko in disperzijsko mešanje pri nižjih temperaturah taline, kar zmanjšuje toplotno obremenitev v sodu, hkrati pa ohranja enotno porazdelitev barve.
Tipične aplikacije
Pakiranje in storitve hrane:IML (In{0}}Mold Labeling) posode za živila (0,40 mm - 0.60 mm debeline stene), skodelice za pijačo za enkratno uporabo, posode za mleko, pokrovi-zaščiteni pred odpiranjem in posode za shranjevanje s tankimi-stenami.
Medicinski in laboratorijski izdelki za enkratno uporabo:Konice pipet za enkratno uporabo, epruvete za PCR, posode za brizge, lončki za medicinske vzorce in-plošče za analizo z več vdolbinicami, ki zahtevajo tesno konsistenco votline--vdolbino.
Elektronika in precizne komponente:Lahki notranji okvirji mobilnih naprav, strukturni nosilci, optične svetlobno vodne plošče (LGP), ohišja zaslonov in ohišja konektorjev visoke-gostote.
Združljivost materiala
PP (polipropilen)
Običajni obseg MFI: 35 - 110 g/10 min
Stopnja krčenja: 1,0 % - 2.0 %
Opombe glede obdelave: zahteva visoko hitrost vbrizgavanja; nizka viskoznost taline; nagnjeni k ugreznitvam, če pritisk zadrževanja pade zgodaj.
PS / BOKI
Običajni obseg MFI: 8 - 20 g/10 min
Stopnja krčenja: 0,4 % - 0.7 %
Opombe glede obdelave: Zahteva natančen nadzor tlaka, da se prepreči krhko pokanje ob izmetu; odlična jasnost za skodelice in pokrove.
PET
Običajni obseg MFI: 0.70 - 0.85 IV
Stopnja krčenja: 1,5 % - 2.0 %
Opombe glede obdelave: zahteva razvlaženo sušenje do pod 50 ppm vlage; visoka temperatura taline zahteva zasnovo šob proti-slinenju.
Mešanice PC/ABS
Običajni obseg MFI: 15 - 35 g/10 min
Stopnja krčenja: 0,5 % - 0.7 %
Opombe glede obdelave: Zahteva visok tlak vbrizgavanja (2,000+ bara) in strog nadzor temperaturnega območja soda.
Kako izbrati / Možnosti konfiguracije
Izbira pravilne tonaže stroja in kombinacije vijakov je odvisna od predvidene površine dela, debeline stene, razmerja med dolžino-in-debelino (L/T) in viskoznosti smole.
Formula vpenjalne sile:Zahtevana vpenjalna sila (tone)=[predvidena površina (sq.cm) x tlak votline (bar) / 1000] x 1,1 (varnostni faktor)
Opomba: Pri aplikacijah s tanko steno se tlak v votlini običajno giblje med 600 bari in 900 bari.
Smernice za določanje velikosti glede na razmerje L/T:
Razmerje L/T pod 150: standardni servo{1}}hidravlični modeli s standardnimi vijačnimi profili.
Razmerje L/T 150 do 250: potrebna je-akumulatorska enota za vbrizgavanje; priporočljiva eno{3}}konfiguracija z visoko-hitrostjo.
Razmerje L/T nad 250: potreben je visokotlačni-akumulatorski sistem, bimetalni visoko-strižni vijak in sinhronizirana električna plastificacija.
Izbirne konfiguracije:
Parallel Motion Kit: električni vijačni pogon omogoča plastificiranje med odpiranjem in zapiranjem kalupa.
V-vmesnik Integrated In{0}}Mold Labeling (IML): Standardizirani robotski vmesniki Euromap 67/Euromap 73.
Hidravlični vlečni ventili jedra: Razširljivi do 4-krožni neodvisni vlečni zaporedji jedra.
Izolirani pokrovi sodov: zmanjšajo izgubo toplotnega sevanja zaradi grelnih pasov do 30 %.
Proizvodnja in nadzor kakovosti
Vsak stroj je pred odpremo podvržen strukturiranim protokolom sestavljanja in standardnemu testiranju:
Proizvodno zaporedje:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Tovarni-odjava
Standardi kakovosti in certifikati:
Varnost in skladnost sistema: Proizvedeno v skladu s sistemom upravljanja kakovosti ISO 9001 in sistemom upravljanja okolja ISO 14001. Popolnoma certificiran po CE (EN 201:2009 varnostni standardi za plastične stroje).
Rezkanje ploščate površine: obdelano na visoko-natančnih portalnih obdelovalnih centrih, da se zagotovi vzporednost površine znotraj 0,03 mm/m.
Ultrazvočni pregled veznih palic: 100-odstotno volumetrično ultrazvočno testiranje kovanih veznih palic iz legiranega jekla 40CrMo za preverjanje notranjih mikro-razpok.
Preizkušanje hidravličnega tlaka: Razdelilniki in cevni tokokrogi testirani pri 1,5-kratnem delovnem tlaku 24 ur, da se zagotovi ničelno notranje ali zunanje puščanje.
Laserska poravnava: vzporednost plošče in koaksialnost vezne palice, preverjena z laserskimi interferometri Renishaw med zaporedji zaklepanja preklopa.
Neprekinjeno testiranje obremenitve: Vsaka enota je pred pregledom stranke podvržena 48-urnemu neprekinjenemu preskusu cikla suhega delovanja pri največji delovni hitrosti.
Dostava, garancija in izvor komponent
Standardni dobavni rok:30 do 45 koledarskih dni od potrditve naročila in preverjanja kalupa.
Standardna garancija:18-mesečna garancija na primarne konstrukcijske komponente (plošče, vezne palice, okvir); 12-mesečna celovita garancija za hidravlične, pnevmatske in električne krmilnike.
Glavni seznam prodajalcev:Rexroth / Moog (hidravlični ventili), Gefran (pretvorniki tlaka), Parker (-visokotlačne cevi), KEBA / Techmation (krmilniki PLC), Schneider / Siemens (elektrika nizke-napetosti).
Prilagajanje in podpora OEM
Prilagojeni vijačni profili:Območja mešanja globine letenja, naklona in pregrad po meri, optimizirana za določeno razmerje masterbatch ali ponovno mletje.
Podaljšana dnevna svetloba in kap:Razmik med veznimi palicami in dimenzije plošče po meri za namestitev velikih-votlin vročih kalupov ali kalupov za zlaganje.
Barvne sheme po meri in uporabniški vmesnik programske opreme:Integracija blagovne znamke OEM, prilagojeni uporabniški nadzorni zasloni in lokalizirani sistemski jeziki (angleščina, nemščina, španščina, francoščina).
Integracija avtomatske celice:Integracija na ključ, vključno z visoko{0}}hitrimi-roboti za stranski vstop, avtomatizacijo IML, pregledom z optičnim vidom in sistemi tekočih trakov.
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančno tehnično ponudbo, predlog velikosti stroja in izračun časa cikla, navedite naslednje podatke:
Datoteke oblikovanja delov:Datoteke 3D CAD (.STEP, .IGS), vključno z natančnimi specifikacijami debeline stene.
Specifikacije materiala:Razred polimera, ocena MFI, gostota in odstotki polnila (kot so steklena vlakna ali kalcijev karbonat).
Podrobnosti plesni:Število votlin, zunanje mere kalupa (D x Š x V), skupna teža kalupa in zahteve za krmiljenje ventila za vroče kanale.
Ciljni čas cikla:Zahtevana proizvodnja dela na uro ali ciljni čas cikla v sekundah.
Nadaljnja avtomatizacija:Zahteve za IML, robotske sisteme za-in-postavljanje ali vezja za izmet zračnega curka.
pogosta vprašanja
V: Kako se tankostensko brizganje razlikuje od standardnega brizganja?
O: Tanko{0}}litje vključuje polnjenje delov z debelino stene pod 0,8 mm. To zahteva višje hitrosti vbrizgavanja (nad 300 mm/s), višje tlake vbrizgavanja (nad 2000 barov), hitrejše odzivne čase krmilnika in večjo togost plošče za preprečevanje bliskavice in kratkih udarcev v primerjavi s standardnim oblikovanjem.
V: Zakaj je hidravlični akumulator potreben za tank{0}}aplikacije?
O: Standardne hidravlične črpalke ne morejo dovajati tekočine dovolj hitro, da bi poganjale vijak pri zahtevanih hitrostih (300 do 500 mm/s). Akumulator shranjuje hidravlično energijo pod pritiskom in jo takoj sprosti, kar zagotavlja najvišji pretok, potreben za zapolnitev tankih odsekov sten, preden plastična talina zamrzne.
V: Kakšna je povprečna poraba energije na kilogram obdelane smole?
O: Zahvaljujoč servo črpalkam s spremenljivo{0}}prostornino in rekuperacijo kinetične energije se poraba energije giblje med 0,28 kWh/kg in 0,35 kWh/kg, odvisno od materiala in časa cikla. To predstavlja 30- do 55-odstotni prihranek energije v primerjavi s tradicionalnimi-sistemi črpalk s fiksno prostornino.
V: Kakšen je tipični hidravlični odzivni čas teh strojev?
O: Upravljajo ga visoko{0}}odzivni-servo ventili z zaprto zanko, sistemski tlak in pretok pa dosežeta najvišje izhodne nastavitve v 15 milisekundah po izvedbi signala.
V: Ali lahko ti stroji obdelujejo biorazgradljive materiale, kot je PLA?
O: Da. Ker pa ima PLA nizko talilno trdnost in je toplotno občutljiv, strojne konfiguracije za tankostensko oblikovanje PLA zahtevajo natančen nadzor temperature soda in nizko{2}}strižne profile vijakov po meri, da se prepreči degradacija smole.
V: Kako je zagotovljena varnost plesni med-hitrostnim zapiranjem stikala?
O: Krmilnik KEBA nenehno spremlja položaj in silo kalupa. Faza zaščite plesni pod nizkim{1}}tlakom zazna upor do 1 Nm ali ovire, majhne kot 0,1 mm, in takoj ustavi premikanje sponk, da prepreči poškodbe plesni.
Priljubljena oznake: visoko natančen tankostenski brizgalni stroj, Kitajska visoko natančen tankostenski brizgalni stroj proizvajalci, dobavitelji, tovarna