


Veliki stroji za brizganje
Proizvajalec velikih strojev za brizganje
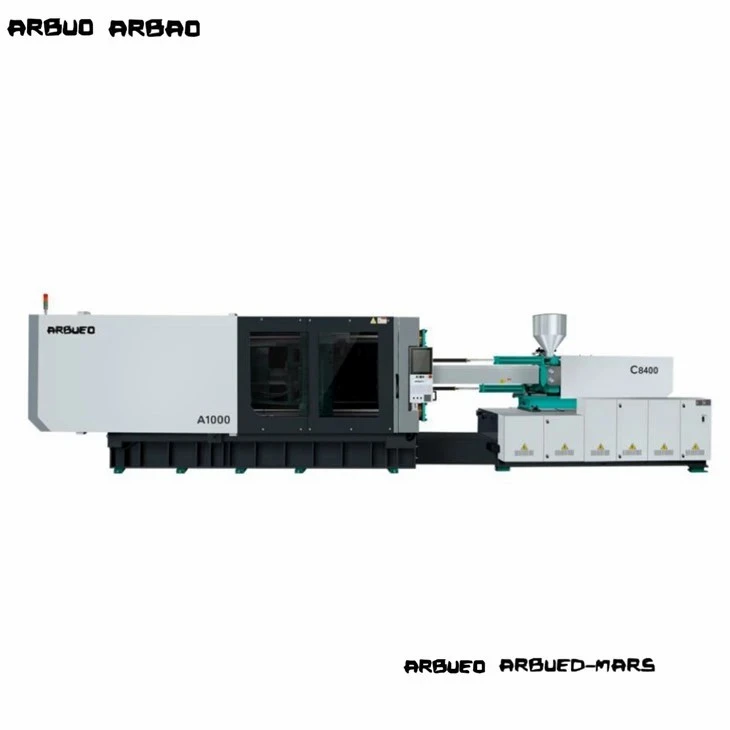
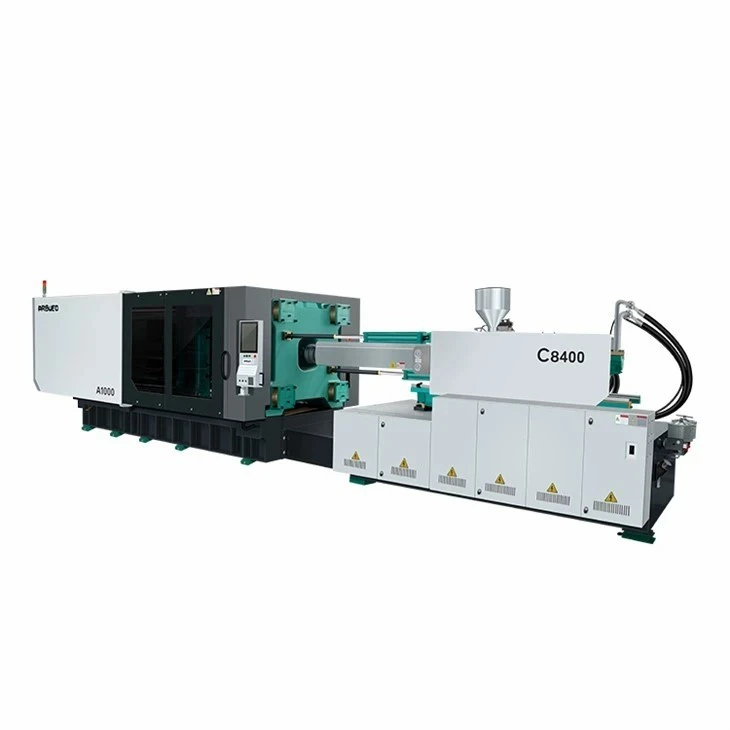
Large injection molding machines (clamping force >= 450 ton / 4.500 kN) obdelujejo termoplastične komponente v razsutem stanju v sektorjih avtomobilske industrije, embalaže, logistike in naprav. Delovanje težkih kalupov zahteva strukturno togost, natančno vzporednost plošč, stabilno gibanje plošče in energetsko-učinkovite hidravlične ali hibridne pogonske arhitekture.
V tem priročniku so navedene tehnične konfiguracije, dimenzije plošč, razmik-veznih palic in zmogljivosti udarcev na naših platformah strojev za težke-tonaže. Pomaga orodjarjem, proizvodnim inženirjem in direktorjem nabave pri usklajevanju dimenzij kalupov, zahtev glede pretoka smole in ciljnih časovnih ciklov s specifikacijami stroja.


Pregled velikega stroja za brizganje
Težki{0}}tonažni sistemi za brizganje uporabljajo bodisi dvo{1}}hidravlične/servo{2}}električne hibridne strukture z dvema-ploščama ali optimizirane pet{3}}dvojno{4}}preklopne mehanske vpenjalne mehanizme.
Vpenjalna arhitektura
Dva-sistema valjev: uporabite cilindre z neposrednim hidravličnim premikanjem za visoko-hitrost premikanja valjev v kombinaciji s štirimi zaklepnimi maticami-palic in hidravličnimi tonažnimi cilindri s kratkim-hodom. Ta zasnova odpravlja obrabo preklopnih členov, zmanjšuje odtis stroja za 20 % do 30 % v primerjavi s tremi-postavitvami plošče in zagotavlja neoviran zadnji dostop za avtomatizirano ekstrakcijo delov.
Pet{0}}preklopni sistemi: uporabite uravnotežene mehanske preklopne povezave, ki jih poganjajo servo{1}}hidravlične enote. Ti sistemi zagotavljajo hitro premikanje plošče, naravno kinetično upočasnitev pred dotikom kalupa in energetsko-učinkovito blokiranje med fazami hlajenja.
Arhitektura vbrizgavanja
Enote za uravnoteženo vbrizgavanje z dvojnim-valjem odpravljajo navor nagiba na linearnih vodilih med visoko{1}}tlačnim vbrizgavanjem (do 2200 barov).
Nitrirani ali bimetalni sklopi vijakov in cevi delujejo s smolami, ojačanimi s steklenimi -vlakni (PP-GF30, PA66-GF30), strukturnimi zlitinami in recikliranimi polimeri.
Sistemi servo-električnih ali-hidravličnih črpalk s spremenljivo prostornino zagotavljajo natančno krmiljenje hitrosti in tlaka v zaprti{2}}zanki ter ohranjajo ponovljivost vbrizgavanja v +/- 0.1%.
Območje stroja
Naša-velikotonska oprema je razvrščena v štiri različne strukturne linije glede na vpenjalno silo, pogonski sistem in ciljne aplikacije:
|
serija |
Razpon vpenjalne sile |
Sistem sponk |
Vrsta pogona |
Primarni tehnični fokus |
|
Serija HT-T |
450T - 1,000T |
5-točkovni preklop |
Servo-hidravlika |
Splošni veliki deli, globok{0}}zabojniki, industrijski zaboji. |
|
Serija HD-TP |
600T - 3,200T |
Dva-plošča |
Servo-hidravlični/hibridni |
Avtomobilski odbijači, armaturne plošče, velike paletne škatle, tesne inštalacije. |
|
Serija HS-PET |
450T - 800T |
Preklop-za težka dela |
Visok{0}}servo pretok |
Proizvodnja predoblik PET (do 128 votlin), specializirane plastifikacijske enote z visokim-navorom. |
|
HE-Electric Series |
450T - 900T |
Servo-električni |
Popolnoma električni/hibridni |
Medicinska embalaža za čiste prostore, optični svetlobni vodniki, ultra-natančni tankostenski-avtomobilski deli. |
Seznam izdelkov
HD-600TP stroj za brizganje z dvema ploščama
Vpenjalna sila: 6.000 kN (600 ton)
Razdalja-palice (V x V): 920 x 850 mm
maks. Teža strela (PS): 2,850 g
Premer vijaka: 80 / 90 / 100 mm
Ključna značilnost: kompaktna zasnova z neposrednim-mehanizmom za zaklepanje-palice; vključuje proporcionalno krmiljenje-zanke za jedro{3}}vlečna zaporedja.
HT-800T pettočkovni preklopni stroj
Vpenjalna sila: 8.000 kN (800 ton)
Razdalja-palice (V x V): 1060 x 980 mm
maks. Teža strela (PS): 4,320 g
Premer vijaka: 95 / 105 / 115 mm
Ključna značilnost: plošče -škatle-tipa visoke{0}}rigidnosti, izdelane z analizo končnih elementov (FEA) za zmanjšanje upogiba plošče pri visoki tonaži.
HD-1200TP stroj z dvema ploščama
Vpenjalna sila: 12.000 kN (1.200 ton)
Odmik -palice (V x V): 1320 x 1200 mm
maks. Teža strela (PS): 7.800 g
Premer vijaka: 115 / 125 / 135 mm
Ključna značilnost: Samodejno umik-palice (zgornja stran brez-upravljavca) za poenostavljeno stransko-nalaganje velikega avtomobilskega orodja.
HD{1}}1800TP avtomobilski-stroj z dvema ploščama
Vpenjalna sila: 18.000 kN (1.800 ton)
Razdalja-palice (V x V): 1600 x 1450 mm
maks. Teža strela (PS): 14.200 g
Premer vijaka: 140 / 155 / 170 mm
Ključna značilnost: več{0}}stopenjsko profiliranje vbrizgavanja s sinhroniziranim zaporednim krmiljenjem vrat ventila (do 16 pnevmatskih/hidravličnih območij).
HD-2500TP Težki industrijski stroj
Vpenjalna sila: 25.000 kN (2.500 ton)
Razdalja-palice (V x V): 1.900 x 1.700 mm
maks. Teža strela (PS): 22.500 g
Premer vijaka: 165 / 180 / 200 mm
Ključna značilnost: Dvojni cilindri za plastificiranje z možnostjo električnega vijačenja; zmožen neprekinjenega visoko{0}}taljenja polimerov za logistične zabojnike in palete za odpadke.
HD-3200TP izjemno velik konstrukcijski stroj
Vpenjalna sila: 32.000 kN (3.200 ton)
Razdalja-palice (V x V): 2200 x 1950 mm
maks. Teža strela (PS): 35.000 g
Premer vijaka: 190 / 210 / 230 mm
Ključna značilnost: ojačana struktura plošče z aktivno kompenzacijo nagiba plošče, izdelana za več{0}}avtomatske zunanje letve avtomobilov in civilne komore.
Ključne tehnične značilnosti
Trdnost vpenjalne strukture in analiza končnih elementov (FEA)
Deformacija plošče pod največjo tonažo povzroči nastanek plesni, obrabo predelnih linij in ne-enotno debelino stene.
Plošče imajo okvir-ojačitev okvirja, izdelano prek FEA za enakomerno porazdelitev vpenjalne sile po celotni ploskvi za namestitev kalupa.
Paralelizem plošč ostaja znotraj<= 0.08 mm/m under 100% clamping loads.
Kromirane -42CrMo visoko{2}}natezne jeklene vezne-palice so podvržene indukcijskemu utrjevanju in ultrazvočnemu ne-destruktivnemu testiranju (NDT), da se prepreči pokanje zaradi utrujenosti pod cikličnimi obremenitvami.
Arhitektura servo-hidravličnega pogona
Poganjajo ga sinhronski servo motorji s trajnimi magneti, povezani z notranjimi zobniškimi črpalkami.
Odzivni čas za dinamično prilagoditev tlaka in hitrosti:<= 30 ms.
Poraba energije je zmanjšana za 30 % do 55 % v primerjavi s tradicionalnimi stroji s črpalko-s spremenljivo prostornino, saj se hitrost motorja med fazama zadrževanja in hlajenja zmanjša skoraj na nič.
Sistem za plastificiranje in odpornost proti obrabi
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetalna možnost (abrazivne/jedke smole): obloga iz-zlitine na osnovi niklja v cevi, skupaj z razpršeno-prevleko za vijačenje iz volframovega karbida (trdota 60 - 65 HRC) za do 30-odstotno obremenitev steklenih vlaken.
Geometrija pregradnega vijaka z disperzivnimi in distribucijskimi mešalnimi elementi zagotavlja toplotno homogenost taline znotraj +/- 1.5 stopinj C.
Vmesnik za natančen hidravlični nadzor in avtomatizacijo
Proporcionalni ventili nadzorujejo upočasnitev odpiranja/zapiranja kalupa, vlečenje jedra in zaporedje izmeta.
Industrijska komunikacijska omrežja EtherCAT/CANbus se povezujejo neposredno z linearnimi pretvorniki (ločljivost položaja 0,01 mm).
Standardni vmesniki Euromap 63/Euromap 73 omogočajo integracijo plug-and-z zgornjim-vhodom roboti, stranski-vhodni zbiralniki cevi, magnetni vpenjalni sistemi za kalupe in zaporedni krmilniki za vroče kanale.
Vpenjalna sila, velikost kalupa in zmogljivost udarca
Ujemanje kalupa s pravim strojem zahteva oceno predvidene površine, višine kalupa, razmika med veznimi-palicami in gostoto smole.
Vpenjalna sila (kN)=[ predvidena površina dela in sistem vodil (cm2) x povprečni tlak v votlini (bar) ] / 100
Polimeri z visoko viskoznostjo (npr. PC, PMMA, PA-GF): Zahtevajo povprečne tlake v votlini 400 - 700 barov.
Polimeri z nizko viskoznostjo (npr. PP, PE, PS): Zahtevajo povprečne tlake v votlini 250 - 450 barov.
Razdalja med veznimi-palicami (V x V): vodoravne in navpične razdalje med veznimi-palicami morajo presegati zunanje mere plošče kalupa, razen če ima stroj zmožnost izvleka zgornje-vezne palice.
Razpon višine kalupa (najmanj/največ): Skupna višina sklada kalupa mora biti strogo znotraj zmogljivosti dnevne svetlobe stroja:
Največja dnevna svetloba=Največja višina kalupa + hod vpenjanja
Hod in sila ejektorja: Zagotovite, da so zatiči hidravličnega ejektorja poravnani z izmetalnimi ploščami kalupa in zagotavljajo zadostno silo za čiščenje delov za globok{0}}vlek.
Za ohranitev toplotne stabilnosti in preprečevanje razgradnje polimera:
Najmanjša masa strela: Mora presegati 20 % celotne teoretične zmogljivosti strela.
Največja masa strele: ne sme preseči 80 % skupne teoretične zmogljivosti strele (izračunano v ekvivalentni gostoti PS rho=1.05 g/cm3).
Prilagoditveni faktor gostote smole:
Dejanska zmogljivost vbrizgavanja (smola)=zmogljivost vbrizgavanja PS x (gostota taline ciljne smole / gostota taline PS)
Tehnične specifikacije
|
Parameter |
Enota |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Vpenjalna sila |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Odpiranje Stroke |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Razdalja med veznimi-palicami (V x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
maks. Dnevna svetloba |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Maks. Višina kalupa |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Premer vijaka (B-Možnost) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Razmerje L/D (B-Možnost) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Injekcijski volumen |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Teža strela (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Tlak vbrizga (B-vijak) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
maks. Hitrost vijaka |
vrtljajev na minuto |
160 |
140 |
120 |
105 |
90 |
75 |
|
Ejektorska sila |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Hod ejektorja |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Kapaciteta rezervoarja za olje |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Kako izbrati
Izbira težke{0}}naprave za vbrizgavanje zahteva oceno mehanskih, toplotnih in infrastrukturnih zahtev obrata. Sledite temu zaporedju tehničnega preverjanja:
Izračunajte minimalne zahteve glede tonaže:
Ocenite skupno predvideno površino (vključno s hladnimi kanali) in jo pomnožite z-specifičnim najvišjim tlakom v votlini.
Preverite fizične dimenzije orodja:
Preverite, ali zunanje mere kalupa potekajo skozi razdaljo-palice. Prepričajte se, da se višina sklada ujema z najmanjšo/največjo omejitvijo višine zaprte plošče-.
Ocenite zahteve po smoli in plastificiranju:
Izberite standardni ali bimetalni vijak na osnovi abrazivnih dodatkov (GF/talc). Uskladite razmerje L/D in zahteve glede navora, da zagotovite pravilno homogenost taline brez striženja polimerne verige.
Revizija tovarniških pripomočkov in talnih zmogljivosti:
Preverite moč transformatorja za največje obremenitve motorja in ogrevanja. Ocenite dvižno zmogljivost mostnega žerjava glede na največjo težo kalupa/komponente stroja in preglejte debelino talne plošče, da prenese velike statične obremenitve.
Definirajte osnovne-vmesnike za vleko in avtomatizacijo:
Določite potrebna vlečna vezja-za hidravlično jedro in izberite protokole vmesnika Euromap (Euromap 63, 73 ali 84) za robotsko avtomatizacijo.
Aplikacije
Avtomobilski sektor
Deli: sprednji in zadnji odbijači, moduli vratnih oblog, instrumentne plošče, obloge kolesnih obokov.
Smole: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Tehnične zahteve: Nizka deformacija objemke za preprečevanje bliska čez široke ločilne črte, zaporedna integracija zapornega ventila za nadzor zvar-linije, funkcija jedra-zadaj za oblikovanje mikrocelične pene (postopek Mucell).
Industrijsko pakiranje in logistika
Deli: težki-povratni zaboji, kmetijski zaboji, 1000-litrski zložljivi zabojniki, plastične palete.
Smole: polietilen visoke-gostote (HDPE), polipropilenski udarni kopolimeri (PP-C).
Tehnične zahteve: visoka zmogljivost plastificiranja (kg/h) za neprekinjeno hitro-ciklično delovanje; več-stopenjsko jedro-vlečna zaporedja za kompleksna diapozitivna jedra.
Potrošniške naprave in okoljske pripomočke
Deli: zunanje kadi pralnega stroja, glavni okvirji klimatskih naprav, 120L/240L komunalni zabojniki za odpadke, komore za dostop do kablov.
Smole: HDPE, PP, strukturni ABS.
Tehnične zahteve: Strukturna togost, ki vzdrži dolge cikle ohlajanja brez toplotne deformacije; več{0}}točkovni hidravlični izmetni sistemi.
Izdelava, namestitev in zagon
Natančna rastlinska proizvodnja
Težke strukture so pred obdelavo podvržene-razbremenilnemu žarjenju v digitalnih pečeh za toplotno-obdelavo.
Površine plošč in izvrtine za vezne-palice so strojno obdelane v eni nastavitvi na velikih CNC vrtalnih-rezkarjih za tla, da se ohranijo geometrijske tolerance.
Nadzor kakovosti in tovarniško sprejemno testiranje (FAT)
Vsak stroj je pred odpremo podvržen 24-urnemu preskusnemu ciklu suhega delovanja pri največji delovni hitrosti.
Laserski interferometri preverjajo poravnavo plošče in ponovljivost gibanja. Hidravlične cevi so-preizkušene pri 1,5-kratnem delovnem tlaku, da se prepreči puščanje.
Logistika, namestitev in sprejemno testiranje na lokaciji (SAT)
Logistika: Pošilja se kot modularni pod-sklopi (vpenjalna enota, enota za vbrizgavanje, hidravlični agregat) na ravnih-regalah in odprtih-zabojnikih.
Namestitev: Natančna izravnava z uporabo težkih-pritrdilnih klinov na industrijska tla iz armiranega betona (najmanjša debelina betona: 250 - 300 mm).
Zagon:-preverjanje na kraju samem vključuje izpiranje čistosti hidravličnega olja (standard ISO 4406 16/14/11), kalibracijo ogrevalnih con, poravnavo ključavnic veznih-palic in testiranje popolne integracije z orodji in avtomatizacijo za kalupe strank.
Prilagajanje in OEM
Ponujamo prilagojene mehanske, hidravlične in programske spremembe za integracijo naših velikih strojev v specializirane proizvodne celice:
Podaljšana dnevna svetloba in povečana višina kalupa:Podaljški plošč in podolgovate vezne-palice za aplikacije globokega{1}}vleka (npr. koši za smeti, globoki rezervoarji).
Sistemi za vlečenje-palice:Hidravlično odvzem-palice na vrhu ali stranskih položajih omogoča vodoravno nalaganje kalupa, kjer je oddaljenost od mostnega žerjava omejena.
Specializirane enote za plastificiranje:
Visoko{0}}obrabni bimetalni sodi za obremenitev do 50 % steklenih vlaken ali mineralnega polnila.
Korozijsko-odporni vijaki (inconel ali kromirano-jeklo) za obdelavo PVC-ja in-ognjevarnih polimerov.
Ventilirani sodi za obdelavo higroskopskih smol brez pred-sušenja.
Nadgradnje več-materialov/ko-injektiranja:Modularne sekundarne enote za brizganje (zaslon, L-oblika ali navpična postavitev) z integriranim krmiljenjem vrtljive mize za več-brizgalno oblikovanje.
Sorodni stroji
Za podporo specializiranim zahtevam obdelave ponujamo komplementarne strojne platforme:
Vsi-električni stroji za brizganje (100T - 450T):
Ultra{0}}natančni sistemi,-pripravljeni za čiste prostore, zasnovani za medicinske in optične komponente brez tveganja onesnaženja z oljem.
Več{0}}barvni / več{1}}komponentni stroji (150T - 1,600T):
Vgrajene vrtljive mize ali indeksne plošče za več-materialne avtomobilske razsvetljave in mehka-tesnila za oprijem.
Sistemi predoblik PET (250T - 800T):
Namensko-zgrajene-hitrostne platforme, opremljene z-enotami za plastificiranje z visokim-navorom, tehnologijo ohlajene plošče in namensko avtomatizacijo za-hlajenje.
Pomožna oprema in avtomatizacija:
Servo roboti, centralizirani sistemi za transport materiala, gravimetrični mešalniki in regulatorji temperature kalupov, umerjeni za -veliko količino smole.
pogosta vprašanja
Smo profesionalni proizvajalci in dobavitelji velikih strojev za brizganje na Kitajskem, specializirani za zagotavljanje visokokakovostnih storitev po meri. Toplo vas pozdravljamo pri veleprodajni prodaji velikih strojev za brizganje iz naše tovarne. Za posvet o ceni nas kontaktirajte.