


Visoko precizni stroji za brizganje
Proizvajalec visoko-natančnih strojev za brizganje
Visoko-natančno brizganje zahteva dosledno ponovljivost--posnetka, strog nadzor tolerance dimenzij (do +/- 0.005 mm) in nizko toplotno degradacijo med plastificiranjem. Sodobne aplikacije natančnega oblikovanja v medicinskih napravah, mikro-elektroniki, avtomobilskih senzorjih in optičnih lečah zahtevajo natančne hitrosti brizganja, natančne prehode tlaka in minimalen upogib plošče pod silami vpenjanja.
Na tej strani so na voljo tehnična dokumentacija, metodologije izbire strojev, metrike procesnih zmogljivosti in inženirske specifikacije za pomoč inženirjem orodij, tehničnim kupcem in skupinam za nabavo pri ocenjevanju primernosti opreme za predelavo plastike s -tezko toleranco.


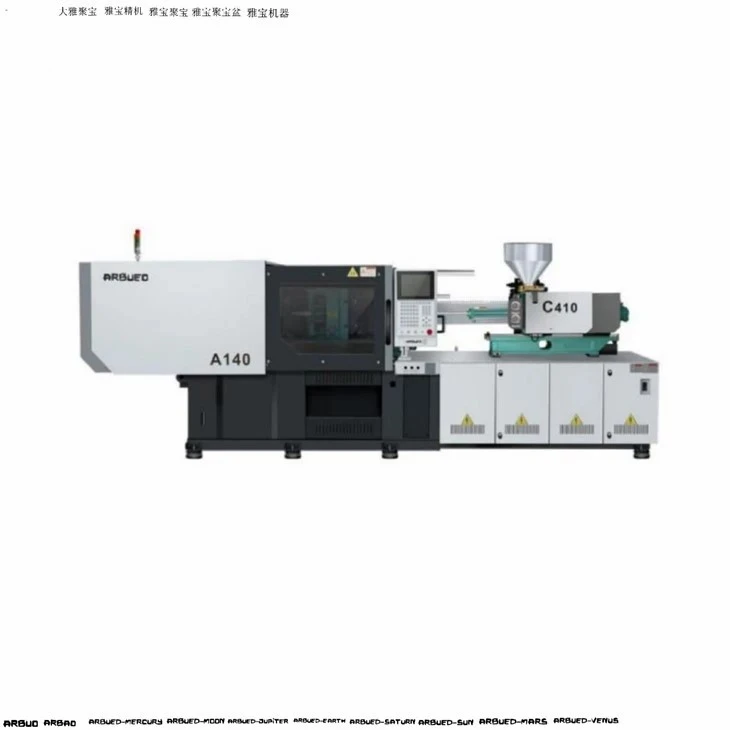
Pregled stroja za visoko natančno brizganje
Visoko{0}}natančen stroj za brizganje uravnava osnovne parametre procesa-tlak vbrizgavanja, zadrževalni tlak, položaj vijaka, temperaturo taline in protitlak-znotraj ozkih povratnih pasov-zanke.
Visoko-precizna nadzorna arhitektura
Aktivacijski vhod:Visoko{0}}odzivni servo pogoni in linearni motorji prenašajo gibanje neposredno na hidravlične ali kroglične vijačne sisteme.
Povratne informacije o taljenju in votlini:Senzorji, nameščeni na votlini kalupa in konici vijaka, nenehno spremljajo tlak v votlini, medtem ko optični kodirniki sledijo osnemu položaju.
Obdelava z zaprto-zanko:Podatki-v realnem času se vnašajo v krmilnik zaprte{1}}zanke, ki deluje pri-hitrostnem cikličnem času, manjšem od 0,5 ms, za dinamično prilagoditev aktiviranja.
Ključne razlike: standardni v primerjavi z visoko{1}}preciznimi stroji za brizganje
|
Parameter/Funkcija |
Standardni stroj za brizganje |
Visok{0}}precizni stroj za brizganje |
|
Platenski paralelizem |
0,08 mm - 0.15 mm |
<= 0.02 mm - 0.05 mm |
|
Nadzor hitrosti vbrizgavanja |
Eno/dvostopenjski, odprta zanka ali osnovna zaprta zanka |
Več{0}}stopenjska dinamika, odzivna hitrost < 15 ms, realno{2}}zaprta zanka |
|
Ponovljivost teže strela (Cp / Cpk) |
Cpk < 1,0 (varianca ~0,5 %) |
Cpk >= 1.67 (različica<= 0.1%) |
|
Hidravlični/servo odziv |
50 - 100 ms |
<= 10 - 20 ms (servo-hydraulic) or < 2 ms (all-electric) |
|
Porazdelitev napetosti-palice |
Standardna simetrična deformacija |
Uravnotežena povratna informacija merilnika napetosti z aktivnim nadzorom napetosti veznega droga |
|
Nadzor temperature cevi |
+/- 1.5 deg C do +/- 3.0 deg C (PID) |
+/- 0.5 deg C do +/- 1.0 deg C (več-conski SSR / PID + keramični grelci) |
Konfiguracije stroja
Vsi-električni stroji: za vpenjanje, brizganje, plastifikacijo in izmet uporabite neodvisne AC servo motorje, povezane s-krogelnimi vijaki z visoko obremenitvijo. Odpravlja nevarnost onesnaženja z oljem, zagotavlja natančnost položaja do 0,001 mm in ustreza okoljem čistih prostorov razreda ISO 7/8.
Servo{0}}Hidravlični stroji: Združite-servo črpalke s spremenljivo prostornino in natančnimi hidravličnimi proporcionalnimi ventili. Zagotavlja visoko vpenjalno silo pri nižjih kapitalskih stroških, hkrati pa ponuja do 70 % prihranka energije v primerjavi s-sistemi črpalk s fiksno prostornino.
Hibridni pogonski stroji: uporabite električne pogone za plastifikacijo (vrtenje vijakov) in vbrizgavanje, da ohranite hitrost in doslednost doziranja, v kombinaciji s hidravličnimi vpenjalnimi enotami za visoko gostoto sile in optimizacijo odtisa.
Pet{0}}točkovna preklopna vpenjalna arhitektura:
Kinematična veriga: pogonski sistem premakne križno glavo, ki razširi preklopne člene, da poganja premično ploščo proti mirujoči plošči.
Prednosti mehanizma: Ustvarja mehansko blokirno silo s pomočjo kinematičnega vzvoda. Ima hitre zaklepne-cikle in mehansko samo-zaklepanje pri popolnem iztegu, kar zmanjšuje porabo energije med fazami zadrževanja.
Arhitektura hidravličnega vpenjanja z dvema- ploščama:
Postavitev neposrednega vpenjanja: visoko{0}}tlačni hidravlični zaklepni cilindri se aktivirajo neposredno na veznih palicah, da vpnejo premikajočo se ploščo proti mirujoči plošči.
Prednosti mehanizma: uporablja štiri visoko{0}}cilindre za sinhronizacijo neposredno na veznih drogovih. Odpravlja mehansko obrabo ročic, zagotavlja enakomerno porazdelitev vpenjalne sile in zmanjša dolžino stroja za 20 % do 30 %.
Seznam izdelkov
Ultra{0}}precizni vse-električni stroj za brizganje (50T - 180T)
Vpenjalna sila: 500 kN - 1,800 kN
Hitrost vbrizgavanja: do 350 mm/s
Vrsta pogona: Več{0}}osni AC servo motor s krogličnimi vreteni z nizkim-trenjem
Ciljna uporaba: mikro-konektorji, optične leče, sodi medicinskih brizg in mikro-fluidni čipi, ki zahtevajo nadzor visokega položaja.
Visoko{0}}Servo-hidravlični stroj za brizganje (120T - 450T)
Vpenjalna sila: 1.200 kN - 4,500 kN
Hitrost vbrizgavanja: 200 mm/s - 280 mm/s
Vrsta pogona: Elektro{0}}hidravlični sistem servo črpalke s povratno informacijo linearnega dajalnika
Ciljna uporaba: tankostenska-embalaža, ohišja avtomobilskih senzorjev in natančna električna ohišja.
Medicinski-stroj za natančno oblikovanje čistih prostorov (80T - 300T)
Vpenjalna sila: 800 kN - 3,000 kN
Premaz okvirja: ponikljane-plošče, pokrovi iz nerjavečega jekla, brezoljne{1}}vezne palice
Vrsta pogona: Povsem-električni ali zaprti hibridni pogon
Ciljna uporaba: Medicinske komponente za enkratno uporabo, deli za intravensko diagnostiko in kirurški instrumenti, oblikovani po standardih za čiste prostore ISO razreda 7/8.
Stroj za natančno oblikovanje optičnih leč (100T - 220T)
Vpenjalna sila: 1.000 kN - 2,200 kN
Hitrost vbrizgavanja: Možnosti stabilnega vbrizgavanja pri nizki-hitrosti (0,1 mm/s) do visoke{2}}hitrosti (300 mm/s)
Vrsta pogona: električni vijačni motor z neposrednim-pogonom s funkcijo kompresije vbrizgavanja
Ciljna uporaba: avtomobilske LED optične leče, elementi objektiva kamere pametnega telefona in optične komponente AR/VR.
Dvo-natančni stroj velike tonaže (500T - 1300T)
Vpenjalna sila: 5.000 kN - 13,000 kN
Razdalja vezne palice: od 820 x 780 mm do 1380 x 1250 mm
Vrsta pogona: hibridno električno-servo doziranje-hidravlično vpenjanje
Ciljna uporaba: avtomobilske instrumentne plošče, sprednje rešetke, strukturna ohišja in plošče velikih gospodinjskih aparatov s strogimi tolerancami ravnosti.
PET predoblika in sistem za natančnost optičnih posod (200T - 400T)
Vpenjalna sila: 2.000 kN - 4.000 kN
Premer vijaka: visoko razmerje L/D (22:1 - 24:1) specializiran pregradni vijak
Vrsta pogona: hidravlična ali električna servo neprekinjena plastificacija-z visokim navorom
Ciljna uporaba: Predoblike PET plastenk z več-votlinami, kozmetični vsebniki in optični kozarci z-debelimi stenami, ki potrebujejo dosledne ravni IV (intrinzične viskoznosti).
Ključne tehnične značilnosti
Upogibanje plošče pod največjo vpenjalno silo vodi do bliskanja, obrabe ločilne linije in spremembe debeline stene. Strukture strojev so podvržene analizi končnih elementov (FEA), da se preveri postavitev reber, togost plošče tipa -box in strukturna togost osnovnega okvirja.
FEA-Optimiziran prenos napetosti: Natezne obremenitve vezne palice se prenesejo neposredno v škatlo-Strukturna plošča, ojačana z notranjimi rebri, ki ohranja upogib pod 0,05 mm pri 100-odstotni nazivni tonaži.
Vzdrževanje vzporednosti: Nastavljivi vodilni čevlji podpirajo premikajočo se ploščo na linearnih vodilnih tirnicah in ohranjajo vzporednost plošče znotraj<= 0.03 mm across the stroke.
Vijaki z visokim razmerjem L/D: nitrirani ali bimetalni vijaki z razmerji L/D od 20:1 do 24:1 zagotavljajo homogeno kakovost taline in enakomerno strižno segrevanje.
Natančnost nepovratnega-ventila: obročasti-in kroglični-nepovratni-ventili imajo geometrijo hitrega{4}}zapiranja, da preprečijo povratni tok taline na preklopni točki V/P (hitrost v tlak).
Enote za vbrizg z nizko-vztrajnostjo: Struktura valjev z dvojnim-vbrizgavanjem uravnava porazdelitev sile na steblo vijaka med fazami pospeševanja pri visoki-hitrosti.
Proporcionalni servo ventili: Odzivni časi pod 10 ms omogočajo natančen nadzor-zanke nad prehodi profila vbrizgavanja.
Linearni kodirniki: Optične ali magnetostrikcijske linearne lestvice, nameščene na osi vpenjanja in vbrizgavanja, merijo položaje z ločljivostjo do 0,001 mm.
Neposredni-pogonski motorji: sinhronski motorji s trajnim magnetom odpravljajo drsenje jermena v električnih plastificiranih pogonih.
Natančnost, ponovljivost in nadzor procesa
Doseganje indeksov zmogljivosti procesa (Cp, Cpk) nad 1,67 zahteva strog nadzor nad kritičnimi strojnimi spremenljivkami.
Stabilnost teže in tolerance postopka
Teža strela v tarčo: 12.500 g
Zgornja meja tolerance: 12,512 g
Spodnja meja tolerance: 12,488 g
Učinkovitost postopka: Uteži strel v 1000 neprekinjenih ciklih ostanejo tesno združene okoli povprečne ciljne vrednosti 12.500 g, ne da bi presegle kontrolne meje, pri čemer dosežejo standardno odstopanje pod 0,1 %.
Standardi za nadzor procesov
Natančnost preklopa V/P: preklop-na podlagi položaja se sproži znotraj +/- 0.01 mm od položaja vijaka; preklop-na podlagi tlaka se odzove znotraj<= 1 ms.
Enakomernost temperature taline: več-conski regulatorji temperature PID vzdržujejo temperature območja soda znotraj +/- 0.5 stopinj C od nastavljenih vrednosti.
Od-do-Varianca teže strele: Standardni odklon (sigma), nadzorovan pod 0,1 % med neprekinjenimi proizvodnimi serijami.
Tehnične specifikacije
Naslednja referenčna tabela opisuje standardne meritve uspešnosti v serijah srednje-tonažne natančnosti:
|
Parameter specifikacije |
Enota |
Model Precision 120T |
Model Precision 200T |
Model Precision 320T |
Model Precision 450T |
|
Vpenjalna sila |
kN |
1,200 |
2,000 |
3,200 |
4,500 |
|
Razdalja med veznimi drogovi (V x V) |
mm |
410 x 410 |
520 x 520 |
660 x 660 |
780 x 780 |
|
Mere plošče (V x V) |
mm |
620 x 620 |
780 x 780 |
980 x 980 |
1140 x 1140 |
|
Maks. Hod odpiranja kalupa |
mm |
360 |
480 |
620 |
730 |
|
Razpon debeline kalupa (najmanj - največ) |
mm |
150 - 450 |
180 - 560 |
220 - 680 |
280 - 780 |
|
Možnosti premera vijaka |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
65 / 70 / 75 |
|
Razmerje L/D |
L/D |
22:1 |
22:1 |
23:1 |
22:1 |
|
Maks. Volumen udarca (teoretično) |
cm3 |
155 / 211 / 276 |
276 / 350 / 432 |
510 / 617 / 735 |
1128 / 1308 / 1502 |
|
Maks. Tlak vbrizgavanja |
bar |
2200 / 1850 / 1400 |
2100 / 1750 / 1400 |
2150 / 1780 / 1450 |
2050 / 1750 / 1520 |
|
Maks. Hitrost vbrizgavanja |
cm3/s |
180 |
240 |
380 |
520 |
|
Hod ejektorja |
mm |
100 |
140 |
160 |
200 |
|
Ejektorska sila |
kN |
35 |
50 |
80 |
110 |
Kako izbrati stroj
Če želite izbrati pravi stroj za določeno komponento, ocenite pet ključnih parametrov:
Izračunajte predvideno površino in zahtevano vpenjalno silo:
Vpenjalna sila (kN)=predvidena površina (cm2) x tlak votline (bar) x 1,2 varnostni faktor
Izračunajte volumen in blaženje injekcije:
Skupna teža strela=(delna teža x votline) + teža tekača
Zmogljivost stroja=Teža strela v tarčo / (razmerje izkoriščenosti od 0,3 do 0,7)
Ocenite dimenzije kalupa in razdaljo-palice:
Zagotovite, da so mere kalupa < razdalja med veznimi palicami (V x V) in preverite, ali je višina kalupa znotraj razpona najmanj-največje debeline kalupa.
Ujemanje strižne hitrosti smole in toplotnih omejitev:
Izberite vrsto vijaka (standardno/bimetalno/pregradno) in ustrezno razmerje L/D.
Preverite zahteve glede časa cikla in dinamičnega odziva:
Izberite servo-hidravlični ali popolnoma-električni glede na hitrost in zahteve glede čistih prostorov.
Primer izračuna izbire
Del: Optično ohišje (PC material)
Teža dela: 18 g
Kavitete: 4
Projektirana površina: 140 cm2 (vključno s hladnim kanalom)
Najvišji tlak v votlini: 600 barov
Izračun zahtevane vpenjalne sile:
140 cm2 x 0.6 kN/cm2 x 1.2 = 100.8 Tonnes ->Izberite model 120T
Izračun potrebne teže strela:
18 gx 4 + 12 g (tekač)=84 g
Teža strela v tarčo (84 g) se dobro ujema z obsegom zmogljivosti vijaka 35 mm (120 g za PS), kar zagotavlja 70-odstotno razmerje izkoriščenosti cevi, ki preprečuje degradacijo materiala zaradi dolgih časov zadrževanja.
Aplikacije
Medicinski pripomočki in diagnostika
Sestavni deli: sodi brizg, konektorji Luer lock, epruvete za zbiranje krvi, mikrofluidne kasete.
Materiali: polipropilen (PP), polikarbonat (PC), ciklični olefinski kopolimer (COC), PMMA.
Ključne zahteve: Brez bliskavice, skladnost z biokompatibilnostjo ISO 10993, polnilo s smolo z nizko-viskoznostjo brez pretočnih vodov, združljivost s čistimi prostori.
Mikro-elektronika in priključki
Komponente: fini{0}}konektorji med--ploščami, pladnji za kartice SIM, ohišja relejev, glave senzorjev.
Materiali: LCP, PBT, PA46, PA6T (pogosto s 30% do 40% ojačitvijo iz steklenih vlaken).
Ključne zahteve: Tanko{0}}stensko polnilo (0,2 mm do 0,4 mm debeline stene), odpornost proti toplotni razgradnji, stroge zaporne -mere.
Avtomobilski precizni deli
Komponente: ohišja injektorjev goriva, nosilci radarskih senzorjev, pogonski zobniki, komponente notranjih zapahov vrat.
Materiali: POM, PA66+30%GF, PEEK, PPS.
Ključne zahteve: Visoka dimenzijska stabilnost pri termičnih ciklih, odpornost proti obrabi, minimalna deformacija na ravnih spojnih površinah.
Optika in komponente svetlobnega vodnika
Sestavni deli: leče avtomobilskih žarometov, elementi objektiva fotoaparata, svetlobne vodne plošče, optične prizme.
Materiali: PMMA-optičnega razreda, optični PC.
Ključne zahteve: Enakomerna gostota za odpravo notranjih napetosti in dvolomnosti, hrapavost površine, ki se ujema s poliranimi votlinami kalupa (Ra < 0,01 um).
Proizvodnja, nadzor kakovosti in certifikati zaupanja
Natančna zmogljivost je odvisna od strogega nadzora proizvodnje in mednarodnih standardov skladnosti.
Mednarodni certifikati in standardi
Sistem kakovosti: proizvodni obrat s certifikatom ISO 9001:2015.
Varnost in skladnost: Popolna izjava o skladnosti CE (Direktiva o strojih 2006/42/ES, Direktiva o nizki napetosti 2014/35/EU).
Okoljske in čiste sobe: certifikat ISO 14001:2015; komponente, testirane za integracijo čistih prostorov razreda ISO 7/8.
Standardi vmesnika: Združljivost z robotskim vmesnikom Euromap 67 / Euromap 73.
Osnovni okvir in strukturna kakovost
Obdelava osnovnega okvirja: varjen jekleni okvir je podvržen razbremenitvi napetosti s toplotnim žarjenjem pri 600 °C. Natančni CNC portalni rezkalni centri obdelujejo strukturne površine, da ohranijo toleranco ravnosti znotraj 0,01 mm/m.
Pregled kakovosti plošče: 3D koordinatni merilni stroji (CMM) preverjajo geometrijo plošče, da zagotovijo vzporednost<= 0.02 mm. Platen bores are aligned via laser tools, and material hardness is verified at HRC 28-32.
Delovni tokovi proizvodnje in zagotavljanja kakovosti
Razbremenitev okvirja: okvirji strojev so podvrženi ciklu toplotnega žarjenja pri 600 °C, da se sprostijo notranje varilne napetosti, kar preprečuje strukturno upogibanje v letih delovanja.
Natančna obdelava: pritrdilne površine in lokacije lukenj za vezne-palice so strojno obdelane v eni nastavitvi na CNC portalnih rezkalnih centrih, da se zagotovita geometrija in pravokotnost.
Tie-Bar Processing: 42CrMo4 alloy steel tie bars are induction hardened, precision ground, and hard-chrome plated to a surface layer depth of 0.03 mm to 0.05 mm (>HRC 55).
Montaža in kalibracija:
Poravnava plošče: Preverjeno z uporabo laserskih interferometrov za preverjanje ravnosti in vzporednosti po celotnem hodu sponke.
Poravnava enote za vbrizgavanje: lasersko-naravnana glede na središčnico vpenjanja, da se odpravi neporavnanost in obraba šob.
Suhi tek in testiranje: Vsak stroj je podvržen najmanj 48-urnemu neprekinjenemu preskusu suhega teka, ki mu sledi testiranje plastificiranja za preverjanje stabilnosti tlaka, odziva ogrevalnega območja in celovitosti hidravličnega tesnila.
Prilagajanje in OEM
Konfiguracije strojev je mogoče prilagoditi posebnim orodjem in postavitvam avtomatizacije:
Paketi cevi in vijakov po meri:
Bimetalni sodi: obloga iz volframovega karbida za do 40 % smol, ojačanih s steklenimi -vlakni.
Paketi,-odporni proti koroziji: popolnoma utrjeni vijaki iz nerjavečega jekla za obdelavo fluoropolimerov (PVDF, PTFE) ali dodatkov,-ki zavirajo gorenje.
Mešalni vijaki: posebni mešalni-elementi za votli prenos ali mešalni elementi Maddock za barvno homogenizacijo masterbatcha.
Integracija avtomatizacije:
Vgrajeni vmesniki Euromap 67 / Euromap 73 za 3-osne servo robote in hitre avtomatizacijske sisteme s stranskim{4}}vstopom.
Pnevmatski in hidravlični vlečni-ventili, ki jih je mogoče konfigurirati do 4/4 zaporedja, ki jih neposredno poganja strojna programska oprema.
Specializirane možnosti obdelave:
Injection Compression Molding (ICM): za nizko{0}}napetostne optične dele.
Mucell/Microcellular Foaming Interface: Določila za enote za vbrizgavanje plina in plin{0}}tesne sode.
Sorodni stroji
Razširite proizvodne zmogljivosti z dopolnilnimi tehnologijami obdelave:
Standardni servo{0}}hidravlični stroji za brizganje:
Stroškovno-učinkovite rešitve za splošno industrijsko oblikovanje s standardnimi dimenzijskimi tolerancami.
Dvo-barvni/več{1}}stroji za brizganje materialov:
Opremljen z vrtljivimi mizami ali indeksnimi ploščami za več-komponentno oblikovanje (npr. kombinacije trde-mehke plastike).
Visokohitrostni-stroji za brizganje tankih{1}}sten:
Optimizirano za hitro kolesarjenje (< 3 seconds) of packaging items, food containers, and disposable cutlery.
Stroji za brizganje z navpičnimi sponkami:
Zasnovan za uporabo pri vlivanju vložkov, kot je vlivanje kablov, navojne puše in vtisnjeni kovinski vložki.
pogosta vprašanja

Zahtevajte ponudbo in neposredni tehnični RFQ
Če želite prejeti podroben tehnični predlog, izračun velikosti stroja ali uradno ponudbo, oddajte podrobnosti o projektu z uporabo spodnjih zahtevanih specifikacij:
Zahtevane informacije za tehnični RFQ
Kontaktni podatki in podatki o podjetju: ime stika, e-pošta podjetja, telefonska številka/številka aplikacije WhatsApp, lokacija tovarne.
Informacije o delu in materialu: vrsta polimerne smole (npr. PC, LCP, POM), mere dela (D x Š x V mm), teža dela (g) in debelina stene (mm), število votlin kalupa, ocenjena letna prostornina in ciljni čas cikla.
Priloga CAD: 2D ali 3D risbe delov (oblika .STEP ali .IGS).
Odzivni čas inženirskega svetovanja
Posredujte svoje datoteke z deli 2D/3D (oblika .STEP ali .IGS), da v 24 delovnih urah prejmete analizo toka kalupa, priporočen izračun sile vpenjanja in priporočilo za konfiguracijo premera vijaka.
Smo profesionalni proizvajalci in dobavitelji visoko preciznih strojev za brizganje na Kitajskem, specializirani za zagotavljanje visokokakovostnih storitev po meri. Toplo vas pozdravljamo pri veleprodajni prodaji visoko natančnih strojev za brizganje iz naše tovarne. Za posvet o ceni nas kontaktirajte.