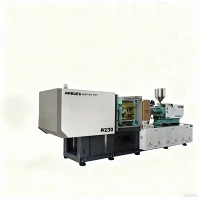
Hibridni stroj za brizganje za proizvodnjo avtomobilskih komponent
Ta hibridni stroj za brizganje, zasnovan posebej za tankostenske-strukturne komponente in visoko{1}}natančne notranje/zunanje avtomobilske dele, združuje servo-tehnologijo električnega vijačnega pogona s hidravličnim vpenjanjem in močjo vbrizgavanja. Zagotavlja položajno ponovljivost ±0,01 mm, hkrati pa zmanjša porabo energije do 45 % v primerjavi s čistimi hidravličnimi sistemi.
Proizvodnja avtomobilskih komponent zahteva ozke tolerance dimenzij, kratke čase ciklov in minimalne stopnje odpadkov v neprekinjenih proizvodnih serijah 24/7. Tradicionalni hidravlični stroji se pogosto spopadajo z natančno doslednostjo in toplotno stabilnostjo v dolgih proizvodnih izmenah, medtem ko se vsi-električni sistemi soočajo z omejitvami tonaže in stroškov za debele-strukturne komponente.
Ta hibridni sistem uporablja električni servo motor za neprekinjeno plastificiranje in ločuje fazo doziranja od hidravličnih operacij. Hidravlični tlak poganja vpenjanje kalupa, vlečenje jedra in visoko{1}}hitro gibanje brizgalne enote. Ta hibridna arhitektura odpravlja pregrevanje olja, ki ga povzroča sorazmerno dušenje ventila med plastifikacijo, ohranja konstantno temperaturo taline in znižuje skupne obratovalne stroške.
Ključne specifikacije
|
Parameter specifikacije |
Razpon vrednosti/metrika |
Inženirske opombe |
|
Vpenjalna sila |
2000 kN - 10,000 kN (200 - 1000 ton) |
Neposredni-hidravlični preklop ali zaklepna struktura z dvema-ploščama |
|
Hitrost vbrizgavanja |
Do 350 mm/s (standardno) / 800 mm/s (akumulator) |
Podpora dušikovega akumulatorja za ultra-tanke stenske dele |
|
Možnosti premera vijaka |
Ø 45 mm - Ø 105 mm |
Na voljo so nitrirane ali bimetalne možnosti na osnovi smole |
|
Teoretična zmogljivost udarca |
320 cm³ - 4200 cm³ |
Izračunano na ekvivalentno gostoto PS |
|
Izmetni udarec |
150 mm - 350 mm |
Hidravlična ejektorska zatična plošča z nastavljivim nadzorom sile |
|
Razdalja-palice (V×V) |
560×560 mm - 1180×1080 mm |
Primeren je za več{0}}avtomobilske kalupe in jedrne drsnike |
|
Pogonski sistem |
AC servo električni (doziranje) + servo hidravlični (spona/vbrizgavanje) |
Krmilnik z zaprto- zanko s proporcionalnim razbremenilnim ventilom |
Ključne značilnosti
Ločene vzporedne operacije:Električni pogon za plastificiranje deluje neodvisno od hidravličnih funkcij, kar omogoča vzporedno okrevanje med odpiranjem kalupa in premiki ejektorja, da se skrajša čas suhega cikla.
Krmilnik vbrizgavanja z zaprto{0}}zanko:Visoko{0}}odzivni optični linearni kodirniki sledijo položaju vbrizgavanja z ločljivostjo meritev ±0,005 mm, kar zmanjšuje-{3}}razlike teže delov.
Nastavljiva vlečna-hidravlika:Programabilna dvojna hidravlična jedra, integrirana neposredno v krmilnik stroja, upravljajo zapletene drsnike in podreze v vratnih ploščah in instrumentnih ploščah.
Hidravlični sistem-z nizko vsebnostjo olja:Servo črpalke s spremenljivo-prostornino delujejo na zahtevo in vzdržujejo temperaturo hidravličnega olja pod 45 stopinj brez velikih vodnih{2}}hladilnih stolpov.
Konfiguracija stroja
Stroj loči rotacijsko delo z visokim-navorom (vrtenje vijaka) od dinamičnega dela sile (vpenjanje in dinamično vbrizgavanje) v štirih osnovnih operativnih pod{1}}sklopih:
Servo električni dozirni pogon:Poganja plastifikacijski vijak s konstantnim{0}}navorom neposredno prek neodvisnega AC servo motorja. To loči doziranje od padcev hidravličnega tlaka, ohranja stabilno homogenost taline in enotne čase odmerjanja ne glede na vzporedne premike stroja.
Hidravlični servo akumulator:Ta enota, ki napaja valj za vbrizgavanje, uporablja natančen nadzor stikala za hitrost/tlak (V/P) za zagotavljanje visoke-hitrosti in visoke{1}}tlačne dinamične zmogljivosti vbrizgavanja za tanko{2}}strukturne komponente.
Dvo-vpenjalna enota plošče:Združuje dinamično hidravlično zaklepanje-palice z avtomatsko nastavitvijo višine kalupa, kar zagotavlja hitro,-zaščito kalupa pri nizkem tlaku in enakomerno porazdelitev vpenjalne sile po površini kalupa.
Centralni krmilnik:Deluje prek hitrega-omrežja vodil EtherCAT, ki združuje-odzive senzorjev v realnem času iz vseh linearnih dajalnikov, pretvornikov tlaka in temperaturnih območij v intervalih vzorčenja 1 ms za krmiljenje gibanja v zaprti{3}}zanki.
Posebne-tehnične prednosti izdelka
±0,01 mm Ponovljivost položaja:Rotacijski dajalniki z-direktnim pogonom na vpenjalni enoti zmanjšajo nastajanje bliskov na več-avtomobilskih konektorjih in ohišjih luči.
Varčevanje z energijo:Delovna moč pade na nič med fazama zadrževanja in hlajenja, kar zmanjša profile obremenitve kVA za 30 % - 45 % v primerjavi s hidravličnimi sistemi črpalke s fiksno prostornino-.
Linearni profili hitrosti vbrizgavanja:Vbrizgavanje s pomočjo-akumulatorja ohranja enakomerno sprednjo hitrost pretoka skozi dolge poti-dolžine pretoka, s čimer se odpravijo napake zvarov na odbijačih in obrobah stebričkov A/B/C.
Zmanjšana razgradnja smole:Električno plastificiranje zagotavlja natančno regulacijo povratnega-tlaka do 5 barov, kar preprečuje raztrganje polimerne verige v strižno-občutljivih inženirskih smolah.
Tipične aplikacije
Zunanje avtomobilske komponente
Sprednje rešetke in vstavki v odbijačih: Zahteve po visokem pretoku na dolgih poteh pretoka brez površinskih madežev.
Obloge kolesnih obokov: oblikovane z uporabo recikliranih PP/EPDM spojin, ki zahtevajo stabilen prenos navora med plastificiranjem.
Notranje obloge in strukturni deli
Pod-sklopi vratne plošče: več{1}}hidravlično jedro-vlečne sekvence za podreze in pritrdilne sponke.
Podpora za instrumentno ploščo: PP komponente, ojačane z dolgimi -steklenimi- vlakni, ki zahtevajo nežno geometrijo vijakov za ohranitev dolžine vlaken.
Avtomobilska razsvetljava in elektrika
Ohišja leč žarometov: nizko-vibracijsko premikanje objemke za ohranjanje visoke optične čistosti v prozorni smoli PC/PMMA.
Razvodne omarice ležišča motorja: PBT/PA66-ognjevarni materiali, ki zahtevajo visoke tlake vbrizgavanja za zapolnitev tankih odsekov reber.
Združljivost materiala
|
Vrsta smole |
Temperaturno območje obdelave |
Priporočena konfiguracija vijaka |
Posebna uporaba v avtomobilski industriji |
|
PP + 30% smukec / EPDM |
210 stopinj - 250 stopinj |
Standardni nitriran vijak z mešalno glavo |
Instrumentne plošče, vratne obloge |
|
PA 66 + 30 % GF |
270 stopinj - 310 stopinj |
Bimetalni sod, letalne konice iz volframovega karbida |
Nosilci--pod pokrovom, konektorji |
|
PC/ABS zlitina |
250 stopinj - 280 stopinj |
Srednji-strižni vijak z nizko-kompresijsko letjo |
Sredinske konzole, pokrovi sovoznikov |
|
PMMA / PC |
240 stopinj - 290 stopinj |
Visoko{0}}sijajni površinski vijak, kromiran-cev |
Leče zadnje luči, optični svetlobni vodili |
|
POM |
190 stopinj - 210 stopinj |
Vijak iz anti- antikorozijske zlitine, obroč povratnega ventila |
Avtomobilske prestave, sponke za varnostne pasove |
Možnosti konfiguracije in izbirna matrika
Če želite izbrati pravilno konfiguracijo stroja, uskladite specifikacije ciljne komponente z uporabo spodnjega vodnika v treh korakih:
Izračunajte potrebno vpenjalno silo
Uporabite naslednjo formulo za oceno najmanjše tonaže vpenjanja, potrebne za vaš kalup:
Vpenjalna sila (v kN)=predvidena površina dela (v cm²) × število votlin × faktor tlaka votlin (30 do 60 MPa, odvisno od viskoznosti smole)
Določite zahtevano hitrost vbrizgavanja
Izberite ustrezen dinamični odziv sistema za vbrizgavanje glede na debelino stene komponente:
Standardna notranja in zunanja oprema (debelina stene < 2,5 mm): standardni hidravlični servo pogonski sistem.
Tanko{0}}stenski optični deli, deli za razsvetljavo ali konektorji (debelina stene < 1,2 mm): paket za pomoč pri akumulatorju dušika (zagotavlja hitrost vbrizgavanja nad 500 mm/s).
Izberite sklop cevi in vijakov na osnovi smolnih polnil
Izberite metalurgijo cilindra, ki bo ustrezala kemični in mehanski abrazivnosti vaše vrste polimera:
Smole brez polnila (standardni ABS, PP, PC): standardni sklop iz nitriranega jekla (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15 % vsebnosti polnila): Bimetalni sod z vijačnimi nastavki, prevlečenimi z volframovim karbidom.
Izbirni paketi
Zaporedno zapiranje ventilov (SVG): Integriran 4 do 12 conski pnevmatski/hidravlični vmesnik za krmiljenje vrat ventilov za kalupe brez drsnika.
Avtomatiziran integrirani robotski vmesnik: Euromap 67 / SPI standardne povezave plug-and-play za ekstrakcijo delov 3-osnega servo robota.
Sistem magnetne plošče: skrajša čas menjave kalupa s 45 minut na manj kot 5 minut pri majhnih-do-srednjih velikostih serije.
Proizvodnja in nadzor kakovosti
Vsak stroj je pred odpremo podvržen standardiziranim proizvodnim testnim protokolom:
Preverjanje vzporednosti plošč:Strojno obdelane plošče se merijo pod tonažo vpenjanja s polnim zaklepom z uporabo elektronskih kazalnikov. Vzporednost ostaja znotraj manj kot ali enaka 0,05 mm/m.
Konstrukcija okvirja-razbremenjena napetosti:Strojne postelje so podvržene toplotnemu žarjenju za zmanjšanje napetosti, da se prepreči strukturna deformacija v dolgi življenjski dobi delovanja.
Hidrostatično testiranje:Vsi hidravlični razdelilniki, ventili in trdi cevovodi so-preizkušeni pod tlakom 300 barov, da se prepreči puščanje tesnil pri stalni toplotni obremenitvi.
48-urni tovarniški prevzem:Stroj neprekinjeno deluje 48 ur s spremljanjem temperature olja, preverjanjem ravni hrupa pod 72 dBA in temperaturno stabilnostjo znotraj ±2 stopinj.
Prilagajanje in podpora OEM
Specializirane geometrije vijakov:Pregradni vijaki, ventilirani sodi za odvajanje vlage brez pred-sušenja in specializirane mešalne konice za distribucijo masterbatcha.
Razdalje za{0}}vezne palice po meri:Podaljšana razdalja med veznimi-palicami za namestitev velikih drsnih škatel in avtomobilskih kalupov z globokim jedrom.
Več{0}}nadgradnje vbrizgavanja materialov:Sekundarne hidravlične ali električne enote za vbrizgavanje (L-oblika, Piggyback ali navpična postavitev) za aplikacije dvo-vbrizgavanja (2K).
Integracija nadzornega sistema:Prilagojeni vmesniki programske opreme PLC, prilagojeni tovarniški-SCADA, protokolu Euromap 63/77 ali integraciji baze podatkov MES.
Kaj morajo kupci zagotoviti za podrobno ponudbo
Navedite naslednje tehnične podatke, da v 24 urah prejmete razčlenjen predlog stroja in simulacijo časa cikla:
Risbe delov/datoteke CAD:Datoteke 3D STEP ali IGES, vključno z debelino stene, predvideno površino in splošnimi merami.
Stopnje smole:Specifična znamka smole, oznaka stopnje in odstotki polnila (npr. Sabic PP 108MF97 z 20 % smukca).
Mere in postavitev kalupa:Višina kalupa (najmanj/največ), teža, število votlin, vrsta tekača (hladni proti vročemu) in število vlečnih ventilov-jedra.
Zahtevana proizvodnja:Ciljni čas cikla, dnevne zahteve glede količine in podrobnosti o sekundarni avtomatizaciji (npr. IML, robotski izbor-in-mesto).
Obratovalna napetost:Specifikacije lokalnega električnega voda (npr. 480 V/60 Hz/3 faze ali 380 V/50 Hz/3 faze).
pogosta vprašanja
V: Kakšen je hibridni stroj za brizganje v primerjavi s povsem-električnim strojem za avtomobilske dele?
O: Hibridni stroji ponujajo višje hitrosti vbrizgavanja in zmogljivosti sile za debel{0}}strukturne dele ali velike notranje plošče po nižji kapitalski ceni kot vsi-električni stroji z enakovredno nosilnostjo sponk. Ohranjajo učinkovitost elektromotorja med plastificiranjem, medtem ko uporabljajo hidravlični tlak za silo vpenjanja in poteg jedra.
V: Kakšen interval vzdrževanja je potreben za hidravlični servo sistem?
O: Elemente za filtriranje hidravličnega olja je treba zamenjati vsakih 2000 delovnih ur. Vzorčenje olja za kontaminacijo z delci in vsebnost vode je treba opraviti vsakih 4000 ur. Pravilno vzdrževanje olja podaljša življenjsko dobo črpalke in ventila na več kot 30.000 ur.
V: Ali lahko ta stroj obdeluje smole z visoko vsebnostjo steklenih vlaken (30–50 %)?
O: Da. Pri ravnanju z ojačanimi inženirskimi smolami, kot sta PA66-GF30 ali PBT-GF40, dobavljamo bimetalni valj, obložen z zlitino na osnovi niklja in v celoti trdo navarjenim vijakom iz volframovega karbida za preprečevanje abrazivne obrabe.
V: Kakšne prihranke energije lahko pričakujemo v primerjavi s tradicionalnimi hidravličnimi stroji?
O: Poraba energije se zmanjša za 30 % do 45 %. Električni pogon za plastificiranje odpravlja izgube hidravlične pretvorbe med vrtenjem vijaka, hidravlična črpalka s spremenljivo-frekvenčnostjo pa črpa zanemarljivo moč med fazami delnega hlajenja.
V: Ali krmilnik podpira standarde Euromap za avtomatizacijo?
O: Da. Krmilnik stroja vključuje standardne vmesnike Euromap 67 za integracijo robota, skupaj z Euromap 77 za izmenjavo podatkov s tovarniškimi izvršilnimi sistemi (MES).
Priljubljena oznake: hibridni stroj za brizganje avtomobilskih delov, Kitajska hibridni stroj za brizganje avtomobilskih delov proizvajalci, dobavitelji, tovarna