


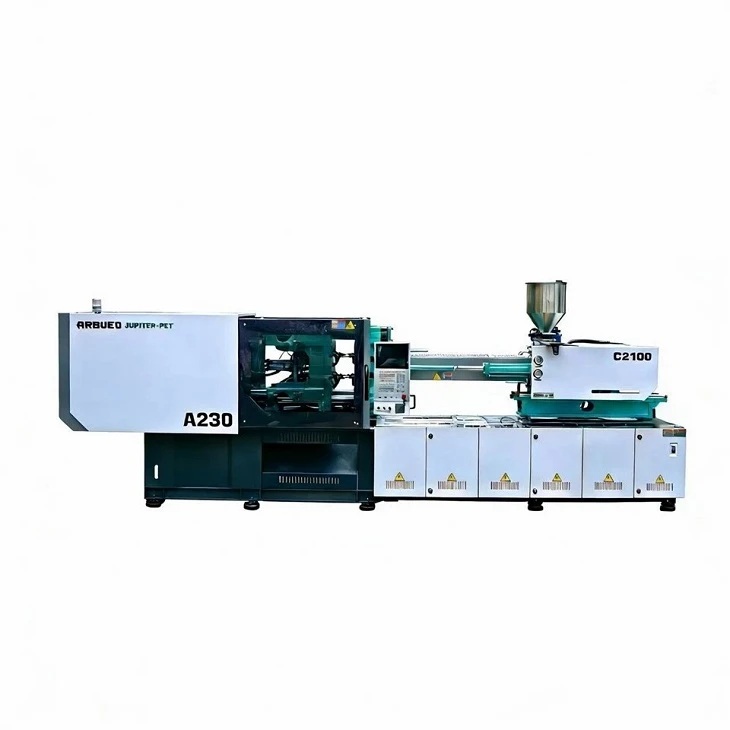
Hibridni stroj za brizganje za visoko{0}}ciklično proizvodnjo
Visok{0}}ciklična embalaža, tanko-stenske posode za hrano in medicinski potrošni material zahtevajo platforme za brizganje, ki združujejo hitre-ciklične hitrosti sušenja s togo strukturno stabilnostjo. Ta hibridni stroj za brizganje združuje električno servo -enoto za plastificiranje z akumulatorsko-hidravlično brizgalno enoto.
Z uporabo električnih pogonov za neprekinjeno vrtenje vijakov med polnjenjem med fazami vpenjanja in hlajenja sistem zmanjša porabo energije za 30 % do 50 % v primerjavi s tradicionalnimi popolnoma hidravličnimi platformami. Hkrati visoko-odzivni hidravlični akumulatorji zagotavljajo visoke hitrosti vbrizgavanja (do 500 mm/s) in hitre odzivne čase, potrebne za tankostenske dele pod 0,5 mm debeline stene brez toplotne degradacije ali kratkih udarcev.
Ključne specifikacije
|
Parameter |
Enota |
Vrednost / obseg |
|
Vpenjalna sila |
kN / tono |
1 600 - 8.000 / 160 - 800 tono |
|
Hitrost vbrizgavanja (standard/akumulator) |
mm/s |
300 - 800 mm/s |
|
Čas suhega cikla (Eurozemljevid 6) |
sek |
1.2 - 2.4 s (odvisno od tonaže) |
|
Možnosti premera vijaka |
mm |
32/38/45/52/60 (razmerje L/D 22:1 - 24:1) |
|
Maks. Tlak vbrizgavanja |
bar |
2,000 - 2,400 barov |
|
Razdalja -vezne palice (V x V) |
mm |
510x510 do 1080x1080 |
|
Hod / sila ejektorja |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Odziv ejektorja |
- |
Sinhroniziran vzporedni ejektor med letom |
|
Paralelizem plošč (pod obremenitvijo) |
mm |
Manjši ali enak 0,05 mm |
|
Energijska učinkovitost sistema |
kWh/kg |
0.28 - 0.38 kWh/kg (test materiala PP) |
Ključne značilnosti
Vzporedno gibanje (plastificiranje med odprtjem/zapiranjem objemke):Električni servo pogon omogoča neprekinjeno vijačno doziranje med premikanjem kalupa in izmetom, kar skrajša 0.8 - 1.5 sekund skupnega časa cikla.
Akumulatorsko vbrizgavanje z zaprto{0}}zanko:Dvojni hidravlični akumulatorji napajajo valj za vbrizgavanje neposredno prek servo-proporcionalnih ventilov in dosegajo čas pospeška vbrizga pod 20 ms.
Toga škatla-struktura plošče okvirja:Analiza končnih elementov (FEA)-optimiziran pet-točkovni preklopni mehanizem omejuje upogibanje plošče, ohranja natančno poravnavo kalupa in podaljšuje življenjsko dobo jedra kalupa/votline.
Linearni vodilni ležaji na enoti za vbrizgavanje:Linearna vodila z-visoko obremenitvijo podpirajo sklop za vbrizgavanje, zmanjšujejo trenje, preprečujejo nagibanje cevi in zagotavljajo doslednost-za-strelom (varianca teže znotraj 0,2 %).
Neodvisen sistem servo hidravlične črpalke:Upravlja objemke, vlečenje jedra in delovanje ejektorja neodvisno, ne da bi ukradel pretok ali pritisk zaradi plastificiranja.
Konfiguracija stroja
Razčlenitev sistemske arhitekture
Električni pogon (plastificiranje)
Servo motor: Sinhroni motor s trajnim magnetom
Menjalnik:-direktni menjalnik za težke obremenitve
Funkcija: neprekinjeno vzporedno doziranje neodvisno od premikov kalupa
Oddelek hidravličnega akumulatorja (vbrizgavanje)
Vrsta pogona: z dušikom-napolnjeni akumulatorji mehurja
Krmilni ventil: visoko{0}}odzivni servo-proporcionalni ventili
Funkcija: Ultra{0}}hiter pospešek vbrizgavanja za tanko{1}}stensko polnjenje
Krmilna-enota PLC v realnem času
Hitrost zanke: cikel obdelave 1 ms
Nadzorna logika: Regulacija tlaka in hitrosti v realnem-časovnem-zanki
Vpenjalni in pomožni sistem
Mehanika: Pet{0}}dvojni-preklopni mehanizem
Struktura: FEA-optimizirane plošče za -zaboje visoke trdnosti
Značilnosti: Samodejno centralno mazanje in sinhronizirani vmesniki za vlečenje jedra
Posebne-tehnične prednosti izdelka
Ultra{0}}hiter odzivni čas vbrizgavanja
Tankostenski kalupi zahtevajo takojšnje pretoke, preden talina polimera doseže zmrziščno-točko v tankih zapornicah. Hidravlični akumulatorski-sistem z zaprto zanko doseže najvišjo hitrost v 15 ms po začetku signala in ohranja enakomerno debelino stene v delih z več-votlinami brez bliska.
Hibridni akumulatorski pospešek: Največja hitrost dosežena v manj kot 15 ms.
Standardni hidravlični pospešek: največja hitrost dosežena v več kot 80 ms.
Toplotno ravnovesje in nižji stroški hlajenja
Hidravlično taljenje-doziranje ustvarja stalno trenje v hidravličnem olju, dvig temperature rezervoarja za olje na več kot 55 stopinj C in zahteva stalno uporabo ohlajene vode. Ločitev doziranja na električni motor zniža povprečno temperaturo olja na 38 - 42 stopinj C, kar zmanjša energijske obremenitve oljnega hladilnika za do 60 % in podvoji življenjsko dobo tesnila.
Zaščita pred plesnijo z visoko{0}}natančnimi linearnimi kodirniki
Visok{0}}ciklična proizvodnja tvega poškodbe orodja, če del ne pade v celoti. Brez{2}}kontaktni optični kodirniki nenehno sledijo položaju plošče. Če upor naraste nad 0,5 % osnovnih parametrov med zapiranjem kalupa, se objemka takoj ustavi in odpre, preden pride do poškodbe orodja.
Tipične aplikacije
Tanko{0}}embalaže
V-posodah za označevanje plesni (IML): posode za margarino, posode za sladoled, skodelice za pijačo (časi cikla: 2.2 - 3.8 sekund).
Pokrovčki in zapirala: zamaški za steklenice z vodo, preklopni-zamaški z več-kalupi (časi cikla: 2.5 - 4.5 sekund).
Embalaža za hrano za enkratno uporabo: posode za s seboj na tečajih, jedilni pribor, tankostenski pokrovi do 0,35 mm.
Medicinski potrošni material
Nastavki za pipete in krvne epruvete: orodje za -velike votline (od 64 do 128 votlin), ki zahtevajo visoko ponovljivost posnetkov in združljivost s čistimi prostori (ISO razred 7/8).
Sodi in priključki za brizge: dimenzijska stabilnost v strogih tolerancah.
Združljivost materiala
Sklopi vijakov in cevi so prilagojeni za specifične lastnosti smole:
|
Vrsta smole |
Opombe o viskoznosti in obdelavi |
Konfiguracija vijak/cev |
|
PP / PE |
Visok MFI (30 - 100 g/10 min), hitro zamrzovanje, zahteva hitro vbrizgavanje |
Standardni vijak iz nitridnega jekla (SACM645) z mešalno konico |
|
PET |
Higroskopičen, tveganje toplotne razgradnje, visoke zahteve glede čistosti |
Visoko razmerje L/D (24:1), nizek{2}}strižni profil vijaka za preprečevanje kopičenja acetaldehida (AA)- |
|
PS/ABS |
Krhka talina, potreben natančen toplotni profil |
Sod iz bimetalne zlitine s proti-korozivnim premazom za podaljšano življenjsko dobo |
|
PLA/bio{0}}smole |
Na strig{0}}občutljiva, stroga temperaturna okna |
Prilagojena geometrija letenja z-zmanjšanjem strižnih udarcev z natančnimi pregradnimi območji |
Možnosti konfiguracije
Za prilagoditev stroja specifičnim načrtom obrata in proizvodnim ciljem, kupci izbirajo med standardnimi možnostmi:
Sestavi vijakov in cevi
Standardno nitrirano: Primerno za ne{0}}abrazivne osnovne smole (PP, PE, PS).
Bimetalni valj in popolnoma utrjen vijak: obloga iz karbidne trdine za smole, ki vsebujejo do 30 % steklenih vlaken ali abrazivnih mineralnih polnil.
Nerjavni-odporen sestav iz nerjavečega jekla: specializiran za obdelavo-medicinske kakovosti ali dodatke PVC.
Hidravlični in pnevmatski vmesniki
Vgrajeni ventili za pihanje zraka: do 8-kanalni neodvisni tokokrogi za pihanje zraka za izmet delov ali aktiviranje kalupa.
Moduli za vlečenje jedra: eno-, dvo- ali več{0}}stopenjsko hidravlično vlečenje jedra, nadzorovano prek profilov programske opreme PLC.
Robotski vmesnik: standardni 50-pinski vmesnik EUROMAP 67 ali EUROMAP 73 za sisteme avtomatizacije s stranskim-vhodom ali z zgornjim vhodom.
Proizvodnja in nadzor kakovosti
Potek dela za zagotavljanje kakovosti
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Več{0}}osno CNC natančno rezkanje
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Nastavitev električnih napeljav in kodirnikov
Validation: 24-Hour Continuous Dry Run Testing ->Poravnava plošče laserskega interferometra
Final Acceptance: Full-Load Mold Testing ->Preverjanje hitrosti vbrizgavanja in tlaka
Protokoli tovarniških pregledov
Zmanjšanje napetosti pri litju: okvirji strojev in plošče so podvrženi naravnim in toplotnim obremenitvam,-ki lajšajo cikle staranja, da se odpravijo preostale napetosti pri litju pred natančno CNC obdelavo.
Poravnava laserskega interferometra: Poravnava plošče, vzporednost-veznih palic in ravnost linearnega vodila se preverjajo z laserskimi merilnimi enotami pod pogoji ničelne-obremenitve in vpenjalne-obremenitve.
Preizkušanje 24-urnega suhega delovanja: Pred odpremo so stroji podvrženi neprekinjenemu 24-urnemu suhemu delovanju pri največjih delovnih hitrostih za spremljanje toplotne stabilnosti, krivulj hidravličnega tlaka in proizvodnje toplote električnih komponent.
Prilagajanje in podpora OEM
Podpiramo projekte na ključ za specializirane-hitre proizvodne linije:
Razdalje za{0}}vezne palice po meri:Možnosti podaljšane dnevne svetlobe in razmika-palic za velike kalupe z več-votlinami ali globoko-vlečenje.
In-integracija sistema za označevanje kalupov (IML):Sinhronizacija signalov med robotskimi krmilniki, statičnimi eliminatorji, podajalniki nalepk in signali strojnih sponk.
Izvedba čiste sobe:Prevleka iz nerjavečega jekla na ploščah, ne{0}}barvni strukturni pokrovi, zaprta rekuperacija mazanja in hidravlična olja-za hrano (NSF H1).
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančno tehnično ponudbo in analizo ujemanja plesni-, predložite naslednje tehnične parametre:
Risbe delov/datoteke 3D STEP:Porazdelitev debeline stene, predvidena površina in delna teža.
Razred materiala:Posebno trgovsko ime smole, MFI (indeks tečenja taline) in kateri koli odstotek polnila (steklena vlakna, smukec, kalcijev karbonat).
Podrobnosti plesni:
Število votlin.
Mere kalupa (dolžina x širina x višina) in višina sklada.
Specifikacija sistema vročih kanalov (vrsta vrat, zahteve za krmiljenje vrat ventila).
Ciljni čas cikla: Minimalni zahtevani čas cikla in ciljna dnevna količina proizvodnje.
Pomožne zahteve: specifikacije robotskega vmesnika, zaporedja vlečenja jedra, koraki vpihovanja zraka in lokalni električni standardi (npr. 480 V 60 Hz / 380 V 50 Hz).
pogosta vprašanja
V: Kakšen je hibridni stroj za brizganje v primerjavi s popolnoma električnim strojem za visoko{0}}ciklične aplikacije?
O: Popolnoma električni stroji ponujajo visoko energijsko učinkovitost in natančnost, vendar visoko{0}}hitrost vbrizgavanja (nad 400 mm/s) na debel-stenske ali ultra-tanke dele zahteva težke sklope s krogličnim vijakom, ki se lahko mehansko obrabijo pri ekstremnih obremenitvah pri pospeševanju. Hibridna konfiguracija združuje električni vijačni pogon za energetsko učinkovitost s hidravličnimi akumulatorji za ultra-hitro,-visokotlačno vbrizgavanje brez mehanske obremenitve krogličnih vretenc.
V: Kakšno vzdrževanje je potrebno za hidravlični akumulator?
O: Preverite tlak v mehurju (pred{0}}polnjenje z dušikom) vsakih 6 do 12 mesecev z uporabo standardnih kompletov manometra. Zagotovite, da ravni filtracije hidravličnega olja ostanejo v skladu s standardi ISO 4406 16/14/11 ali boljšimi. Servisiranje hidravličnih filtrov v skladu z načrti vzdrževanja preprečuje sorazmerno zlepljanje ventilov in ohranja odzivne čase vbrizgavanja pod 20 ms.
V: Ali lahko ta stroj poganja standardne, ne{0}}tankostenske-kalupe?
O: Da. Krmilnik PLC vključuje izbirne profile za standardne postopke brizganja. Lahko se izognete hitremu-odlaganju akumulatorja za standardne hitrostne profile, s čimer omogočite stroju, da poganja debelo{3}}tehnične dele, avtomobilske priključke ali gospodinjske pripomočke brez prevelikega-tlaka v kalupu.
Priljubljena oznake: hibridni stroj za brizganje za proizvodnjo z visokim ciklom, Kitajska hibridni stroj za brizganje za proizvodnjo z visokim ciklom proizvajalci, dobavitelji, tovarna


