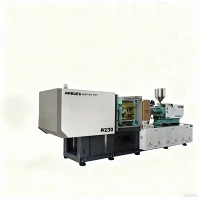
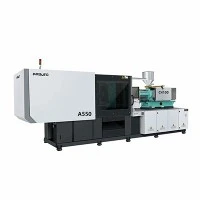
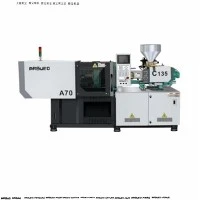
Visoko precizni stroj za brizganje elektronskih komponent
Natančna elektronska proizvodnja zahteva ponovljivo natančnost udarca, nizko toplotno degradacijo in minimalne mehanske vibracije. Ta visoko-natančni sistem za brizganje je zasnovan za mikro-komponente, fino-konektorje, ohišja relejev in tanko-ohišja senzorjev. S kombinacijo visoko{6}}odzivne-servo-hidravlične ali-električne enote za vbrizgavanje z zaprto{7}}zanko stroj zagotavlja ponovljivost teže<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Ključne specifikacije
|
Parameter |
30-tonski model |
80-tonski model |
150-tonski model |
220-tonski model |
|
Vpenjalna sila |
300 kN |
800 kN |
1.500 kN |
2.200 kN |
|
Razdalja -vezne palice (V x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Dimenzije plošče |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Možnosti premera vijaka |
14 / 18 / 22 mm |
22/25/28 mm |
28 / 32 / 36 mm |
36 / 40 / 45 mm |
|
Teoretični volumen udarca |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Maks. Tlak vbrizgavanja |
2.800 barov |
2.500 barov |
2.300 barov |
2.100 barov |
|
Maks. Hitrost vbrizgavanja |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Ejektorska sila/hod |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Nadzor temperature |
4 območja (+/- 0.5 stopinj) |
5 con (+/- 0.5 stopinj) |
5 con (+/- 0.5 stopinj) |
6 con (+/- 0.5 stopinj) |
Ključne značilnosti
Enota za-hitrost vbrizgavanja: servo krmiljenje z zaprto zanko z linearnimi optičnimi dajalniki zagotavlja hiter odzivni čas (15-25 ms) za čase polnjenja tankih sten brez zrušitve strukture materiala.
Ultra{0}}togi vpenjalni okvir: Analiza končnih elementov (FEA)-optimizirane škatlaste-plošče preprečujejo upogibanje plošče pod vpenjalnimi obremenitvami, podaljšujejo življenjsko dobo kalupa in preprečujejo mikro-blisk na ločilnih linijah.
Upravljanje temperature soda PID: Neodvisna temperaturna območja PID, opremljena z izoliranimi-prevodniškimi releji, vzdržujejo stabilnost cevi znotraj +/- 0.5 stopinj, kar preprečuje toplotno razgradnjo-ognjevarnih polimerov.
Servo motorji z nizko-vztrajnostjo: Servo aktuatorji z neposrednim-pogonom nadzorujejo funkcije vbrizgavanja in plastificiranja, odpravljajo hidravlični zamik in zmanjšujejo porabo energije za 40 % do 65 % v primerjavi z običajnimi sistemi-s fiksno prostornino.
Integrirana zaščita pred plesnijo: Visoko-občutljiva nizko{1}}zaščita plesni zaznava ovire do 0,05 mm in preprečuje poškodbe občutljivih jedrnih zatičev in vložkov v -orodju z velikimi votlinami.
Načelo delovanja/konfiguracija stroja
Proizvodno zaporedje vključuje tri usklajene podsisteme:Plastificiranje, visoko{0}}tlačno vbrizgavanje in vzporedno vpenjanje/izmet.
Plastificiranje in hranjenje: Polimerni peleti vstopijo v sod iz integriranega razvlaževalnega sušilnika. Zaporni vijak se vrti pod natančnim nadzorom navora, pri čemer se material tali s striženjem in prevodnostjo brez dodatkov, občutljivih na pregrevanje.
Vbrizgavanje-brez inercije: Dinamični servo pogon premika vijak naprej, da vbrizga staljeno smolo v votlino kalupa. Povratne informacije o položaju, ki jih nadzirajo linearni kodirniki (ločljivost 0,001 mm), nadzorujejo preklopno točko V/P (hitrost v tlak), da se odpravijo sledi pogrezanja in notranja napetost.
Zadrževanje, hlajenje in izmet: Pretvorniki z-zaprto zanko spremljajo tlak v votlini med fazo zadrževanja. Ko se strdi, se preklopni ali hidravlični vpenjalni mehanizem odklene in servo-izmetalni zatiči sprostijo dele na integriranega robota za-in-postavljanje.
Posebne-tehnične prednosti izdelka
Ponovljivost mikro{0}}posnetkov: Sklop proti-povratnega ventila preprečuje povratni tok taline med-vbrizgavanjem pod visokim{1}}tlakom, s čimer doseže masno konsistenco-na-sun -% +/- 0.15% pri uteži brizganja pod 0,5 grama.
Odpornost proti koroziji in obrabi: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, zračnost < 0,02 mm), da vzdrži abrazivne smole, ojačane s steklenimi -vlakni (30-50 % GF) in jedke zaviralce gorenja brez halogenov.
Sinhronizirano hidravlično/električno gibanje: Vzporedno premikanje ejektorja med odpiranjem kalupa skrajša čas suhega cikla za 0,8-1,5 sekunde na udarec, kar poveča dnevni izkoristek pri velikih količinah.
Tipične aplikacije
Plošča-na-ploščo in konektorji FPC
Zahteve: Debeline stene do 0,15 mm, tolerance naklona zatičev pod +/- 0.01 mm, nič bliska na kontaktnih luknjah za zatiče.
Smole: LCP (Liquid Crystal Polymer), PA9T.
Ohišja za avtomobilske senzorje in podnožja relejev
Zahteve: visoka dimenzijska stabilnost v širokem temperaturnem območju (-40 stopinj do 150 stopinj), tesne tolerance sile vstavljanja, tesnilne površine, neprepustne za plin.
Smole: PBT 30% GF, PPS 40% GF, PA66.
Mikro-stikala in moduli nosljivih naprav
Zahteve: Izjemno majhne teže strelov (0,1-2,0 g), tesne tolerance notranjega profila zobnikov, zaključek brez bliska za mehansko premikanje.
Smole: POM (acetal), PC, PEEK.
Združljivost materiala
High-Temperature Resins (LCP, PEEK, PPS) --->Visok{0}}ogrevanje (do 420 stopinj) in bimetalni sod
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Sklop vijakov s prevleko iz volframovega karbida
Corrosive / Flame-Retardant Resins (FR-ABS)--->Pasiviran nepovratni-ventil in nitrirano jeklo
Polimer s tekočimi kristali (LCP): Zahteva visoko hitrost vbrizgavanja in ozka temperaturna okna (330-380 stopinj). Posebni nepovratni ventili preprečujejo slinjenje in toplotno degradacijo.
Polibutilen tereftalat (PBT) in poliamidi (PA66 / PA46): zelo občutljiv na vlago in toplotno zgodovino; obdelani z uporabo nizko{0}}strižnih vijačnih profilov.
Polipropilen (PP) in polikarbonat (PC): Zahteva natančno kontrolo pritiska zadrževanja, da se prepreči krčenje, zvijanje ali optično popačenje v senzorskih lečah.
Kako izbrati / Možnosti konfiguracije
Izračun vpenjalne sile
Določite predvideno površino (A, v cm²) delov in vodil, nato pomnožite z zahtevanim tlakom materiala (Preq, v barih):
Vpenjalna sila (kN)=(A x Preq) / 100
LCP/tanko{0}}stenski konektorji: Preq pribl.. 750 - 1000 bar
Splošna elektronika (PC/ABS): Preq približno. 450 - 600 bar
Izbira enote za vbrizgavanje
Izberite premer vijaka, ki deluje med 20 % in 80 % največje zmogljivosti strela na cikel, da preprečite predolge zadrževalne čase cevi.
|
Konfiguracijski paket |
Idealna aplikacija |
Vključena strojna oprema |
|
Tanko{0}}elektronika |
Konektorji s finim korakom, držala za kartico SIM |
Visok{0}}akumulator, LCP vijak, keramični grelci |
|
Abrazivno / optično |
Sensor housings with >30% GF, optične leče |
Bimetalni sod (HV1000), optični-servo nadzor |
|
Paket čiste sobe |
Medicinska/pol{0}}prevodniška elektronika |
Tie{0}}bar-barva za manj/čiste prostore, ventilatorski filter HEPA, plošče iz nerjavečega jekla |
Proizvodnja in nadzor kakovosti
Natančnost obdelave: Strukture okvirja in plošče so obdelane na 5-osnih obdelovalnih centrih CNC v okoljih z nadzorovano klimo, da se ohrani geometrijska vzporednost znotraj 0,02 mm/m.
Poravnava laserskega interferometra: Poravnava plošče, vzporednost-vezne palice in koncentričnost vijaka se pred montažo umerijo z laserskimi interferometri Renishaw.
Tovarniški sprejemni preizkus (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67) in hitrosti suhega cikla.
Prilagajanje in podpora OEM
Specializirane geometrije vijakov in cevi: Razmerja L/D po meri (20:1 do 24:1), prilagojena za duroplaste, LSR (tekočo silikonsko gumo) ali polnjeno inženirsko plastiko.
Avtomatizacija in periferna integracija: Standardni vmesniki Euromap 63 / SPI / Euromap 73 za pobiranje-in-robote, tekoče sisteme in regulatorje temperature kalupov.
Spremembe več-komponent/vložkov: Konfiguracije navpičnega vpenjanja ali sekundarne vodoravne/navpične enote za vbrizgavanje za prelivanje svinčenih okvirjev in vložkov.
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančno tehnično ponudbo in predlog velikosti stroja, navedite:
Geometrija delov/datoteka 3D CAD (STEP/IGES): Vključno z variacijami debeline stene in tolerancami kritičnih dimenzij.
Specifikacija smole: razred polimera, odstotek steklenih vlaken, stopnja zaviranja gorenja (npr. UL94-V0).
Podrobnosti plesni: Število votlin, skupna teža naboja (vključno s sistemom tekačev), postavitev plošče in zunanje mere kalupa.
Ciljni izhod: želeni čas cikla in meritve mesečne količine.
pogosta vprašanja
V: Kakšno pozicijsko natančnost dosega enota za vbrizgavanje?
O: Linearni dajalniki na osi vbrizgavanja zagotavljajo povratne informacije o položaju natančno do +/- 0.001 mm, kar omogoča dinamično doslednost preklopa V/P znotraj +/- 0.01 mm položaja giba.
V: Kako stroj obvlada visoko{0}}temperaturne smole, kot sta LCP ali PEEK?
O: Cev uporablja visoko{0}}temperaturne keramične grelne trakove, ki lahko dosežejo 420 stopinj, v kombinaciji s 5-conskim PID nadzorom. Zasnove protipovratnih ventilov preprečujejo slinjenje pri visokih procesnih temperaturah.
V: Kakšni vzdrževalni intervali so potrebni za bimetalni vijak in cev?
O: Pri neprekinjenem delovanju s 30 % PBT, ojačanim s steklenimi -vlakni, bimetalni sodi vzdržujejo tolerance delovanja 18.000 do 24.000 delovnih ur, preden jih je treba pregledati ali zamenjati.
V: Ali lahko nadzorni sistem izvozi podatke o procesu za sledljivost zagotavljanja kakovosti?
O: Da. Krmilnik podpira protokole Industry 4.0 (Euromap 77 / OPC UA) za beleženje krivulj tlaka vbrizgavanja, časov ciklov, temperaturnih profilov in zgodovine alarmov neposredno v programsko opremo MES.
Priljubljena oznake: visoko precizni stroj za brizganje elektronskih komponent, Kitajska visoko precizni stroj za brizganje elektronskih komponent proizvajalci, dobavitelji, tovarna