


Visokohitrostni stroji za brizganje
Visokohitrostni-stroji za brizganje za tanko{1}}stensko in visoko{2}}ciklično proizvodnjo
Visokohitrostni stroji za brizganje so izdelani posebej za tanko{0}}embalažo, medicinski potrošni material, posode za hitro-hrano in velike-elektronske komponente, ki zahtevajo hitre čase cikla pod 5 sekundami. Standardne enote za vbrizgavanje imajo težave z enakomernostjo taline in dinamičnim odzivom, ko je potrebno vbrizgavanje pri hitrostih, ki presegajo 250 mm/s. Z vključevanjem hidravličnih akumulatorjev, visoko-odzivne servo hidravlike ali polnih-električnih pogonov in ojačenih mehanskih struktur zagotavlja visoko{9}}hitrostna oprema za vbrizgavanje stabilno doslednost-v-izstrelkih, zmanjšano težo delov zaradi zmogljivosti tankih-sten in nižje proizvodne stroške na enoto.


Pregled stroja za visokohitrostno brizganje
Za reševanje različnih tovarniških infrastruktur, stroškov energije in zahtev čistih prostorov so visokohitro-stroji zgrajeni v treh primarnih konfiguracijah pogona:
Pomoč hidravličnemu akumulatorju:
Uporablja sistem servo-črpalke v kombinaciji z visokotlačnimi{1}}akumulatorji dušika. Akumulatorji shranjujejo energijo med fazami ne-vbrizgavanja in se v hipu izpraznijo med vbrizgavanjem ter dosegajo visoko hitrost brez potrebe po pretirano velikih motorjih glavne črpalke.
Popoln-električni pogon:
Poganjajo ga neodvisni visoko{0}}odzivni AC servo motorji za vbrizgavanje, plastificiranje, vpenjanje in izmet. Zagotavlja dinamičen odziv, ničelno tveganje kontaminacije hidravličnega olja, združljivost s čistimi prostori in zmožnosti vzporednega gibanja za kratke čase cikla.
Hibridni pogon:
Združuje električno servo{0}}poganjano plastifikacijsko enoto (omogoča neprekinjeno okrevanje med odpiranjem kalupa) s hidravličnim akumulatorskim vbrizgavanjem in vpenjanjem. Zagotavlja uravnoteženo rešitev za visoke stopnje taljenja in visoke zahteve glede sile vbrizgavanja.
Pregled stroja za visokohitrostno brizganje
Visokohitrostno brizganje se bistveno razlikuje od standardnega brizganja po hidravličnem odzivu, mehanski togosti in upravljanju toplote. Standardni stroji se zanašajo na pretok-črpalke, kar omogoča hitrosti vbrizgavanja med 80 mm/s in 150 mm/s. Visoko-hitrostni sistemi uporabljajo hidravlične-akumulatorje ali dinamične električne pogone z dušikom za doseganje hitrosti vbrizgavanja do 800 mm/s s časi pospeševanja pod 30 milisekundami.
|
Funkcija |
Standardni stroj za brizganje |
Visokohitrostni stroj za brizganje |
|
Hitrost vbrizgavanja |
80 - 150 mm/s |
300 - 800 mm/s |
|
Časovni razpon cikla |
15 - 60 sekund |
2.5 - 12 sekund |
|
Odziv na vpenjanje |
Standardno krmiljenje proporcionalnega ventila |
Visoko{0}}hitrostni usmerjevalni servo ventili/preklopno gibanje linearnega vodila |
|
Trdnost plošče |
Standardna nodularna litina |
Analiza končnih elementov (FEA), optimizirana za -težke plošče |
|
Pogon za plastificiranje |
Standardni hidravlični motor |
Servo motor-z visokim navorom z dvoslojnim{1}}hlajenjem vijakov |
|
Primarne aplikacije |
Splošna industrijska oprema, oprema za avtomobile, težka gospodinjska oprema |
Tanko{0}}embalaže, embalaža IML, medicinske brizge, optične leče |
Seznam izdelkov
Serija hitrega pakiranja HS-180
Vpenjalna sila: 1.800 kN (180 ton)
Hitrost vbrizgavanja: do 500 mm/s
Razmik med nosilci: 510 × 510 mm
Primarna uporaba: tankostenske posode za živila s 4-votlinami, pokrovi za pakiranje.
HS-280 High-Cycle IML Edition
Vpenjalna sila: 2.800 kN (280 ton)
Hitrost vbrizgavanja: do 600 mm/s
Razmik med nosilci: 620 × 620 mm
Primarna uporaba: V-kadah za jogurt z označevanjem plesni (IML), škatlah za hitro-hrano, integriranih z avtomatizacijo-stranskega vstopa.
HS-380 Medical Cleanroom Spec
Vpenjalna sila: 3.800 kN (380 ton)
Vrsta pogona: Polno-električni/pripravljen za čiste prostore ISO razreda 7
Razmik med nosilci: 720 × 720 mm
Primarna uporaba: brizgalke z več- votlinami, konice pipet, epruvete za zbiranje krvi.
Serija visokonatančnih elektronskih komponent HS-480
Vpenjalna sila: 4.800 kN (480 ton)
Hitrost vbrizgavanja: 450 mm/s z zaprto{1}}kontrolo tlaka
Razmik med nosilci: 810 × 810 mm
Primarna uporaba: svetlobne-vodilne plošče, mikro-konektorji, avtomobilske optične leče.
HS-550 sistem pakiranja z več votlinami
Vpenjalna sila: 5.500 kN (550 ton)
Zmogljivost akumulatorja: dvojni 50-litrski-hitrotlačni akumulatorji dušika
Razmik med nosilci: 880 × 880 mm
Primarna uporaba: tankostenske skodelice za pijačo s 16- in 32 votlinami, posode za mleko.
HS-650 težka-enota s hitrim ciklom
Vpenjalna sila: 6.500 kN (650 ton)
Struktura plošče: Ojačana škatlasta plošča z linearno vodilno podporo na premikajoči se plošči
Razmik med nosilci: 980 × 980 mm
Primarna uporaba: zaboji-velikega formata, logistični pladnji, industrijska vedra-z več votlinami.
Ključne tehnične značilnosti
Sistem za vbrizgavanje hidravličnega akumulatorja:Servo ventili z zaprto zanko v kombinaciji-z visokotlačnimi plinskimi akumulatorji omogočajo takojšen pospešek do največje hitrosti vbrizgavanja v 25 ms in ohranjajo linearno hitrost skozi več{3}}stopenjske profile tlaka.
Trda škatla-zasnova plošče:Deformacija plošče je zmanjšana pri polni tonaži vpenjanja z optimizacijo analize končnih elementov (FEA), kar zagotavlja enakomerno porazdelitev sile vpenjanja po kalupih z več-otlinami in podaljšuje življenjsko dobo jedra kalupa.
Linearne vodilne tirnice za premikanje plošče:Premična plošča sloni na močnih-linearnih vodilih in ne drsi na veznih palicah. To odpravlja kontaminacijo maziva za-vezni drog in zmanjšuje trenje, s čimer se doseže hitrejši odziv na gibanje in izboljšana natančnost poravnave.
Servo plastificiranje-z visokim navorom:Servo motorji z neposrednim -pogonom neodvisno poganjajo vrtenje vijakov med odpiranjem kalupa in izmetom dela (sinhrono obnavljanje), kar skrajša skupne čase cikla.
Bimetalni vijak in cev:Posebne geometrije vijakov z razmerjem L/D od 22:1 do 24:1 imajo bimetalno oblogo v celoti z letvijo (zlitina volframovega karbida) za obvladovanje visokih strižnih stopenj in abrazivnih dodatkov brez toplotne razgradnje.
Krmilnik-zaprte{1}}zanke v realnem času:Industrijski krmilnik z odzivnim-časom 0,5 ms nadzira tlačna stikala votline, položaj vbrizga prek linearnih optičnih dajalnikov in proporcionalne povratne informacije ventila za neprekinjeno regulacijo procesa.
Hitrost vbrizgavanja, čas cikla in visoko{0}}ciklična proizvodnja
Visok{0}}hitrost brizganja zahteva sinhronizacijo vsake faze zaporedja oblikovanja, da se skrajšajo skupni časi suhih ciklov.

Primerjava zaporedja in razčlenitev vzporednega gibanja
Standardno zaporedje stroja (skupni cikel 18,0 s):
Zapiranje kalupa: 2,0 s
Vbrizgavanje in držanje: 4,0 s
Hlajenje in plastificiranje (zaporedno): 8,0 s
Odprt kalup: 2,5 s
Izmet dela: 1,5s
Zaporedje stroja visoke hitrosti (skupni cikel 4,2 s):
Zapiranje kalupa: 0,6 s
Vbrizg: 0,4s
Zadrževanje in hlajenje: 2,0 s (v tej fazi vzporedno poteka plastificiranje)
Odprt kalup: 0,7 s
IML Odvzem-ven / Izmet: 0,5 s
Faktorji optimizacije
Hitrost vbrizgavanja in preklop tlaka: Visoke hitrosti vbrizgavanja (do 800 mm/s) napolnijo tanke stenske odseke (npr. debelina stene 0,4 mm), preden se talina polimera strdi. Odzivni časi preklopa V/P (Hitrost na tlak) pod 2 ms preprečujejo variacijo bliskavice in blaženja.
Optimizacija suhega cikla: proporcionalni ventili z visokim-pretokom in vpenjalni mehanizmi z dvojnim-valjem skrajšajo čas mehanskega suhega cikla na manj kot 1,5 sekunde za okvirje srednje-tonaže.
Implementacija vzporednega gibanja: Izmet, vlečenje jedra-in plastificiranje vijaka delujejo sočasno med odpiranjem kalupa, kar odpravlja zakasnitve v fazi mirovanja.
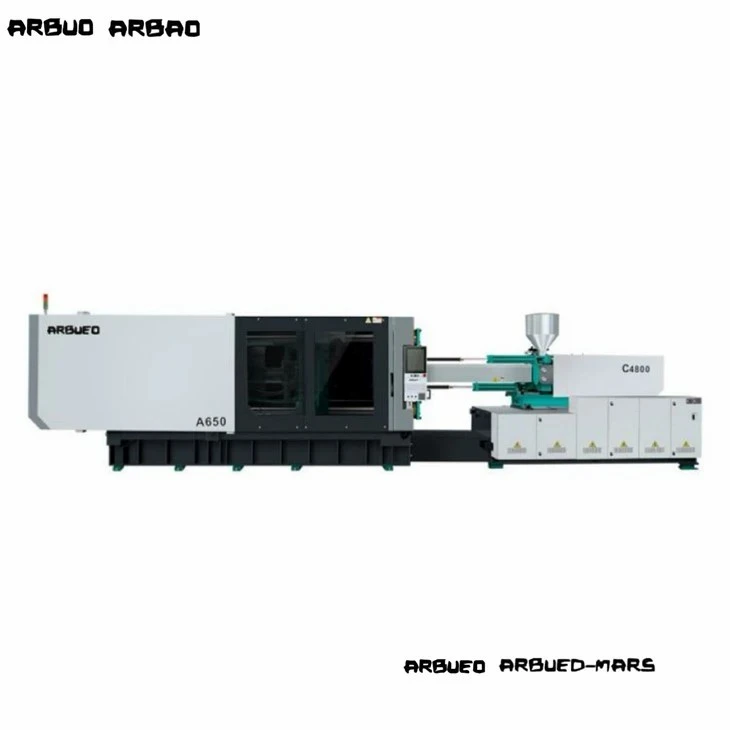
Tehnične specifikacije
|
Parameter / model |
HS-180 |
HS-280 |
HS-380 |
HS-550 |
|
Vpenjalna sila (kN) |
1,800 |
2,800 |
3,800 |
5,500 |
|
Odmik vezne palice (V×V) (mm) |
510 × 510 |
620 × 620 |
720 × 720 |
880 × 880 |
|
Največji hod plošče (mm) |
480 |
580 |
680 |
850 |
|
Premer vijaka (mm) |
35 / 40 |
45 / 50 |
55 / 60 |
70 / 80 |
|
Razmerje L/D |
22:1 |
23:1 |
24:1 |
24:1 |
|
Največja hitrost vbrizgavanja (mm/s) |
500 |
600 |
600 |
450 |
|
Tlak vbrizgavanja (maks.) (bar) |
2,200 |
2,100 |
2,000 |
1,850 |
|
Stopnja plastificiranja (PS) (g/s) |
32 |
58 |
92 |
145 |
|
Čas suhega cikla (s) |
1.3 |
1.6 |
1.8 |
2.4 |
|
Prostornina rezervoarja za olje (L) |
350 |
500 |
650 |
950 |
|
Mere stroja (D׊×V) (m) |
5.2 × 1.6 × 2.0 |
6.3 × 1.8 × 2.2 |
7.4 × 2.0 × 2.4 |
8.8 × 2.3 × 2.6 |
Kako izbrati
Izbira pravega stroja zahteva ustrezno geometrijo delov, obnašanje pretoka polimera in integracijo avtomatizacije:
Izračunajte hitrost vbrizgavanja in debelino stene
Ocenite razmerje med dolžino toka in debelino (razmerje L/T).
Če je razmerje L/T > 150:1: izberite konfiguracijo s-pomočjo akumulatorja ali polno{3}}električno konfiguracijo s hitrostjo vbrizgavanja, večjo ali enako 400 mm/s.
Če je razmerje L/T manjše ali enako 150:1: zadostuje standardni visoko{2}}odzivni servo-hidravlični stroj.
Določite zahtevano tonažo
Izračunajte najmanjšo vpenjalno silo:
Predvidena površina (cm2) × Faktor votline materiala (0,5–0,8 tone/cm2)=Najmanjša vpenjalna sila (tone)
Ocenite parametre avtomatizacije in suhega cikla
Če je ciljni čas cikla < 5 sekund ali zahteva IML Robotics: izberite serijo linearnih vodil, opremljenih s sinhronim motorjem za plastificiranje.
Če velja standardni čas cikla: uporabite standardni visoko{0}}hitrostni preklopni vpenjalni okvir.
Ključna izbirna merila
Razmerje med dolžino in debelino (L/T):
Če razmerje L/T dela preseže 200:1 (običajno v posodah s tanko steno 0,35 mm – 0,5 mm), standardna hitrost vbrizgavanja vodi do kratkih udarcev. Izberite visoko{6}}modele akumulatorjev, ki zagotavljajo hitrost, večjo ali enako 500 mm/s.
Velikost strela v primerjavi z zmogljivostjo cevi:
Za aplikacije z visokim-cikličnim ciklom bi morala biti velikost naboja idealno med 20 % in 60 % skupne zmogljivosti cevi. To preprečuje razgradnjo smole zaradi dolgih zadrževalnih časov ali ne-prehitro obnavljanje nestaljene smole.
Razdalja med veznimi palicami in dimenzije kalupa:
Zagotovite ustrezen prostor med veznimi palicami za namestitev rok-za avtomatsko označevanje kalupov (IML) s stranskim-vhodom ali hladilnih plošč kalupov z-velikimi votlinami.
Hitrost izmeta in hod:
Preverite, ali se sila in hitrost hidravličnega ali servo ejektorja ujemajo z zahtevami za spuščanje delov ali visoko{0}}hitrostjo ekstrakcije robota.
Aplikacije
Izdelki: posode za margarino, sklede za hrano za enkratno uporabo, skodelice za mleko, tesnilni pokrovi.
Materiali: PP z visokim indeksom tečenja taline (MFI 30–100), PS.
Zahteve: Hitrost vbrizgavanja > 400 mm/s, debelina stene do 0,35 mm, optična čistost-brez napetosti, hitri cikli ohlajanja.
Izdelki: posode za brizge, batnice, konice za pipete, epruvete, petrijevke.
Materiali: medicinski{0}}PP, polikarbonat (PC), PET.
Zahteve: Skladnost s čistimi prostori razreda ISO 7/8, plošča-brez olja, visoka ponovljivost teže več-votlin (različica < 0,2 %).
Izdelki: Vedra za barve, banjice za sladoled, posodice za kozmetiko.
Materiali: PP, PE.
Zahteve: Natančna natančnost pozicioniranja plošče (±0,05 mm) za usklajevanje z visoko{1}}namestitvijo robota za-bočni vstop pri visoki hitrosti.
Izdelki: notranji okvirji mobilnih telefonov, optične svetlobne vodne plošče, mikro-konektorji.
Materiali: LCP, PBT, PA66+GF, PC.
Zahteve: nadzor hitrosti vbrizgavanja- z zaprto zanko in zadrževalni tlak za odpravo bliskanja in zvijanja v tankih geometrijah.
Proizvodnja in nadzor kakovosti
Standardi tovarniške proizvodnje določajo dolgo življenjsko dobo stroja, stabilnost in ponovljivost posnetkov v neprekinjenih hitrih-cikličnih pogojih.
Strukturna strojna obdelava: podnožja in plošče strojev so uliti iz nodularnega železa (GGG50/GGG60) in razbremenjeni-napetosti s toplotno obdelavo, preden so obdelani na 5-osnih CNC obdelovalnih centrih v eni nastavitvi. To zagotavlja pravokotnost in vzporednost znotraj 0,03 mm.
Hidravlična montaža in testiranje: visokotlačne hidravlične cevi uporabljajo trde cevi z mehkimi-prirobnimi-prirobnimi priključki za preprečevanje puščanja tekočine zaradi visokofrekvenčnih-udarnih valov. Nivo napolnjenosti akumulatorja dušika je podvržen 72-urnemu nadzoru padca tlaka.
Oprema za pregled kakovosti:
Laserski interferometri Renishaw: kalibrira natančnost položaja plošče, ponovljivost vpenjanja in linearnost giba.
Ultrazvočni detektorji razpok: preverjajo plošče iz nodularne litine in vezne palice za notranje mikro-razpoke ali praznine.
Oprema za termično slikanje: spremlja porazdelitev temperature po elektronskih komponentah, servo pogonih in zbiralnikih hidravličnega olja med preskušanjem obremenitve.
Zagon-pri polni{0}}obremenitvi: vsak stroj je pred pošiljanjem podvržen najmanj 48-urnemu neprekinjenemu suhemu-cikličnemu preskusu in 12-urnemu preskusu obremenitve pri polnem tlaku, da se preveri toplotno ravnovesje in hidravlična stabilnost.
Prilagajanje in OEM
Načrte strojev je mogoče prilagoditi za izpolnjevanje zahtev specializiranih proizvodnih linij:
Prilagajanje enote za vbrizgavanje:
Geometrije vijakov po meri (pregradni vijaki, mešalne glave,-premazi, odporni proti koroziji) za specializirane materiale, kot so PLA, PCR (smola, reciklirana po-potrošniku), ali polnjene inženirske spojine.
Adaptacija čistih prostorov:
Zaprti vpenjalni prostori, pokrovi iz nerjavečega jekla, brezoljne-puše veznih drogov in centralizirani kanali za odvajanje zraka za medicinske proizvodne naprave.
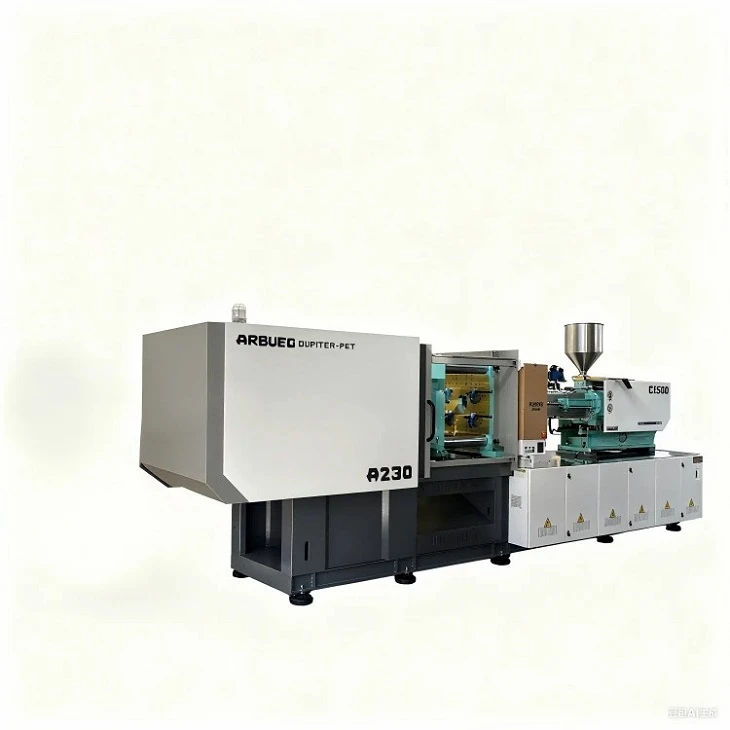
Podaljšano odpiranje kalupa in dnevna svetloba:
Prilagojene poteze premikajoče se plošče in možnosti podaljšane dnevne svetlobe za kalupe za globoko{0}}vleko posod ali namestitve kalupov za zlaganje.
Integracija avtomatizacije:
Tovarniško-vgrajeni vmesniki EUROMAP 67 / SPI, vgrajeni zračni-ventili za pihanje, jedrni vleki in vdelani nadzorni zasloni za -sisteme avtomatizacije IML s stranskim vstopom.
Sorodni stroji
Standardni servo-hidravlični stroji za brizganje:
Zasnovan za splošne industrijske dele, potrošniško blago in avtomobilske komponente s cikli > 15 sekund.
Sistemi za vbrizgavanje predoblik PET:
Specializirani -zmogljivi sistemi, optimizirani za predoblike PET, ki vključujejo neprekinjeno plastificiranje in več{1}}stopenjsko hlajenje.
Dvo-barvni/več{1}}komponentni stroji:
Opremljen z dvojnimi brizgalnimi enotami za so-lite ali več-materialne plastične izdelke.
Sistemi pomožne opreme:
Sušilniki za razvlaževanje, gravimetrični dozatorji, regulatorji temperature kalupov in avtomatizirani granulatorji odpadkov.
pogosta vprašanja

Zahtevajte ponudbo/inženirsko poizvedbo
Zagotovite si prilagojeno ponudbo opreme in oceno časa cikla
Spodaj navedite specifikacije vašega projekta. Naši aplikacijski inženirji bodo pregledali vaše dimenzije delov, zahteve glede pretoka smole in ciljne čase ciklov, da vam v 24 urah zagotovijo prilagojen tehnični predlog in ponudbo.
Smo profesionalni proizvajalci in dobavitelji strojev za visokohitrostno brizganje na Kitajskem, specializirani za zagotavljanje visokokakovostnih storitev po meri. Toplo vas pozdravljamo pri veleprodajni prodaji visokohitrostnih strojev za brizganje iz naše tovarne. Za posvet o ceni nas kontaktirajte.