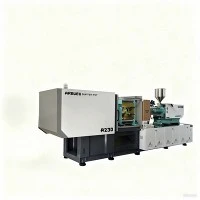
Servo stroj za brizganje avtomobilskih delov
Ta hidravlični-sistem za brizganje s servo-proizvaja visoko{1}}natančne notranje, zunanjo-in-avtomobilske komponente-{3}}. Stroj, ki deluje pri vpenjalnih silah od 100 do 3300 metričnih ton, vključuje sistem servo pogona Phase/Inovance z zaprto-zanko in krmilnik Keba za uravnavanje hidravličnega tlaka in pretoka v realnem času.
Deluje s tehničnimi smolami-vključno s PA6/PA66 z do 40-odstotno ojačitvijo iz steklenih vlaken, mešanicami ABS, PC/ABS in PP-pri čemer dosega-natančnost teže pri ponovnem udarcu v ±0,1%. Zmanjšani hidravlični odzivni časi (znotraj 40 ms) pomagajo vzdrževati ozke tolerance dimenzij za tanko-stenske obloge, strukturne nosilce in več-avtomobilske pritrdilne elemente, kar zmanjša porabo energije za 30 % do 70 % v primerjavi s-sistemi črpalk s fiksno prostornino.
Ključne specifikacije
|
Parameter specifikacije |
Vrednost / metrični obseg |
|
Vpenjalna sila |
1.000 kN – 33.000 kN (100 – 3.300 ton) |
|
Teža strela (PS) |
120 g – 18,500 g |
|
Razpon premera vijaka |
30 mm – 140 mm (možnosti vijakov A/B/C) |
|
Razmerje L/D vijaka |
20:1 – 24:1 (na voljo bimetalna možnost) |
|
Tlak vbrizgavanja |
1400 barov – 2400 barov |
|
Odzivni čas vbrizgavanja |
Manjši ali enak 40 ms |
|
Sistemski tlak |
16,0 MPa / 17,5 MPa |
|
Nadzorni sistem |
Krmilnik Keba i2000 / i3000 z zaslonom na dotik |
|
Servo sistem |
Servo motor s trajnim magnetom Phase/Inovance |
|
Strojna oprema hidravličnega ventila |
Proporcionalni ventili Yuken / Bosch Rexroth |
|
Mere plošče (V x V) |
Prilagojeno na tono vpenjanja (standard EUROMAP) |
|
Odmik -vezne palice (V x V) |
Skladen s standardnimi dimenzijami kalupov za avtomobile |
|
Maks. Hidravlični vleki jedra |
2-stopenjski do 6-stopenjski programabilni nadzor |
Ključne značilnosti
Dinamika servo-zaprte zanke:Hitrost servo motorja se prilagaja sorazmerno zahtevanim krivuljam tlaka in pretoka. Hitrost motorja med fazami hlajenja pade skoraj na nič, kar zmanjša dvig temperature olja in zmanjša potrebo po hladilni vodi.
Toga ploščasta geometrija:Analiza končnih elementov (FEA)-optimizirana ploščasta struktura zmanjša upogib pod polno vpenjalno silo, kar zagotavlja uravnotežen pritisk ločilne črte in zmanjša bliskavico na širokih avtomobilskih ploščah.
Bimetalni sklop cevi in vijakov:Letne površine, prevlečene s karbidno-zlitino, so odporne na abrazivno obrabo zaradi visoko{1}}odstotnih polnil iz steklenih vlaken (PA66+GF) in kemično razgradnjo zaradi zaviralcev gorenja.
Neodvisna logika vlečenja jedra:Več{0}}krožno hidravlično vlečenje jedra omogoča, da se zapletena zaporedja stranskih drsnikov, kotni dvigali in mehanizmi za odvijanje sprožijo hkrati brez padcev tlaka.
Spremljanje krivulje vbrizga-v realnem času:Optični kodirniki z visoko{0}}ločljivostjo in linearni pretvorniki sledijo položaju vijaka, protitlaku in hitrosti vbrizgavanja v milisekundnih intervalih, da preprečijo kratke udarce in strukturne ponore.
Konfiguracija stroja
Tok sistemske integracije: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programabilni izvleki sredic in blokada za izmet
Primarni podsistemi:
Enota za vbrizgavanje: poganja jo dvo{0}}cilindrični hidravlični vbrizgalni mehanizem za uravnoteženo poravnavo potiska. Uporablja PID nadzor temperature v 4 do 8 sodih ogrevalnih con (standardni keramični grelniki).
Vpenjalni mehanizem: 5-točkovna dvojna{3}}preklopna povezava s pušami iz kaljenega jekla in samodejnim centralnim mazanjem z mastjo. Ustvarja visoko togost vpenjanja in hiter čas sušenja.
Hidravlična pogonska enota: servo nastavitev z dvojno ali več-črpalkami, ki združuje notranje zobniške črpalke z motorji s trajnimi-magneti. Ohranja temperaturo hidravličnega olja pod 55 stopinj brez pomožnih hladilnikov olja.
Nadzorna arhitektura: industrijski vmesnik Keba z integriranim robotskim komunikacijskim protokolom Euromap 67 (ali Euromap 73),-diagnostičnimi dnevniki v realnem času, spremljanjem kakovosti SPC in pomnilnikom za 200+ komplete kalupov.
Posebne-tehnične prednosti izdelka
Dosledna natančnost-od-strela:Servo-reguliran odziv na pritisk ohranja konsistentnost plastike. Študije ponovljivosti kažejo volumetrično odstopanje pod ±0,1 % v neprekinjenih 24-urnih ciklih, kar preprečuje sledi bliskanja in utona na delih avtomobilske opreme z dolgim tokom.
Nižja toplotna obremenitev hidravličnih komponent:Delovno olje ostane pri stabilnih temperaturah (40–50 stopinj), ohranja viskoznost olja, podaljšuje življenjsko dobo hidravličnega tesnila in zmanjšuje deformacijo tesnila. Odziv ventila ostaja dosleden med proizvodnimi izmenami 24/7.
Vgrajena jedrna{0}}zaporedja vlečenja in odklepanja:Programi za zaporedje upravljajo zapleteno vlečenje jedra kalupa za notranje sponke, ohišja kanalov HVAC in drsne kljuke vrat, ne da bi potrebovali dodatne zunanje hidravlične napajalnike.
Podaljšana življenjska doba cevi za polnjene polimere:Bimetalni sloji PTA (Plasma Transferred Arc) ščitijo notranje stene cevi pred erozijo steklenih-vlaken do 45-odstotne koncentracije vlaken, ohranjajo stabilen navor plastificiranja in toplotno dostavo.
Tipične aplikacije
NOTRANJI DELI:Instrumentne plošče, okvirji vratnih kljuk, prezračevalne reže, zapahi predala za rokavice.
ZUNANJI DELI:Okrasne letve odbijača, ohišja zadnjih luči, pokrovi kolesnih obokov, pokrovi stebričkov (A/B/C).
POD--POKROVOM (PTH):Pokrovi pokrova motorja, ohišja škatle z varovalkami, sponke sesalnega razdelilnika, rezervoarji zavorne tekočine.
Notranja oprema in ohišje:Visoke zahteve za vizualno površino; obdelan brez sledi umivanja, varjenih linij ali zvijanja.
Zunanja razsvetljava in strukturni moduli:Ohišja z globokim-vlekom, ki zahtevajo natančno več{1}}vlečenje drsnika in čiste ločene površine.
Pod--pokrovom strukturni elementi:Steklo{0}}ojačane smole, obdelane s strogim nadzorom protitlaka za preprečevanje degradacije vlaken med plastifikacijo.
Združljivost materiala
PA6 / PA66 (10-40% GF)|Temp:260 stopinj – 310 stopinj Zahteva bimetalno zaščito pred obrabo; natančen nadzor protitlaka ohranja dolžino steklenih vlaken.
PC + ABS mešanice|Temp:240 stopinj – 280 stopinj Zahteva enakomerno kontrolo območja ogrevanja in nizko strižno napetost za preprečevanje razpok zaradi napetosti.
PP (Mineral Filled/TPO)|Temp:190 stopinj – 240 stopinj Material z nizko viskoznostjo; zahteva dinamičen hidravlični odziv, da se izogne bliskavici pri visokih hitrostih vbrizgavanja.
ABS/PMMA|Temp:200 stopinj – 250 stopinj Visoka vizualna jasnost/površinska zahteva; zahteva natančne zadrževalne-tlačne profile za odpravo ponora.
POM (acetal)|Temp:180 stopinj – 215 stopinj Ozko okno za obdelavo; natančen nadzor temperature soda preprečuje toplotno degradacijo.
Kako izbrati / Možnosti konfiguracije
Uskladite vpenjalno silo stroja in zmogljivost vbrizgavanja z zahtevami za kalup in smolo:
Izračun vpenjalne sile Predvidena površina (cm²) × faktor vpenjanja materiala (0,3 – 0,8 tone/cm²)=Najmanjša vpenjalna sila (tona)
Preverjanje kapacitete vbrizgavanja. Izračunajte težo injekcijskega vbrizga (g) v primerjavi s prečiščeno prostornino cevi (g). Teža injekcije mora pasti med 20 % in 80 % skupne kapacitete vbrizga.
Vrednotenje vlečenja in izmeta jedra Izberite standardna zaporedja vlečenja jedra z enim-krogom ali več-krogom na podlagi mehanike orodja.
Izbira plastične metalurgije Standardni nitrirani vijak (nepolnjene smole) v primerjavi z bimetalnim vijakom/cevjo (vsebnost steklenih vlaken > 15 %).
Izbirne konfiguracije:
Vijaki z razmerjem L/D po meri: Geometrije vijakov z nizkim-strigom, prilagojenimi za PC/ABS ali visoko{1}}mešalni vijaki za mešanje masterbatch.
Zaporedna ventilska zapornica: integrirane hidravlične/pnevmatske krmilne enote za vroče tekoče kalupe (do 12 con).
Akumulatorsko-podprto vbrizgavanje: Visoko{1}}konfiguracije vbrizgavanja (do 400 mm/s) za tankostenske-avtomobilske konektorje in optične leče.
Vmesnik Euromap 67 / 73: povezave Plug-and-play za 3-osne servo robote z zgornjim vstopom ali 6-osne zgibne robotske roke.
Proizvodnja in nadzor kakovosti
Strukturna obdelava:Strojne plošče, kljuke in okvirji so obdelani na 5-osnih CNC obdelovalnih centrih, da se zagotovijo vzporedne vpenjalne površine znotraj tolerance 0,05 mm.
Ultrazvočno odkrivanje napak:Vezni drogovi so podvrženi ultrazvočnemu nedestruktivnemu testiranju (NDT) za preprečevanje razpok zaradi utrujenosti pod neprekinjeno ciklično obremenitvijo.
Testiranje hidravličnega sistema:Bloki hidravličnega razdelilnika pred končno montažo prestanejo visoko{0}}splakovanje in analizo delcev (standard čistoče ISO 4406).
Popolno-obremenitveno testiranje:Vsak stroj opravi 72-urni neprekinjen cikel suhega-delovanja skupaj s preskusi zadrževanja pod visokim tlakom, da se pred odpremo preveri celovitost hidravličnega tesnila in toplotna stabilnost.
Prilagajanje in podpora OEM
Povečava plošče in razmik-palice:Mere veznih-barjev po meri so primerne za velike avtomobilske kalupe ali stranske{1}}sisteme ekstrakcije jedra.
Specializirane injekcijske enote:Dvo-barvno/več{1}}komponentno naknadno vbrizgavanje (poševna, navpična ali vzporedna orientacija) za več-materialne notranje obloge.
Integrirana integracija avtomatske celice:Prilagojeno krmiljenje kon--orodja za roko (EOAT), povezovanje tekočega traku in avtomatizirane rezalne-postaje, izdelane po tovarniških specifikacijah postavitve.
Specializirano ogrevanje sodov:Infrardeči ali izolirani keramični tračni grelniki, izdelani za-tehnično plastiko pri visokih temperaturah (npr. PEEK, PEI).
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančen inženirski predlog in komercialno ponudbo, delite naslednje tehnične podrobnosti:
Risba avtomobilskih delov / 3D CAD:Datoteke .STEP, .IGS ali .X_T, ki označujejo dimenzije delov, debelino stene in težo.
Specifikacija smole:Stopnja plastičnosti (npr. PA66 + 30% GF, PC/ABS), gostota in parametri sušenja z vlago.
Mere in postavitev kalupa:Velikost osnove kalupa (D x Š x V), skupna teža, vrsta drsnika (vroč drsnik proti hladnemu drsniku) in število vrat.
Zahteve za vlečenje jedra:Število potegov hidravličnega jedra, dolžine giba cilindra in zaporedja aktivacije drsnika.
Ciljni čas cikla in obseg proizvodnje:Zahtevani deli-na-uro in nastavitve avtomatizacije (robotski pobir-in-mesto, pobiralnik smreke, avtomatski transporter).
pogosta vprašanja
V: Kakšen je servo hidravlični stroj v primerjavi s povsem-električnim strojem za avtomobilske dele?
O: Servo hidravlični stroji zagotavljajo višje vpenjalne sile (do 3,300+ ton) in stroškovno-učinkovito delovanje za srednje-do-velike avtomobilske komponente, ki zahtevajo hidravlično vlečenje jedra. Vsi-električni stroji ponujajo višjo energetsko učinkovitost in natančnost za majhne-do-srednje dele pod 400 tonami, vendar prihajajo z višjo začetno naložbo v opremo.
V: Kakšna vpenjalna sila je običajno potrebna za panele notranjih vrat avtomobilov?
O: Avtomobilske vratne plošče običajno zahtevajo vpenjalne sile med 1.000 in 1.800 tonami, odvisno od dimenzij delov, debeline stene in dolžine toka materiala.
V: Kako servo sistem zmanjša tovarniške stroške energije?
O: Običajne črpalke-s fiksno prostornino delujejo s konstantno hitrostjo, neuporabljeno hidravlično olje vržejo nazaj v rezervoar in ustvarjajo odpadno toploto. Servo motor prilagaja svojo vrtilno hitrost v realnem času na podlagi aktivne hidravlične zahteve, pri čemer porabi minimalno moč med fazami zadrževalnega{2}}tlaka in hlajenja.
V: Ali je krmilnik Keba združljiv s sistemi MES in Industrija 4.0?
O: Da. Krmilniki Keba podpirajo komunikacijske protokole OPC-UA, Euromap 63 in Euromap 77. Omogočajo-spremljanje parametrov v realnem času, izvoz podatkov o strelih in neposredno integracijo z-celotnimi izvršilnimi sistemi (MES).
V: Katera podpora za vleko jedra je vgrajena v kompleksno avtomobilsko orodje?
O: Standardne konfiguracije vključujejo možnosti programske opreme za 2-stopenjsko vlečenje jedra. Razširljivi moduli hidravličnega razdelilnika lahko podpirajo do 6 neodvisnih krogov za vlečenje jedra s programabilnimi nastavitvami položaja, tlaka in hitrosti.
Priljubljena oznake: servo stroj za brizganje avtomobilskih delov, Kitajska servo stroj za brizganje avtomobilskih delov proizvajalci, dobavitelji, tovarna