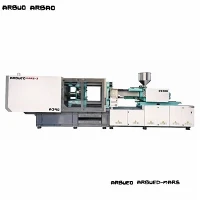
Visok{0}}hitrostni brizgalni stroj za natančno oblikovanje
Visoko{0}}hitrostni stroji za brizganje, izdelani za proizvodnjo z velikim-volumenom, tankimi-stenami in tesno-toleranco, zahtevajo hitre suhe cikle, visoke hitrosti brizganja in toge strukture okvirja. Te enote, ki delujejo znotraj vpenjalnih sil od 100 do 1000 metričnih ton, dosegajo hitrosti vbrizgavanja v razponu od 300 mm/s do več kot 800 mm/s prek konfiguracij-hidravličnega ali popolnoma električnega pogona s pomočjo akumulatorja.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), linearne vodilne tirnice na vpenjalni plošči in namenski nadzorni sistemi z več-CPE za obvladovanje neprekinjenega visoko{2}}frekvenčnega cikla v proizvodnih okoljih 24/7.
Ključne specifikacije
|
Parameter |
Razpon specifikacij |
Testna/standardna osnova |
|
Vpenjalna sila |
1.000 kN - 1,0000 kN (100 T - 1,000 T) |
ISO 20457 |
|
Razdalja -vezne palice (V x V) |
360 x 360 mm do 1.180 x 1.180 mm |
EUROMAP 2 |
|
Hitrost vbrizgavanja |
300 mm/s - 800+ mm/s |
Akumulator-/servo{1}}električni |
|
Tlak vbrizgavanja |
1800 barov - 2,500 barov |
Najvišji hidravlični najvišji tlak |
|
Razmerje L/D vijaka |
20:1 do 24:1 |
Univerzalni / pregradni vijačni profil |
|
Čas suhega cikla (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 standardna poteza plošče |
|
Ejektorska sila/hod |
35 kN - 220 kN / 100 mm - 300 mm |
Hidravlični / električni servo pogon |
|
Platenski paralelizem |
<= 0.05 mm at full clamping force |
Kalibracija merilnega bloka ISO 20457 |
|
Natančnost nadzora temperature |
+-1.0 stopinj na območje |
Zaprta-zanka PID (4-8 con) |
Ključne značilnosti
Pogon hidravličnega akumulatorja-zaprte zanke:Z-napolnjeni akumulatorji zagotavljajo trenutne pretoke do 1000 L/min, kar omogoča hitre stopnje polnjenja, potrebne za debeline sten pod 0,4 mm brez toplotne degradacije.
Visoko{0}}zasnova plošče-ohišja:Analiza končnih elementov (FEA)-optimizirane lite plošče zmanjšujejo deformacijo pri polni tonaži, ohranjajo stik s površino kalupa in preprečujejo bliskanje na orodju z visoko-kavitacijo.
Enota z dvojnim-cilindrom/dvojnim{1}}vlečnim vbrizgavanjem:Uravnava aksialne obremenitve med-vbrizgavanjem pod visokim tlakom, ohranja natančno poravnavo šob in zmanjšuje mehanske obremenitve na pritrdiščih cevi.
Linearne vodilne tirnice za premikanje plošče:Nadomešča tradicionalne puše-palic z linearnimi-vodili za težka dela, odpravlja kontaminacijo z mazivom v območju kalupa in zmanjšuje koeficient trenja na manj kot 0,003.
Sinhronizirano več{0}}osno gibanje:Integrirani krmilnik omogoča prekrivajoče se gibanje odpiranja objemke, plastificiranja in izmeta, kar skrajša celotne čase cikla oblikovanja za 15 % do 25 %.
Načelo delovanja in konfiguracija stroja
Visoko{0}}hitrostno natančno brizganje temelji na natančnem shranjevanju energije in hitrem sproščanju. Hidravlično olje je med fazo hlajenja pod pritiskom v-akumulatorje, napolnjene z dušikom. Ob začetku vbrizgavanja se visoko{4}}odzivni proporcionalni servo ventili odprejo v manj kot 10 milisekundah in akumulirano količino usmerijo neposredno v valj za vbrizgavanje.
Arhitektura stroja in glavni sklopi
Vpenjalna enota
Končna plošča: ohišje iz togega litega strukturnega jekla, pritrjeno neposredno na okvir.
Premična plošča (vodena z-linearno tirnico): podprta z-zmogljivimi linearnimi gibljivimi bloki za preprečevanje povešanja pod velikimi utežmi kalupa.
Stacionarna plošča: standardizirani vzorci vijakov za vpenjanje kalupov.
Vezni-prečki: natančno-brušeno, trdo-kromirano strukturno jeklo.
Enota za vbrizgavanje
Lijak in dovodno grlo: krmiljeno vodno{0}}hlajeno dovodno območje.
Bimetalni cilindrični in pregradni vijak: zasnovan za odpornost proti obrabi z abrazivnimi smolami.
Dvojni-valji z vbrizgavanjem: uravnotežena simetrična konfiguracija pogona.
Podsistem napajanja in krmiljenja
Hidravlični akumulatorji: visokotlačni hranilniki-dušika za povečanje-vbrizgavanja pretoka.
Realno{0}}servo{1}}krmilnik ventila: visoko{2}}frekvenčna odzivna zanka za mikrosekundno izvajanje.
Specifikacije podrobnosti podsistema
Sklop vijaka in cevi: Nitrirana ali bimetalna konstrukcija (prevleka iz zlitine na osnovi Fe-ali Ni-) za odpornost proti abrazivnim polnilom (do 40 % steklenih vlaken) in jedkim smolam (aditivi FR).
Vpenjalni mehanizem: Visoko{0}}hitrostni 5-točkovni dvojni preklopni ali hidravlični ram sistem, konfiguriran s kaljenimi zatiči in samomazalnimi pušami.
Hidravlični podsistem: servo črpalke s spremenljivo-prostornino v kombinaciji s-proporcionalnimi ventili z visokofrekvenčnim odzivom, nameščenimi neposredno ob vbrizgalnem razdelilniku.
Nadzorni sistem: sistem Ethernet vodila v-realnem času (kot je EtherCAT) s časi skeniranja cikla pod 1 ms za natančno preklopno krmiljenje V/P (hitrost-na-tlak).
Tehnične prednosti
Natančen preklop vbrizgavanja
Algoritmi za nadzor tlaka neprekinjeno spremljajo tlak v votlini in hidravličnem tokokrogu. Krmilnik izvede preklop hitrosti-na-tlak znotraj okna 0,5 ms, pri čemer zadrži variacijo blazine znotraj +-0.2 mm med zaporednimi posnetki. To preprečuje madeže in utrip na natančnih komponentah z več-votlinami.
Zmanjšana poraba energije
Platforme s servo-hidravličnim pogonom uporabljajo-črpalne sisteme z zaprto zanko, ki med stopnjami zadrževanja in hlajenja ne porabijo nič energije. V primerjavi s-sistemi črpalk s fiksno prostornino se poraba energije zmanjša za 30 % do 55 %, odvisno od konfiguracije cikla.
Podaljšana življenjska doba orodja za kalupe
Integrirana niz{0}}tlačna zaščita plesni deluje po celotnem gibu plošče. Če je pred popolnim blokiranjem objemke zaznan upor, ki presega 50 N, se vpenjalni hod takoj ustavi in obrne v 15 milisekundah, kar ščiti občutljive jedrne zatiče in drsnike.
Tipične aplikacije
Medicinski in laboratorijski potrošni material za enkratno uporabo
Izdelki: mikro-centrifugirne epruvete, konice za pipete, luerjev-konektorji, sodi brizg,-plošče z več vdolbinicami.
Tehnično povpraševanje: več{0}}orodje za votline (do 128 votlin), proizvodnja brez-flash, združljivost s čistimi prostori razreda ISO 7/8, brez mazanja z oljem na veznih drogovih.
Ključni parametri medicinskih izdelkov
|
Vrsta izdelka |
Tipična debelina stene |
Ciljni čas cikla |
Razred materiala |
|
Konica pipete (1-200 uL) |
0,35 mm |
4,2 sekunde |
Polipropilen-medicinske kakovosti (PP) |
|
Injekcijska brizga (5 ml) |
0,60 mm |
6,8 sekunde |
Polipropilen-medicinske kakovosti (PP) |
Embalaža in blago-za široko potrošnjo (FMCG)
Izdelki: tankostenske posode za hrano,-pokrovčki, zapirala, jedilni pribor, embalaža IML (In-Mold Labeling).
Tehnične zahteve: hitrosti vbrizgavanja nad 600 mm/s, suhi cikli pod 1,8 sekunde, neprekinjeno neprekinjeno delovanje.
Precizna elektronika in priključki
Izdelki: fini-konektorji med--ploščami, nosilci za kartice SIM, ohišja mikro-stikal, okvirji modula kamere.
Tehnične zahteve: izjemna dimenzijska stabilnost, obdelava visoko{0}}temperaturne inženirske plastike (LCP, PEEK), tolerance koplanarnosti pod 0,03 mm.
Združljivost materiala
|
Smole/polimeri |
Zahteve za obdelavo |
Priporočen profil vijaka |
Konfiguracija stroja |
|
PP / PE |
Visok indeks tečenja taline (MFI 30-100), hitra hitrost ohlajanja |
Visok{0}}mešalni vijak za homogenost |
Visok{0}}akumulatorski pogon |
|
PS/ABS/SAN |
Strog termični nadzor, nizka občutljivost na striženje |
Standardni merilni vijak |
Hidravlični nadzor-zaprte zanke |
|
PC / PMMA |
Visoka viskoznost taline, občutljivost na praske |
Bimetalni{0}}cev, odporen na obrabo |
Natančno servo{0}}električno vbrizgavanje |
|
LCP/PA66+GF/PBT |
Temperatura cevi do 400 stopinj, zelo abrazivna |
Utrjena bimetalna zlitina, majhno razmerje L/D |
Visok tlak, hitra hitrost vbrizgavanja |
Možnosti konfiguracije
Standardna osnovna strojna platforma
Osnovni modul: togi okvir, osnovna hidravlika in standardna krmilna konzola.
Kategorija možnosti 1: Možnosti enote za vbrizgavanje
Visokotlačni-majhni{1}}sestav
Vijak za-plastifikacijo z velikim volumnom (pregradni/mešalni profili)
Kategorija možnosti 2: Možnosti vpenjanja in plošče
Vzorci pritrdilnih vijakov SPI / EUROMAP
Podaljšana dnevna svetloba / povečan hod ejektorja
Kromirane-plošče/ohišja s pokrovi za čiste prostore
Kategorija možnosti 3: Možnosti pogona in nadzora
Accumulator Boost Module (za hitrosti vbrizgavanja do 800+ mm/s)
Vmesnik senzorja tlaka v votlini (združljiv s Kistler / Priamus)
Vgrajen krmilnik vročega kanala (8 do 64 območij)
Proizvodni proces in nadzor kakovosti
Vsak stroj je pred odpremo podvržen standardiziranim proizvodnim protokolom in protokolom za preverjanje kakovosti, da se zagotovi ponovljivo delovanje v neprekinjenih industrijskih okoljih.
Potek proizvodnega procesa
Pregled surovin in ulitkov: ultrazvočno odkrivanje napak in termično žarjenje-za razbremenitev.
CNC obdelava: natančno vrtanje, rezkanje in površinsko brušenje plošč in okvirjev strojev.
Nadzor kakovosti sestavnih delov: preverjanje dimenzij CMM (koordinatni merilni stroj) in preverjanje debeline trdega-kroma.
Montaža in napeljava: trda{0}}napeljava cevi in električna napeljava v skladu s standardi CE.
Preizkus tovarniške sprejemljivosti (FAT): 72-ur neprekinjenega suhega-teka in preizkušanje zmogljivosti vbrizgavanja pri polni obremenitvi.
Standardi nadzora kakovosti
Preverjanje poravnave plošče: Laserski interferometri preizkušajo nagib in vzporednost premikajoče se plošče po celotni dolžini giba.
Preskus hidravlične celovitosti: Tlačni vodi so 24 ur podvrženi preskusu statičnega tlaka pri 1,5-kratnem najvišjem nazivnem delovnem tlaku.
Toplotna validacija: Infrardeča termografija pregleda vse električne omarice in motorne pogone pod stalno obremenitvijo, da preveri učinkovitost odvajanja toplote.
Prilagajanje in zmogljivosti OEM
Specializirane geometrije vijakov in cevi:Prilagojena globina leta, pregradne cone in mešalne glave, zasnovane za posebna razmerja polnil (steklena vlakna, mineralni prah, ogljikova vlakna).
Integracija avtomatizacije:Standardizirani vmesniki Euromap 67 / Euromap 73 za bočne-vhode in zgornje-vhode robotske roke, sisteme IML in avtomatizirane postaje za pregled vida.
Posebne možnosti barv in blagovnih znamk:Ohišja stroja, varnostna zaščita in vizualne postavitve vmesnikov, prilagojene standardom opreme podjetja stranke.
Za ponudbo so potrebne tehnične informacije
Če želite zagotoviti natančen tehnični predlog in komercialno ponudbo, predložite naslednje inženirske parametre:
Podrobnosti o delu:2D tehnične risbe (PDF) ali 3D datoteke CAD (STEP/IGS), ki določajo dimenzije, porazdelitev debeline stene in predvideno površino.
Specifikacije smole:Natančna znamka materiala, razred, vsebnost polnila (kot je PA66 + 30% GF) in vrednost MFI.
Proizvodne zahteve:Ciljni čas cikla, zahtevana urna proizvodnja, postavitev kalupnih votlin (kot je 8, 16 ali 32 votlin) in konfiguracija vročega/hladnega tekača.
Specifikacije plesni:Skupne mere kalupa (D x Š x V), skupna teža kalupa, minimalne/največje zahteve glede višine kalupa in vzorec izmeta.
Tovarniški objekti:Obratovalna napetost/frekvenca (kot je 480 V/60 Hz ali 400 V/50 Hz), razpoložljiva kapaciteta hladilne vode in območje delovne temperature okolja.
pogosta vprašanja
V: Kaj razlikuje-stroj za brizganje z visoko hitrostjo od standardnega stroja?
O: Visoko{0}}hitrostni stroji uporabljajo hidravlične akumulatorje ali hibridne servo{1}}električne pogone za doseganje hitrosti vbrizgavanja med 300 mm/s in 800+ mm/s v primerjavi s 100–150 mm/s pri standardnih enotah. Časi suhih ciklov so skrajšani na manj kot 2,0 sekundi zaradi ojačane zasnove plošče, večje zmogljivosti črpalke in sinhroniziranih gibov stroja.
V: Kako se vzdržuje doslednost--posnetkov pri visokih hitrostih?
O: Doslednost se ohranja z visoko{0}}frekvenčnimi-servo{2}}ventili z zaprto zanko (odzivni časi pod 10 ms) v povezavi s časi cikla krmilnika 1 ms. Ta nastavitev zagotavlja natančno spremljanje in izvajanje preklopne točke hitrosti-na-tlak (V/P) na podlagi povratne informacije o položaju vijaka ali tlaku v votlini.
V: Ali lahko ti stroji obdelujejo-steklene ali abrazivne materiale?
O: Da. Za abrazivne smole (kot je PA66 s 30-50% steklenih vlaken) so stroji konfigurirani z bimetalnimi sodi, obloženimi z zlitinami volframovega karbida, in vijaki, prevlečenimi s HVOF (High-Velocity Oxygen-Fuel) trdim nanosom, ki je odporen na mehansko obrabo in kemične napade.
V: Kakšni vzdrževalni intervali so potrebni za-hidravlične sisteme s pomočjo akumulatorja?
O: Pred{0}}tlak dušika v akumulatorjih je treba pregledati vsakih 6 mesecev. Zanke za filtriranje hidravličnega olja morajo vzdrževati čistočo ISO 4406 16/14/11 ali več, s popolno analizo tekočine, opravljeno vsakih 4000 delovnih ur.
Priljubljena oznake: visokohitrostni stroj za brizganje za natančno oblikovanje, Kitajska visokohitrostni stroj za brizganje za natančno oblikovanje proizvajalci, dobavitelji, tovarna