


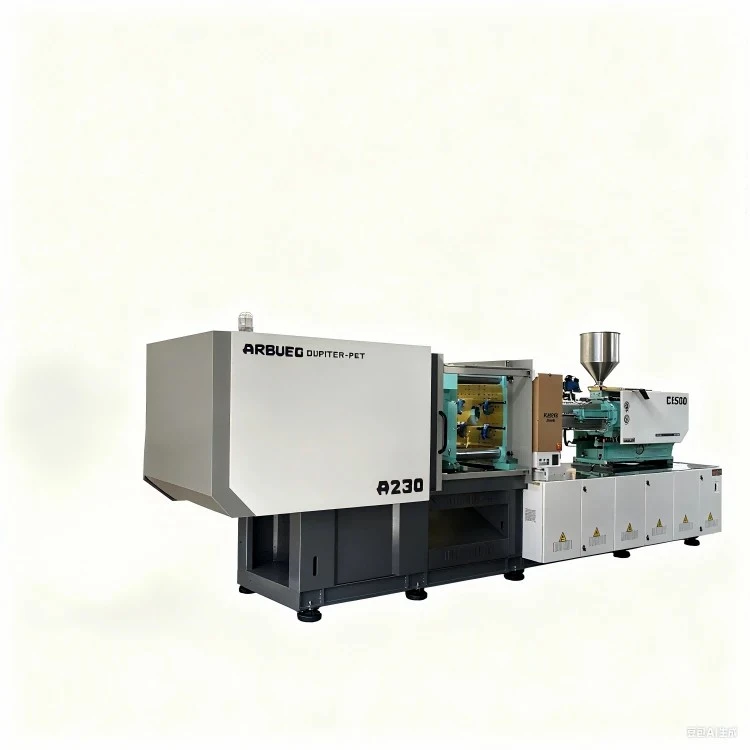
1600-tonski stroj za brizganje
1600-tonski hidravlični servo stroj za brizganje je zasnovan za težke-natančne aplikacije velikega{4}}oblikovanja. Ta stroj, zasnovan za srednje{5}}do-velike avtomobilske dele, industrijske zabojnike, ohišja strukturnih naprav in komunalno opremo, uravnoteži visoko vpenjalno silo z nizko porabo energije pri delovanju.
Opremljen z-elektro-hidravličnim servo pogonskim sistemom z visokim{0}}navorom zagotavlja natančno ponovljivost, skrajšane čase ciklov in do 30 %–60 % prihranka energije v primerjavi z običajnimi hidravličnimi-sistemi s fiksno prostornino. Zgrajen okoli težkega-mehanizma preklopnega vpenjanja in visoko{7}}trdnega podstavka, zmanjšuje upogib plošče pri polni tonaži, zagotavlja stabilnost dimenzij dela in podaljšuje življenjsko dobo kalupa.
Ključne specifikacije
Spodaj so standardne tehnične specifikacije za osnovno konfiguracijo. Standardne nastavitve parametrov in izbira vijakov po meri so na voljo za izpolnjevanje posebnih zahtev glede-teže in tlaka.
|
Parameter Kategorija |
Postavka specifikacije |
Metrična enota |
Tehnična vrednost |
|
Vpenjalna enota |
Vpenjalna sila |
kN |
16,000 |
|
Odpiranje Stroke |
mm |
1,450 |
|
|
Razdalja med veznimi drogovi (V x V) |
mm |
1,550 x 1,450 |
|
|
Maks. Višina kalupa |
mm |
1,500 |
|
|
Min. Višina kalupa |
mm |
650 |
|
|
Hod ejektorja |
mm |
350 |
|
|
Ejektorska sila |
kN |
310 |
|
|
Enota za vbrizgavanje |
Premer vijaka (možnosti A / B / C) |
mm |
130 / 140 / 150 |
|
Teoretični volumen udarca (vijak B) |
cm³ |
8,930 |
|
|
Teža vbrizgavanja (PS, B vijak) |
g |
8,125 |
|
|
Tlak vbrizgavanja (vijak B) |
MPa |
165 |
|
|
Razmerje L/D vijaka |
L/D |
22:1 |
|
|
Maks. Hitrost vijaka |
vrtljajev na minuto |
110 |
|
|
Moč in pogon |
Moč servo motorja |
kW |
110 + 55 |
|
Zmogljivost ogrevanja |
kW |
75 |
|
|
Hidravlični tlak v sistemu |
MPa |
17.5 |
|
|
Splošno |
Kapaciteta rezervoarja za olje |
L |
2,200 |
|
Skupne mere stroja (D x Š x V) |
m |
14.2 x 3.2 x 3.6 |
|
|
Skupna teža stroja |
Tone |
~98 |
Ključne značilnosti
Visoko{0}}trden vpenjalni okvir
Analiza končnih elementov (FEA), optimizirana zasnova plošče, enakomerno porazdeli 16.000 kN vpenjalne sile po površini kalupa. To preprečuje sredinski upogib, zmanjša bliskovito-površinsko-komponente in poveča celovitost mejnega tesnila kalupa.
Servo-hidravlični pogonski sistem
Vključuje sinhrone servo motorje s trajnimi magneti, povezane z notranjimi zobniškimi črpalkami. Sistem za nadzor-tlaka in pretoka v zaprti zanki se odzove v 40 ms, s čimer odpravi porabo energije v prostem teku med hladilnimi cikli in znatno zniža dvig temperature olja.
Enota za natančno vbrizgavanje
Dvojni cilindri za vbrizgavanje zagotavljajo uravnoteženo porazdelitev sile vzdolž osi vijaka med visoko{0}}tlačnim vbrizgavanjem. Linearna vodila podpirajo nosilec enote za vbrizgavanje, zmanjšujejo mehanski upor in ohranjajo aksialno poravnavo.
Namenski industrijski mikrokrmilnik
Vsebuje-industrijski PLC vmesnik v realnem času s 15-palčnim barvnim zaslonom na dotik. Vključuje programiranje profila za do 10 stopenj vbrizgavanja, 5 stopenj zadrževalnega tlaka, sledenje procesa SPC in pomnilnik za shranjevanje do 200 nastavitev kalupov.
Načelo delovanja in konfiguracija stroja
Zaporedje gibanja
Zapiranje kalupa: 5-točkovni dvojni preklopni mehanizem premika premikajočo se ploščo naprej z visoko-hitrostjo in nizkim{3}}nadzorom tlaka, ki brez težav preklopi na visokotlačno zaklepanje tonaže pred vbrizgavanjem.
Plastificiranje in brizganje: hidravlični motor poganja vijak iz zlitine za plastificiranje surovih polimernih peletov. Dvojni hidravlični cilindri potiskajo vijak naprej, pri čemer se izvaja vbrizg-nadzirano s hitrostjo, ki mu sledi zaprt{2}}zadrževanje tlaka.
Hlajenje in obnavljanje: Medtem ko se del ohlaja v kalupu, se vijak vrti za merjenje naslednjega udarca. Protitlak je sorazmerno nadzorovan za optimizacijo gostote taline in razplinjevanja.
Odpiranje in izmet kalupa: po ohlajanju preklopni mehanizem odpre ploščo z mehkim zaviranjem-zagona. Osrednji hidravlični sistem ejektorskih zatičev se aktivira, da sprosti oblikovani del.
Izbira osnovne komponente
Hidravlični nadzor: Yuken / Rexroth proporcionalni tlačni in pretočni ventili
Servo sistem: servo motorji Phase/Inovance v kombinaciji z visoko{0}}učinkovitimi zobniškimi črpalkami
Plošče in vezne palice: lite jeklene plošče (QT500-7); 40Cr jeklene vezice s trdim kromom in visokofrekvenčnim indukcijskim kaljenjem
Elektrika in avtomatizacija: AC kontaktorji Schneider, krmilniki Omron, krmilni vmesniki PLC Mirle ali Techmation
Linearni pretvorniki: senzorji položaja Novotechnik / Gefran na oseh vpenjanja, vbrizgavanja in izmeta
Posebne-tehnične prednosti izdelka
Zmanjšana deformacija plošče in preprečevanje bliskanja
Ulitki velikega-formata pogosto trpijo zaradi-brskanja ločevalnih linij zaradi upognjenosti sredinske plošče pod velikimi vpenjalnimi obremenitvami. Z uporabo plošč -okrogle konstrukcije z optimizirano usmerjenostjo napetostnih reber se sredinski upogib ohranja znotraj 0,08 mm pri polnem 1600-tonskem hidravličnem tlaku.
Upravljanje temperature olja in dolgoživosti tekočine
Servo sistem-z zaprto zanko proizvaja manj toplote kot tradicionalni fiksni{1}}črpalni stroji. Nižje delovne temperature olja (običajno pod 45 stopinj) ohranjajo hidravlična tesnila, ohranjajo dosledno viskoznost tekočine in podvojijo servisni interval hidravličnega olja.
Možnosti odpornosti proti obrabi vijakov in cevi
Pri spojinah, polnjenih s -steklenimi vlakni (npr. 30 % GF PP ali PA66), se standardni nitrirani vijaki pospešeno obrabijo. Nudimo sode iz bimetalne zlitine z navoji iz volframovega karbida, ki podaljšajo življenjsko dobo za 3- do 5-krat pri obdelavi abrazivnih smol.
Tipične aplikacije
Zunanji in notranji avtomobilski deli
Velika jedra maske odbijača, strukturni nosilci armaturne plošče, nosilci vratnih plošč, obloge kolesnih obokov in podstavki motorja.
Industrijsko pakiranje in logistika
Transportne palete iz-polietilena visoke gostote (HDPE), težki{1}}zložljivi zaboji, torbe za shranjevanje in zabojniki za komunalne odpadke (240 L do 660 L).
Komunalna in gradbena infrastruktura
Veliki PVC/PPR cevni priključki, revizijske komore, drenažni kanali in konstrukcijske komponente greznic.
Komercialni in gospodinjski aparati
Zunanje kadi in strukturne podlage za pralne stroje, ohišja zunanjih enot klimatskih naprav in zadnje plošče televizorjev.
Združljivost materiala
|
Vrsta smole |
Tipično krčenje (%) |
Območje temperature taljenja (stopinja) |
Zahteva za konfiguracijo stroja |
|
Polipropilen (PP) |
1.0 – 2.5% |
200-260 stopinj |
Standardni vijačni profil; krogi plesni z visoko hladilno zmogljivostjo. |
|
Polietilen visoke{0}}gostote (HDPE) |
1.5 – 3.0% |
190-240 stopinj |
Možnost vijaka z visokim momentom plastificiranja; natančen nadzor protitlaka. |
|
ABS/PC+ABS zlitina |
0.4 – 0.7% |
230-270 stopinj |
Funkcija dekompresije za preprečevanje slinjenja; natančen več{0}}stopenjski zadrževalni tlak. |
|
Poliamid (PA6 / PA66 + GF) |
0.3 – 1.2% |
260-310 stopinj |
Bimetalni vijak in cev,-odporna na obrabo; keramični grelni trakovi. |
Kako izbrati/Možnosti konfiguracijeson
Izbira pravilne specifikacije je odvisna od dimenzij delov, viskoznosti smole in oblike kalupa:
Izračun tonaže vpenjanja
Izračunajte predvideno površino dela (vključno z vodili) in pomnožite s faktorjem tlaka votline materiala:
Zahtevana tonaža (kN)=predvidena površina (cm²) x materialni faktor (3,5 – 6,5 kN/cm²)
Izbira enote za vbrizgavanje in vijaka
Vijak (130 mm): Zagotavlja višji tlak vbrizgavanja (do 190 MPa). Idealno za tanko{3}}tehnično plastiko ali dolge-delne dolžine.
B Vijak (140 mm): Standardna uravnotežena možnost. Optimizira količino in tlak vbrizgavanja za splošne poliolefine (PP/PE).
C Vijak (150 mm): Poveča prostornino brizga (do 10.200 cm³). Priporočljivo za debel{4}}industrijske dele, ki zahtevajo veliko prostornino materiala pri zmernem tlaku vbrizgavanja.
Izbirne funkcije
Več{0}}krožne hidravlične vlečne enote (do 4 ventili)
Krmiljenje zaporednega vbrizgavanja vrat ventila (zračno ali hidravlično aktiviranje)
Akumulatorsko-hitro-vbrizgavanje (za tanko{2}}stensko embalažo)
Magnetni vpenjalni sistemi za hitro menjavo orodja
Proizvodnja in nadzor kakovosti
Infrastruktura za težko strojno obdelavo
Vsi okvirji strojev so po varjenju izpostavljeni-žarjenju za razbremenitev, da se odpravi notranja napetost materiala. Natančno vrtanje lukenj za zatiče plošče in vodil za vezne palice se izvaja na velikih talnih-CNC horizontalnih vrtalnih rezkarjih, da se zagotovi stroga vzporednost.
[Varjenje okvirja in napetostno-žarjenje]
↓
[Talno-CNC vodoravno vrtanje in rezkanje]
↓
[Poravnava vzporednosti laserskega sledilnika]
↓
[Suhi cikel in polni-preskus hidravličnega tlaka]
Inšpekcijska merila
Paralelizem plošč: preverjeno z orodji za optično lasersko poravnavo; vzdržuje znotraj 0,15 mm čez celotno ploščo med gibanjem.
Poravnava in napenjanje veznih palic: elektronski merilniki napetosti merijo enakomerno porazdelitev obremenitve na vse štiri vezne palice pod polnim zaklepnim pritiskom.
Preizkus vzdrževanja tlaka in puščanja: bloki hidravličnega razdelilnika so podvrženi 24-urnim preskusom vzdrževanja visokega tlaka, da se preveri ničelno puščanje olja na mejah tesnil.
Preizkušanje neprekinjenega-suhega delovanja: 72-ur neprekinjenega suhega cikla pred odpremo za preverjanje stabilnosti krmilnika, toplotnega ravnovesja olja in ponovljivosti mehanskega senzorja.
Prilagajanje in podpora OEM
Zagotavljamo prilagojene inženirske prilagoditve, da se ujemajo s posebnimi postavitvami obratov in proizvodnimi linijami:
Podaljšana dnevna svetloba in kap:Dolžine veznih drogov po meri in podaljšani gibi odpiranja za dele z globokim-vlečenjem ali kalupe za zlaganje.
Specializirani modeli vijakov:Namenske geometrije mešalnih glav, pregradni vijaki za barvno disperzijo ali ventilirani sodi za-materiale, občutljive na vlago.
Standardi Euromap/SPI:Integracija robotskega vmesnika (Euromap 67 ali Euromap 12), vzorci lukenj-SPI za valjaste vijake in standardizirano signaliziranje vlečenja jedra-.
Prilagoditve napetosti:Integracija transformatorja za globalne električne standarde (npr. 480 V 60 Hz Severna Amerika, 380 V 50 Hz Evropa, 415 V Avstralija).
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančno komercialno ponudbo in list s tehničnimi specifikacijami, navedite naslednje podrobnosti projekta:
Datoteke ali risbe 3D delov:Format STEP/IGES s podrobnostmi o dimenzijah delov, debelini stene in teži.
Specifikacija smole:Vrsta materiala, gostota in stopnja krčenja (npr. SABIC PP 575P z 20 % smukcem).
Mere kalupa:Dolžina, širina, višina in skupna teža kalupa. Vključite osnovne-zahteve za vleko, če je primerno.
Ciljni čas cikla in letna količina:Želena proizvodnja za pomoč pri oceni velikosti motorja in možnosti plastificiranja.
Napajanje rastlin:Lokalna napetost (V), frekvenca (Hz) in fazna konfiguracija.
pogosta vprašanja
V: Kakšen je tipičen dobavni rok za 1600-tonski stroj?
O: Standardni čas izdelave je 60 do 75 dni po podpisu-tehnične risbe in potrditvi depozita. Posebne prilagoditve (npr. podaljšan razmik med veznimi drogovi ali enote za vbrizgavanje po meri) zahtevajo 80 do 90 dni.
V: Kako se stroj prevaža v čezmorske objekte?
O: Zaradi svojih dimenzij (~98 ton skupne teže) je stroj razstavljen na modularne enote za pošiljanje: sklop vpenjal, brizgalno osnovo in hidravlično pogonsko enoto. Prevoz je urejen z zabojniki z ravnim-regalom in odprtim{3}}zgornjim zabojnikom.
V: Kakšno garancijsko kritje in rezervni deli so na voljo?
O: Stroj vključuje 12-mesečno garancijo za celoten stroj in 24-mesečno strukturno garancijo za plošče in vezne drogove. Standardni komplet rezervnih delov (grelni trakovi, termoelementi, hidravlični tesnilni obroči in stikala za približevanje) so vključeni v dobavo.
V: Ali se lahko ta stroj integrira z roboti za industrijsko avtomatizacijo?
O: Da. Nadzorni sistem podpira standardna vmesnika Euromap 67 in Euromap 12, kar omogoča neposredno komunikacijo z zgornjim-vhodom, stranskim-vhodom in 6-osnimi artikulacijskimi roboti za avtomatizirano ekstrakcijo delov.
V: Katere rutine vzdrževanja so potrebne za hidravlični sistem?
O: Elemente filtra je treba pregledati po prvih 500 delovnih urah in jih nato zamenjati vsakih 2000 ur. Testiranje hidravličnega olja je treba izvajati vsako leto, da se preveri čistost (cilj ISO 4406 18/16/13) in učinkovitost tekočine.
Priljubljena oznake: 1600 ton stroj za brizganje, Kitajska 1600 ton stroj za brizganje proizvajalci, dobavitelji, tovarna


