



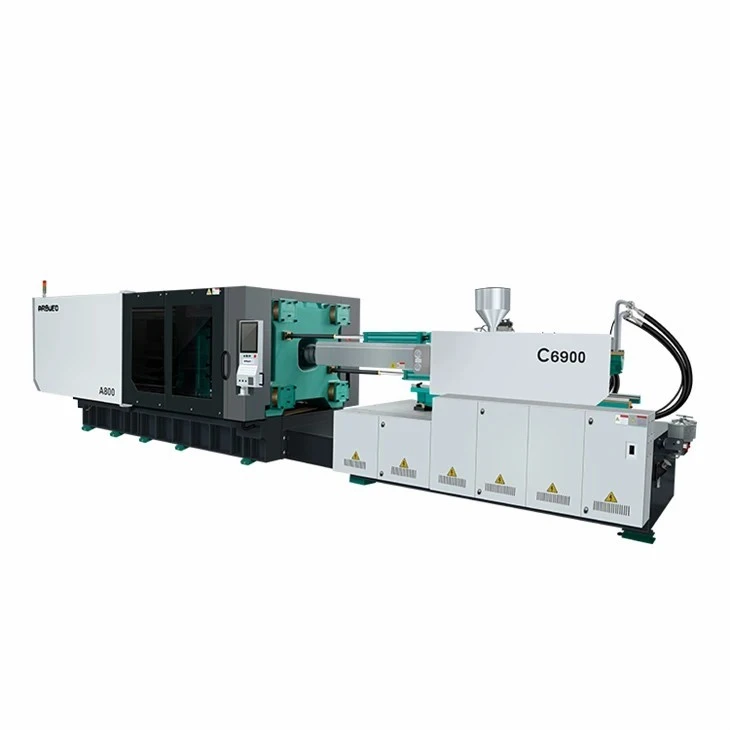
800-tonski stroj za brizganje
800-tonski horizontalni hidravlični stroj za brizganje je zasnovan za težke-natančne-natančne izdelave srednje velikih do velikih konstrukcijskih plastičnih komponent. Ta enota je zasnovana tako, da uravnoteži strukturno togost s hitro dinamiko cikla, in ima močan-pet-dvojni{7}}preklopni vpenjalni mehanizem, ki ga poganja servo-hidravlični pogon s spremenljivo-pomikom.
Zagotavlja zanesljivo porazdelitev vpenjalne sile po velikih površinah kalupa, kar preprečuje bliskanje-linije ločevanja med-fazami visokotlačnega vbrizgavanja. Z zmožnostjo obvladovanja uteži nabojev v razponu od 2800 g do 4200 g (ekvivalent PS) ta stroj služi dobaviteljem avtomobilov Tier-1, proizvajalcem industrijskih zabojev in palet, proizvajalcem originalne opreme naprav in proizvajalcem komunalnih priključkov za cevi, ki zahtevajo neprekinjene delovne cikle 24/7.
Ključne specifikacije
Spodnje tehnične specifikacije opisujejo standardne operativne parametre za 800-tonsko ploščad.
|
Parameter specifikacije |
Vrednost / obseg |
Enota |
|
Vpenjalna sila |
8,000 / 800 |
kN / tono |
|
Preklopi vrsto sistema |
5-točkovni dvojni preklop |
- |
|
Razdalja med veznimi drogovi (V x V) |
1,020 x 980 |
mm |
|
Mere plošče (V x V) |
1,480 x 1,440 |
mm |
|
maks. Višina kalupa |
1,050 |
mm |
|
Min. Višina kalupa |
400 |
mm |
|
Vpenjalni hod |
1,000 |
mm |
|
maks. Odprta dnevna svetloba |
2,050 |
mm |
|
Hidravlična ejektorska sila |
220 |
kN |
|
Hod hidravličnega ejektorja |
260 |
mm |
|
Možnosti premera vijaka |
A: 90 / B: 100 / C: 110 |
mm |
|
Teoretični volumen udarca (vijak B) |
3,140 |
cm³ |
|
maks. Teža vbrizga (PS, vijak B) |
2,850 |
g |
|
Tlak vbrizga (vijak B) |
175 |
MPa |
|
maks. Hitrost vijaka |
0–140 |
vrtljajev na minuto |
|
Hidravlični tlak v sistemu |
17.5 |
MPa |
|
Moč servo motorja |
75 + 45 |
kW |
|
Zmogljivost ogrevanja |
42 |
kW |
|
Čas suhega cikla (Euromap 6) |
4.8 |
sek |
|
Dimenzije stroja (D x Š x V) |
10.8 x 2.4 x 2.7 |
m |
|
Skupna teža stroja |
42,000 |
kg |
Ključne značilnosti
Struktura plošče okvirja z visoko-togostjo- okvirja:Kalupne plošče, optimizirane za analizo končnih elementov (FEA), minimizirajo središčno deformacijo pri polni tonaži, kar podaljšuje življenjsko dobo orodja za jedro/votlino orodja.
Servo-hidravlični pogon z dvojno-črpalko:Elektro{0}}hidravlični sistem uporablja dvojne servo motorje in zobniške črpalke, kar zmanjša porabo električne energije za 30 % do 55 % v primerjavi z običajnimi sistemi-s fiksno prostornino.
Utrjen nitriran sklop vijaka in cevi:SACM 645 / 38CrMoAlA alloy construction with plasma nitriding treatment (hardness >= 950 HV, globina 0,5–0,8 mm) je odporen na mehansko obrabo in kemično korozijo.
Temperaturni moduli PID z zaprto{0}}zanko:Več{0}}conski keramični grelni trakovi, ki jih upravljajo-prevodniški releji, dosegajo toplotno stabilnost v +-1 stopinjah po vsej dolžini cevi.
Podpora za linearno vodilo za enoto za vbrizgavanje:Vodila za linearno gibanje podpirajo sani za vbrizgavanje, ohranjajo natančno centriranje šob in odpravljajo nagib plošče med plastifikacijo.
Hidravlični nadzor proporcionalnega ventila:Dinamična regulacija profilov pretoka in tlaka sistema med -hitrimi prehodi med polnjenjem in zadrževanjem votline.
Načelo delovanja/konfiguracija stroja
Zaporedje delovanja sledi hidravličnemu-procesu zaprte zanke, ki ga upravlja namenski krmilnik PLC:
Konfiguracija jedrnih podsistemov
|
Podsistem |
Tehnična konfiguracija |
|
Vpenjalna enota |
• Lito{0}}jeklene plošče (QT500-7) • Kromirane 40Cr jeklene vezice (premer 180 mm) • Centralizirana avtomatska črpalka za mazanje |
|
Enota za vbrizgavanje |
• Uravnoteženo vbrizgavanje-valja z dvojnim vlekom • Za-zaščitni zaklep vijaka pri hladnem zagonu • Pretvorniki linearnega pomika (ločljivost 0,01 mm) |
|
Hidravlična pogonska enota |
• Phase / Inovance servo pogoni • Sumitomo / Eckerle notranje zobniške črpalke • Yuken / Rexroth proporcionalni ventili |
|
Električni nadzor |
• Techmation / KEBA 10-palčni barvni zaslon na dotik • Krmiljenje grelca SSR + releji Omron • Vrata vmesnika robota Euromap 67 |
Posebne-tehnične prednosti izdelka
Nadzor strukturnega upogiba
Upogibanje plošče pod 800-tonskimi obremenitvami povzroči variacijo debeline stene in bliskanje vzdolž zunanjih ločilnih linij. Zasnova plošče v obliki škatle- uporablja notranja napetostna rebra, ki jih je preverila programska oprema FEA. Upogib plošče pod največjo vpenjalno tonažo ostane pod 0,08 mm, s čimer se ohranijo ozke tolerance delov in zmanjša obraba kalupa.
Natančen nadzor položaja vbrizga
Enota za vbrizgavanje, opremljena z optičnimi linearnimi kodirniki z natančnostjo 0,01 mm, izvaja preklapljanje V/P (hitrost-na-tlak) na podlagi točnih položajev vijakov in ne časovnih zakasnitev. To preprečuje pre-prekomerno pakiranje ali sledi ugrezanja v več-velikih strukturnih delih.
Toplotna učinkovitost servo sistema
Servo motorji s spremenljivo-hitrostjo delujejo samo pri vrtljajih na minuto, ki jih zahteva vsaka faza cikla. Med koraki hlajenja moč motorja pade na nič, kar zmanjša segrevanje hidravličnega olja. To vzdržuje temperature hidravličnega olja med 35 stopinj in 45 stopinj z uporabo manjših lupinastih-in-cevnih toplotnih izmenjevalnikov, kar zmanjša potrebe po oskrbi s hladilno vodo do 40 %.
Tipične aplikacije
Avtomobilski deli
Zunanje in notranje komponente: sprednji/zadnji odbijači, obloge vrat, strukturni okvirji armaturne plošče in obloge kolesnih obokov.
Pod--komponentami pokrova motorja: pokrovi motorja, kolektorji za dovod zraka in ohišja predalov za baterije.
Industrijska logistična embalaža
Težka embalaža: zložljivi plastični zaboji za pošiljanje, logistične torbe, ki jih je mogoče zložiti,-industrijske palete za težke obremenitve in 20-litrski kemični sodi/vedra.
Gospodinjski aparati in trajne potrebščine
Strukturna ohišja: zunanje kadi pralnega stroja, ohišje zunanje enote klimatske naprave, zadnji pokrovi televizorja in ohišja sesalnika.
Zgradba in infrastruktura
Pomožni priključki: priključki za cevi iz PVC/PPR/PE velikega-premera (spojke, T-kratniki, 90-stopinjska kolena do premera 400 mm), električne razvodne omarice in revizijske komore za drenažo.
Združljivost materiala
800-tonski stroj podpira termoplaste, inženirske smole in polnilne spojine:
|
Klasifikacija materiala |
Podprte vrste polimerov |
|
Commodity Polimers |
Polipropilen (PP), polietilen visoke-gostote (HDPE), polistiren (GPPS/HIPS), trdi PVC |
|
Inženirski polimeri |
Polikarbonat (PC), mešanice ABS/PC-ABS, poliamid 6/66 (najlon), polioksimetilen (POM) |
|
Polnjene in mešane smole |
10 %–40 % poliamidov s steklo- polnilom (PA6/PA66), smukec- PP s polnilom,-ognjevarni ABS |
Standardni vijak (L/D 20:1 do 22:1):Primeren za-splošno obdelavo PP, PE, PS in ABS.
Možnost bimetalnega soda in vijaka: Recommended when processing glass-fiber reinforced polymers (>= 30% GF) za odpornost proti abrazivni obrabi.
Nadgrajen pogonski motor in možnost grelnika:Priporočljivo za inženirske polimere z visokimi temperaturami taljenja (npr. PC, PA66), ki zahtevajo temperature obdelave do 380 stopinj.
Kako izbrati / Možnosti konfiguracije
Izbira standardne nastavitve vijaka je odvisna od površine dela, debeline stene, teže naboja in lastnosti pretoka smole (MFR):
|
Izbirni parameter |
Možnost A (90 mm) |
Možnost B (100 mm) |
Možnost C (110 mm) |
|
Teoretični volumen udarca |
2.540 cm³ |
3.140 cm³ |
3.800 cm³ |
|
maks. Teža strela (PS) |
2,310 g |
2,850 g |
3,450 g |
|
Specifični tlak vbrizgavanja |
210 MPa |
175 MPa |
145 MPa |
|
Primarna aplikacija |
Visok{0}}tankostenski-deli, PC/ABS komponente |
Splošno strukturno oblikovanje, avtomobilske plošče, zaboji |
Debel{0}}stenski ali-veliki deli (HDPE žlice) |
Nastavljive funkcije stroja
Enote za vlečenje jeder: 2-- do 4-krožni hidravlični izvleki jeder za kompleksne kalupe s premikajočimi se stranskimi drsniki.
Zaporedno zapiranje ventilov: 4- do 8-conski pnevmatski/hidravlični krmilniki zapornih ventilov za breztekalne kalupe z vročimi kanali.
Ventili za vbrizgavanje zraka: integrirani ventili za pihanje zraka na premičnih in fiksnih ploščah za pomoč pri izmetu delov.
Specializirani vijaki: vijaki za nemešanje za mešanje masterbatch, nizko{0}}strižni vijaki za trdi PVC ali korozijsko-odporni ploščati vijaki za-ognjevarne polimere.
Proizvodnja in nadzor kakovosti
Vsak 800-tonski stroj za brizganje je pred odpremo v tovarno podvržen strogim korakom sestavljanja in preverjanja:
[Obdelava plošč na CNC vrtalnih strojih]
↓
[Ultrazvočno odkrivanje napak (UT)]
↓
[Sestavljanje mehanskih in hidravličnih linij]
↓
[Preverjanje poravnave laserskega interferometra]
↓
[100 % obremenitev in 24-urno testiranje suhega teka]
Protokol strojnega testiranja
Preverjanje vzporednosti in pravokotnosti: laserski interferometri merijo vzporednost plošč v štirih kvadrantih pod pogoji ničelne in polne obremenitve, pri čemer ohranjajo odstopanje znotraj<= 0.05 mm/m.
Preskus zadrževanja tlaka in puščanja: hidravlični razdelilniki so 4 ure podvrženi statičnemu tlaku pri 21 MPa (120 % nazivnega sistemskega tlaka), da se preveri celovitost tesnila.
Vzdržljivost suhega cikla: Stroji izvajajo neprekinjeno 24-urno tovarniško delovanje v suhem ciklu pri polni delovni hitrosti, da potrdijo stabilnost električnega sistema in toplotno zmogljivost.
Prilagajanje in podpora OEM
Za podporo specifičnim konfiguracijam proizvodnih celic so na voljo naslednje inženirske spremembe po meri:
Razširjene možnosti plošče in dnevne svetlobe:Podaljšane dolžine veznih-palic in odprtine za dnevno svetlobo za nenavadno visoke, globoko{1}}vlečne kalupe (npr. koši za smeti ali visoke posode).
Avtomatizacija robotskega vmesnika:Tovarniško-vgrajene standardne vtične povezave Euromap 67 ali Euromap 12 za integracijo s 3-osnimi servo roboti za stranski-vnos ali vhod od zgoraj.
Barvne sheme po meri:Industrijske poliuretanske barve, uporabljene v skladu z-barvnimi kodami RAL, ki jih določi stranka.
Prilagoditev električnega omrežja:Transformatorji, zagotovljeni za standardne regionalne zahteve za industrijsko napajanje:
Severna Amerika: 460 V / 3P / 60 Hz ali 575 V / 3P / 60 Hz
Evropa/Azija/Južna Amerika: 380V/3P/50Hz ali 415V/3P/50Hz
Kaj morajo kupci zagotoviti za ponudbo
Zagotavljanje naslednjih specifikacij pomaga naši ekipi za inženirje aplikacij oceniti vaše zahteve, preveriti velikost stroja in zagotoviti natančno ponudbo:
|
Kategorija informacij |
Obvezne podrobnosti |
|
Podrobnosti o plastičnih delih |
• Dimenzije delov (D x Š x V) in debelina stene • Delna teža (grami ali kilogrami) • Datoteka 3D STEP modela ali 2D tehnične risbe |
|
Lastnosti materiala |
• Razred polimera (npr. HDPE, PP, PC/ABS, PA66+30%GF) • Gostota (g/cm³) in indeks tečenja taline (MFI/MFR) |
|
Dimenzije orodja za kalupe |
• Dimenzije osnove kalupa (širina x višina x globina) • Skupna teža kalupnega orodja • Število votlin (1, 2, 4 itd.) • Vrsta drsnega sistema (Hladni ali Vroči drsnik) |
|
Operativne potrebe |
• Zahteva po ciljnem času cikla • Zahteve za vlečenje hidravličnega jedra (število krogov) • Lokalna industrijska električna napetost in frekvenca |
pogosta vprašanja
V: Kakšna je največja velikost kalupa, ki se lahko prilega temu 800-tonskemu stroju?
O: Svetla razdalja med veznimi palicami je 1020 mm x 980 mm. Kalupe lahko nalagamo vodoravno ali navpično. Če kalup presega te mere veznih drogov, mora ena dimenzija ostati pod 1010 mm, da se omogoči namestitev skozi stranske vezne drogove. Največja dovoljena velikost osnove kalupa, nameščenega neposredno na plošče, je 1.480 mm x 1.440 mm, pri čemer je skupna teža kalupa omejena na 12.000 kg.
V: Kako ugotovim, ali 800 ton vpenjalne sile zadostuje za moj del?
O: Vpenjalna sila je odvisna od skupne predvidene površine dela (in sistema vodil), pomnožene z zahtevanim tlakom v votlini za vaš tip smole. Osnovni materiali, kot sta PP in PE, običajno zahtevajo 0,3 do 0,5 tone na kvadratni centimeter (2 do 3,5 ton/in²), medtem ko inženirska plastika, kot sta PC ali PA, zahteva 0,6 do 0,9 tone na kvadratni centimeter (4 do 6 ton/in²).
Formula:
Zahtevana vpenjalna sila (tone)=predvidena površina (cm²) x faktor votline materiala (tone/cm²)
V: Kakšna je tipična poraba energije v dejanskih pogojih delovanja?
O: Medtem ko je skupna instalirana moč motorja 120 kW (75 kW + 45 kW dvojni servo motorji), je dejanska poraba moči odvisna od faze cikla. Ker se servo motorji med fazama hlajenja in zadrževanja upočasnijo ali ustavijo, povprečna delovna poraba energije običajno ostane med 40 kW/h in 58 kW/h pri delovanju standardnih industrijskih delov iz PP ali PE.
V: Kakšnemu razporedu vzdrževanja je treba slediti pri-delovanju velike tonaže?
O: Dnevno: Preverite nivoje olja v osrednjem rezervoarju, preverite tlak samodejnega maziva na preklopnih sklepih in potrdite pretok hladilne vode izmenjevalnika toplote.
Mesečno: Očistite sesalne filtre hidravličnega olja, preverite tesnost matice za-palice in preglejte vse zapore varnostnih vrat.
Vsakih 5.000 ur / letno: Zamenjajte filtre hidravličnega olja v povratnem vodu, izvedite vzorčenje onesnaženega olja (cilj čistoče ISO 4406:<= 18/16/13), and verify alignment of the platens and injection sled using optical measuring equipment.
Priljubljena oznake: 800 ton stroj za brizganje, Kitajska 800 ton stroj za brizganje proizvajalci, dobavitelji, tovarna


