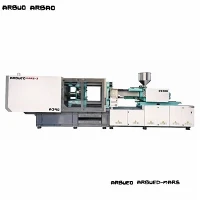
Visok{0}}hitrostni stroj za brizganje embalaže
Ta-stroj za visokohitrostno brizganje je izdelan posebej za tankostensko{1}}aplikacije embalaže, ki zahtevajo kratke cikle, natančen nadzor vbrizgavanja in neprekinjeno delovanje 24/7. Zasnovan z visoko-trdno vpenjalno enoto in optimiziranim akumulator-sistemom vbrizgavanja, zanesljivo proizvaja posode za hrano, tanko{7}}stenska vedra, zapirala in medicinsko embalažo z debelino sten do 0,4 mm.
Z integracijo nizko-vztrajnostnega odziva vbrizgavanja z vzporednimi hidravličnimi gibi ta sistem skrajša skupne čase cikla na 2,5–5 sekund, odvisno od geometrije dela in zasnove kalupa. Celoten inženirski poudarek poudarja doslednost-za-metkom, strukturno vzdržljivost pri visokih dinamičnih obremenitvah in energetsko učinkovitost prek tehnologije servo-hidravličnega pogona.
Ključne specifikacije
|
Parameter specifikacije |
Vrednost / obseg |
Enota / Opomba |
|
Vpenjalna sila |
2,000 – 5,500 |
kN (200 – 550 ton) |
|
Hitrost vbrizgavanja |
300 – 800 |
mm/s (poganja-akumulator) |
|
Odzivni čas vbrizgavanja |
<= 25 |
ms |
|
Odmik -vezne palice (V x V) |
560 x 560 do 880 x 880 |
mm |
|
Možnosti premera vijaka |
32 / 38 / 42 / 48 / 55 |
mm (razmerje L/D: 22:1 – 24:1) |
|
maks. Teža strela (PS) |
120 – 680 |
g |
|
Sistemski tlak |
17.5 – 21 |
MPa |
|
Čas suhega cikla |
1.2 – 1.8 |
s (Evrozemljevid 6) |
|
Ejektorska sila/hod |
60 – 120 kN / 150 – 220 mm |
Standardni hidravlični vzporedni ejektor |
|
Pogonski sistem |
Servo{0}}rpalka + hidravlični akumulator |
Hibridni odzivni sistem |
Ključne značilnosti
Akumulator-pomožno visoko{1}}hitrostno vbrizgavanje:Akumulatorji dušika zagotavljajo trenutni hidravlični pretok, ki poganja hitrosti vbrizgavanja do 800 mm/s, da zapolni ultra-tanke votline, preden pride do zmrzovanja taline.
Sinhronizirani vzporedni gibi:Neodvisna hidravlična vezja omogočajo hkratno odpiranje plošče, plastificiranje in izmet med delnim praznjenjem, kar zmanjša skupne stroške cikla.
Visoko{0}}togost ploščate strukture:Analiza končnih elementov (FEA)-optimizirana škatlasta plošča zagotavlja enakomerno porazdelitev vpenjalne sile, zmanjšuje upogib plošče in podaljšuje življenjsko dobo jedra kalupa/votline.
Enota za vbrizgavanje z nizko-vztrajnostjo:Konfiguracija cilindra z dvojnim-vbrizgavanjem zagotavlja uravnotežen aksialni potisk, kar zmanjšuje mehanske vibracije med fazami plastificiranja in vbrizgavanja z visokim-pospeškom.
Servo sistem-zaprte zanke:Visoko{0}}odzivni elektro-hidravlični proporcionalni ventili v kombinaciji z linearnimi optičnimi dajalniki zagotavljajo povratne informacije o položaju natančno do +/- 0.1 mm.
Načelo delovanja in konfiguracija stroja
Visoko{0}}tanko{1}}litje zahteva hitro dostavo taline, preden se polimer ohladi pod temperaturo pretoka.
Faza plastificiranja:Servo pogon napaja namenski nitriran polž, ki pretvori smolne pelete v homogeno talino. Protitlak je digitalno nadzorovan prek povratne-zanke zaprte zanke.
Polnjenje in vbrizgavanje akumulatorja:Hidravlični akumulatorji med hlajenjem hranijo tlak. Ko se kalup zaklene,-hitrohitrostni proporcionalni ventili sprostijo shranjeno energijo in pospešijo brizgalni valj, da nastavi hitrost v manj kot 25 milisekundah.
Uravnoteženje vpenjalne-palice:Močan-5{1}}pettočkovni dvojni{2}}preklopni mehanizem zaklene ploščo. Merilniki napetosti nadzirajo napetost ti-palic, da ohranijo enako silo na vseh štirih palicah, kar odpravlja asimetrično bliskanje.
Sinhroniziran izmet:Krog-za pihanje zraka delujejo skupaj s hidravličnimi ejektorji, da sprostijo dele takoj, ko plošče dosežejo dnevno svetlobo.
Posebne-tehnične prednosti izdelka
Zmanjšana obraba kalupa z uravnoteženim vpenjanjem:Varianca napetosti-palice ostaja pod 3 % med celotnimi vpenjalnimi cikli, kar preprečuje neenakomerno obrabo-linije na več-otlinskih kalupih za vroče kanale.
Stabilno plastificiranje v hitrih ciklih:Hidravlični-motorji z visokim navorom ohranjajo dosledno homogenost taline brez toplotne degradacije, tudi pri hitrostih vijakov, ki presegajo 300 vrt/min.
Manjša poraba energije na del:Servo črpalke s spremenljivo-prostornino zmanjšajo porabo energije v stanju pripravljenosti za 30 % do 55 % v primerjavi s sistemi črpalk-s fiksno prostornino.
Natančen prehod tlaka:Linearni senzorji položaja zagotavljajo hiter preklop z nadzora hitrosti na nadzor zadrževalnega tlaka, s čimer preprečujejo ugreznine ali prekomerno-pakiranje na občutljivih delih platišča.
Tipične aplikacije
Embalaža za hrano in pijačo
Tanko{0}}posode: IML (In-Mold Labeling) posode za hrano, posode za sladoled in delikatesne škatle (debelina stene 0,45 mm – 0,75 mm).
Zapirala in pokrovčki: pokrovčki za pijače z visoko{0}}kavitacijo, preklopni-pokrovi in nastavki za steklenice z oljem, ki zahtevajo majhne tolerance navojev.
Industrijska embalaža
Vedra in vedra: vedra za barvo od 1 do 20 L, sodi za kemikalije in zaboji za-težko skladiščenje, ki zahtevajo ojačane robove in strukturna rebra.
Medicinski izdelki in izdelki za enkratno uporabo
Laboratorijski potrošni material: konice za pipete, petrijevke in stojala za epruvete, izdelani v čistih prostorih.
Medicinska embalaža: tulci brizg, ščitniki igel in ohišja diagnostičnih kartuš.
Združljivost materiala
|
Vrsta smole |
Območje MFI / MFR |
Tipična uporaba |
Ključna zahteva za stroj |
|
PP (polipropilen) |
25 - 100 g/10 min |
Posode za živila, kadi za pakiranje |
Hitro-vbrizgavanje, optimizirana ogrevalna območja |
|
HDPE |
4 - 25 g/10 min |
Zamaški, zapirala, industrijska vedra |
Visok tlak vbrizgavanja, vzdržljiva navojna konica |
|
PS/GPPS |
8 - 20 g/10 min |
Jedilni pribor, prozorni delikatesni pokrovi, petrijevke |
Natančen pritisk, da preprečite krhkost |
|
PET |
Intrinzična viskoznost 0.72 - 0.85 |
Predoblike, specializirane posode |
Visok{0}}pogon, nizko{1}}strižna geometrija vijaka |
Kako izbrati / Možnosti konfiguracije
Izračun vpenjalne sile
Izračunajte zahtevano vpenjalno silo na podlagi predvidene površine dela in tlaka v votlini:
Vpenjalna sila (kN)=predvidena površina (cm2) x tlak votline (bar) x 1,15 (varnostni faktor)
Za posode s tanko{0}}steno: uporabite povprečne tlake v votlini med 600 bari in 800 bari.
Za standardno pakiranje: Uporabite povprečne tlake v votlini med 350 bari in 500 bari.
Matrika konfiguracije stroja
|
Proizvodni cilj |
Izbira enote za vbrizgavanje |
Vrsta vijaka |
Priporočene možnosti |
|
Ultra{0}}tanka stena (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Bimetalni visoki-mešalni vijak |
Pnevmatski vleki jedra, zračni-ventili za pihanje, vmesnik IML |
|
Visoke-kavitacijske kape (32+ Cav.) |
Standardna servo visoka-hitrost (400 mm/s) |
Na obrabo-nitriran vijak |
Motor z neprekinjenim navojem-odvijanja, dinamični protitlak |
|
Vedra za globoko-vlečenje (10L - 20L) |
Visok{0}}navorna vbrizgalna enota |
Zaporni-vijak za težka dela |
Hidravlično vlečenje jedra, robotski vmesnik-izbiranje in-postavljanje |
Proizvodnja in nadzor kakovosti
Strukturna obdelava:Okvirji strojev, plošče in preklopi so izpostavljeni-žarjenju za razbremenitev napetosti pred CNC obdelavo, da se prepreči-dolgotrajna deformacija okvirja.
Preverjanje natančne komponente:Vez-palice in vijaki so brušeni do ciljnih toleranc (+/- 0.008 mm) in pregledani s sistemi CMM (koordinatni merilni stroj).
Testiranje hidravličnega sistema:Hidravlični bloki so podvrženi tlačnemu-testiranju porušitve pri 1,5-kratnem delovnem tlaku in preverjanju čistosti tekočine v skladu s standardi ISO 4406.
Zaženi-testiranje:Vsaka enota opravi 72-urni cikel neprekinjenega suhega-delovanja in preskus vbrizgavanja pri polni obremenitvi pred odpremo, s čimer preveri hitrost vpenjanja, temperaturno stabilnost in odzivne čase senzorjev.
Prilagajanje in podpora OEM
Stroje je mogoče prilagoditi tako, da izpolnjujejo zahteve integriranih celic in standarde avtomatizacije objektov:
Geometrije vijakov po meri:Specializirana razmerja L/D in profili letenja, optimizirani za mešanje barvne masterbatch ali obdelavo reciklirane vsebine (rPET, rPP).
Vmesništvo avtomatizacije in robotike:Standardizirana vmesnika Euromap 67 in Euromap 73 omogočata povezavo plug-and-play z roboti IML s stranskim-vhodom, rokami za odvzem z zgornjim-vhodom in tekočimi sistemi.
Prilagojena napetost in varnostna skladnost:Električne plošče, ožičene na standardne globalne omrežne napetosti (380V/50Hz, 460V/60Hz, 230V/60Hz) s skladnostjo varnostnega ohišja CE ali UL.
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti razčlenjen tehnični predlog in priporočilo glede velikosti stroja, predložite naslednje tehnične parametre:
Risbe delov/vzorci:Datoteke 3D CAD (oblika .STEP ali .IGS), vključno s porazdelitvijo debeline stene, težo delov in načrtom vodilnega sistema.
Specifikacije plesni:Število votlin, mere kalupa (dolžina x širina x višina), zahteve glede višine zapor-in obremenitev vročega valja.
Ciljni rezultat:Želena urna proizvodnja, ciljni čas cikla in specifikacija materiala (vključno z indeksom pretoka taline in dobaviteljem smole).
Nadaljnje zahteve:Potrebe po avtomatizaciji (In-Označevanje plesni, robotska ekstrakcija, vizualni pregled) in razpoložljivost pripomočkov (zmogljivost ohlajene vode, specifikacije zračnega kompresorja).
pogosta vprašanja
V: Kakšna hitrost vbrizgavanja je potrebna za aplikacije tank{0}}embalaže?
O: Tanko{0}}embalaže (debelina stene pod 0,6 mm) običajno zahtevajo hitrosti vbrizgavanja med 400 mm/s in 800 mm/s. Hitro polnjenje preprečuje strjevanje smole pred popolnim pakiranjem votline.
V: Kako integracija hidravličnega akumulatorja vpliva na zmogljivost stroja?
O: Akumulatorji shranjujejo hidravlično energijo med fazami cikla brez vbrizgavanja in jo takoj izpraznijo med polnjenjem. To omogoča ultra{2}}visoke hitrosti vbrizgavanja brez potrebe po nesorazmerno velikih motorjih hidravlične črpalke.
V: Ali lahko ta stroj obdela materiale, reciklirane po-za potrošnike (PCR)?
O: Da. Za materiale, ki vsebujejo PCR ali ponovno mletje do 50 %, priporočamo, da določite bimetalne pakete sodov in vijakov skupaj s filtrirnimi šobami za taljenje- za zaščito pred kontaminacijo z delci.
V: Kakšen je povprečni dobavni rok za proizvodnjo in dostavo?
O: Standardne konfiguracije strojev so tovarniško sestavljene in testirane-v 35 do 45 dneh. Prilagojene konfiguracije ali posebne integracije avtomatizacije običajno zahtevajo 60 dni pred tovarniškim sprejemnim testiranjem (FAT).
Priljubljena oznake: visokohitrostni stroj za brizganje embalaže, Kitajska proizvajalci, dobavitelji, tovarna visokohitrostnih strojev za brizganje embalaže