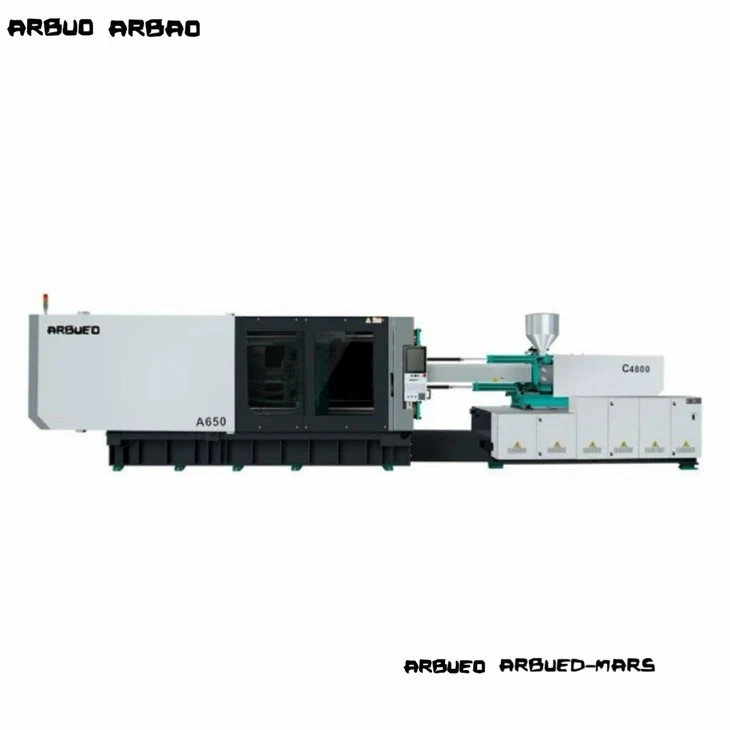
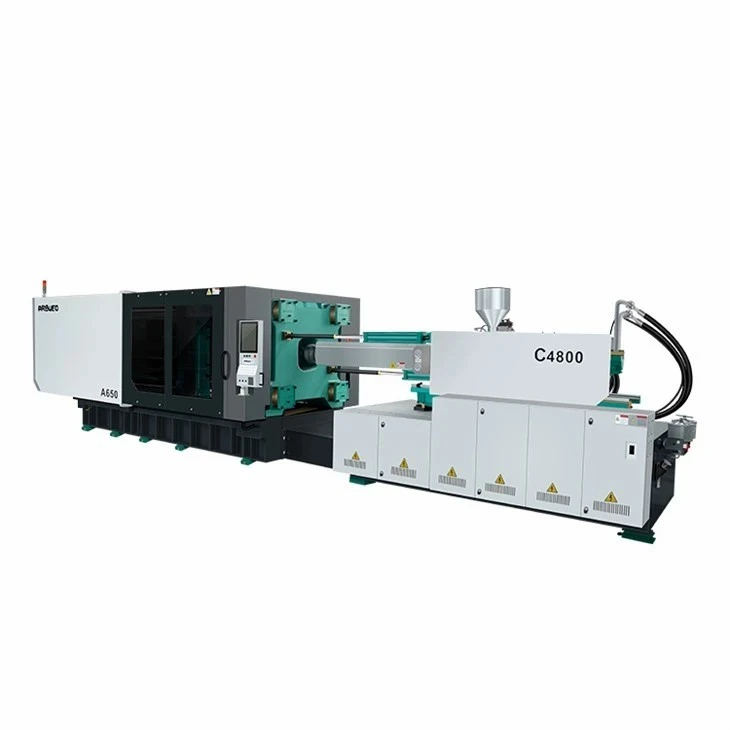

Hitri-stroj za brizganje tankih{1}}sten
Hitro-tanko{1}}brizgalno brizganje zahteva visoko hitrost brizganja, hitre hidravlične odzivne čase in največjo mehansko togost za polnjenje kalupov s tankimi-odseki, preden polimerna talina zamrzne. Standardni hidravlični stroji za brizganje pogosto nimajo pomoči akumulatorja, odzivne hitrosti in togosti plošče, ki so potrebni za pakiranje komponent z debelino sten pod 0,8 mm.
Ta visokohitrostna-serija tankostenskih brizgalnih-združuje akumulator-hidravlični sistem, servo-električne hibridne pogone in visoko-togostne vpenjalne strukture. Ta platforma, zasnovana za kalupe za pakiranje z visoko-kavitacijo, medicinske izdelke za enkratno uporabo in tankostenske-posode, zagotavlja hitrosti vbrizgavanja do 800 mm/s, čas suhega cikla pod 1,8 sekunde in natančen nadzor tlaka za preprečevanje bliskavice in kratkih posnetkov.
Ključne specifikacije
Spodaj so osnovne inženirske specifikacije za naš standardni niz-hitrostnih-platform. Posebne vrednosti je mogoče konfigurirati glede na težo injekcije, dimenzijo kalupa in zahteve glede časa cikla.
|
Parameter |
Enota |
Vrednost / obseg |
|
Vpenjalna sila |
kN / tono |
2,600 - 5,500 kN (260T - 550T) |
|
Razmik veznih palic (V x V) |
mm |
580 x 580 do 880 x 880 |
|
Mere plošče (V x V) |
mm |
850 x 850 do 1280 x 1280 |
|
Maks. Odpri Stroke |
mm |
520 - 850 |
|
Višina kalupa (najmanj - največ) |
mm |
220 - 600 / 300 - 800 |
|
Hitrost vbrizgavanja |
mm/s |
350 - 800 (s pomočjo akumulatorja) |
|
Odzivni čas vbrizgavanja |
ms |
<= 16 |
|
Premer vijaka |
mm |
38 - 65 (Razmerje L/D: 22:1 do 24:1) |
|
Maks. Tlak vbrizgavanja |
bar |
2,000 - 2,400 |
|
Čas suhega cikla (Eurozemljevid 6) |
sek |
1.4 - 1.9 |
|
Vrsta sistemskega pogona |
- |
Servo-hidravlični hibrid + dušikov akumulator |
|
Nadzorni sistem |
- |
Krmilnik visoke-hitrosti KEBA / Techmation |
Ključne značilnosti
Sistem za vbrizgavanje dušikovega akumulatorja:Zagotavlja takojšen visoko{0}}volumenski pretok olja za vzdrževanje hitrosti vbrizgavanja do 800 mm/s pod ekstremnim protitlakom brez padcev tlaka.
Krmiljenje servo-zaprte zanke:Povratne-pozicije in tlaka v realnem času prek-linearnih optičnih lestvic visoke ločljivosti (ločljivost 0,001 mm) in pretvornikov tlaka.
Visoko{0}}ogrodna plošča-okvirja:Analiza končnih elementov (FEA)-optimizirana ploščasta struktura zmanjša upogib pod največjo tonažo na manj kot 0,05 mm, s čimer ščiti kalupe z več-votlinami pred neenakomerno obrabo in bliskanjem ločevalnih linij.
Uravnoteženo vbrizgavanje z dvema-valjema:Dvojni valji za vbrizgavanje ohranjajo poravnavo med-hitrim premikanjem naprej, s čimer se odpravi nagibanje vijaka in obraba tesnila.
Linearna vodila na enoti za vbrizgavanje:Vodila linearnega gibanja z nizkim-trenjem zmanjšajo upor med-hitrostnim vbrizgavanjem, kar izboljša ponovljivost položaja vbrizgavanja na +/- 0.1 mm.
Neodvisna zasnova hidravličnega kroga: Vzporedna hidravlična vezja omogočajo hkratno odpiranje/zapiranje kalupa, premikanje ejektorja in plastificiranje, kar skrajša celotne čase cikla za 15 % - 20%.
Načelo delovanja in konfiguracija stroja
Visoko{0}}tanko{1}}litje se bistveno razlikuje od standardnega oblikovanja zaradi toplotnih lastnosti tanke plastike. Ko staljeni polimer pride v stik s hladnim jeklom v debelini stene med 0,35 mm in 0,8 mm, talina zmrzne v milisekundah. Za popolno zapolnitev votline kalupa se mora faza vbrizgavanja zaključiti v 0,1 do 0,4 sekunde pod tlakom, ki doseže 2200 barov.
Konfiguracije jedrnega podsistema
Vpenjalna enota:
Pet{0}}kinematični sistem z dvojnim preklopom, optimiziran za hitro odpiranje/zapiranje.
Samodejni centralizirani sistem mazanja spremlja tlak olja in pogostost mazanja na vsakem preklopnem sorniku.
Diferencialno hitro{0}}vpenjalno vezje za krajše čase suhih ciklov.
Enota za vbrizgavanje:
Nitriran ali bi-kovinski vijak, zasnovan s pregradnim profilom in dinamično mešalno glavo za obvladovanje visoko-strižne homogenizacije brez toplotne razgradnje.
Visok{0}}odzivni proporcionalni ali servo ventil, ki nadzoruje porazdelitev olja neposredno na vstopu v valj za vbrizgavanje.
Nepovratni-ventil s keramičnim ali{1}}obrabno odpornim obročem iz zlitine, zasnovan tako, da preprečuje povratni tok pri pospeških vbrizgavanja do 10 g.
Hidravlična in pogonska enota:
Servo motor s trajnim magnetom v kombinaciji z notranjimi zobniškimi črpalkami za prihranek energije do 50 % v primerjavi s sistemi s fiksno prostornino-.
Visokotlačni-hidravlični akumulatorji,-napolnjeni z dušikovim plinom za zagotavljanje trenutne hidravlične energije med polnjenjem.
Filtriranje olja do 3 mikronov z integriranim hladilnikom olja in-nadzorom temperature/nivoja olja v realnem času.
Posebne-tehnične prednosti izdelka
Izjemno-kratek odzivni čas vbrizgavanja (<= 16 ms)
Standardni hidravlični ventili potrebujejo 40 - 80 ms za prehod iz nevtralnega v popolnoma odprto. Ta enota uporablja visoko{2}}odzivne servo ventile Moog/Rexroth v kombinaciji s tesno{3}}sklopljenimi razdelilniki akumulatorja, ki dosegajo ciljno hitrost v 16 ms. To preprečuje pred-strig pred taljenjem in dinamične pritiske.
Zmanjšana deformacija plošče pri visoki tonaži
Neenakomerna porazdelitev vpenjalne sile povzroča blisk v središčnih votlinah v orodjih z visoko-kavitacijo (npr. posode za hrano z 32-votlinami ali 48 votlinami). Postavitev plošče v obliki škatle usmerja vpenjalne sile neposredno za območje namestitve kalupa, pri čemer se ohranja vzporednost ploskve kalupa pri polni vpenjalni obremenitvi.
Plastifikacijska toplotna stabilnost
Visoke hitrosti vrtenja vijakov lahko povzročijo prekomerno toploto zaradi trenja, kar povzroči vžig občutljivih materialov, kot sta polipropilen (PP) ali polistiren (PS). Specializirana geometrija pregradnega vijaka uravnoteži mehanski strig in toplotno prevodnost ter ohranja nihanje temperature taline znotraj +/- 1.5 deg C med neprekinjenimi 24-urnimi postopki.
Tipične aplikacije
Ta strojna platforma podpira-serijsko proizvodnjo v sektorjih, ki zahtevajo visoko natančnost, ničelno stopnjo napak in hitro neprekinjeno delovanje:
Tanko{0}}embalaže za hrano:
Okrogle in pravokotne posode za delikatese (debelina stene 0,4 mm - 0.6 mm)
In-Mold Labeling (IML) skodelice za jogurt, banjice za sladoled in posode za margarino
Pokrovčki in zapirala- za pijače, ki jih je mogoče odpreti
Medicinski izdelki za enkratno uporabo:
Konice za pipete (več{0}}visoko{1}}natančno orodje z več votlinami)
Posode za brizge in batnice
Epruvete za centrifugiranje in testne kivete
Potrošniško blago in elektronika:
Jedilni pribor za enkratno uporabo (noži, vilice, žlice s kratkimi časi cikla pod 3,5 s)
Nosilci notranjega okvirja mobilnega telefona in ohišja baterije
Svetlovodne plošče in optični okvirji prikazovalnikov
Združljivost materiala
Tankostensko brizganje zahteva smole z visokimi vrednostmi indeksa tečenja taline (MFI), ki omogočajo hiter pretok skozi kanale z ozkimi votlinami:
Polipropilen (PP):Stopnja vbrizgavanja MFI 30 - 100 g/10 min. Primarna smola za posode za hrano, IML embalažo in pokrovčke.
Polistiren (GPPS / HIPS):Visok-stopnje pretoka za prozorne tanko{1}}skodelice, jedilni pribor in trdo embalažo.
Polietilen (HDPE / LLDPE):Uporablja se za fleksibilna zapirala, pokrovčke in tanko{0}}stenska industrijska vedra.
Mešanice polikarbonata (PC) / ABS:Uporablja se v tankostenskih elektronskih ohišjih, ki zahtevajo negorljivost in visoko udarno trdnost.
Polietilen tereftalat (PET):Specializirane tanko{0}}predoblike in posebne aplikacije za pakiranje.
Kako izbrati / Možnosti konfiguracije
Izbira pravilne velikosti stroja zahteva oceno prostornine brizga, predvidene površine, debeline stene in oblike kalupa:
Formula za določanje velikosti vpenjalne sile
Vpenjalna sila (tone)=[predvidena površina delov + vodila (cm^2) x tlak votline (bar)] / 1000 x varnostni faktor (1.1 - 1.2)
Priporočena konfiguracijska matrika
|
Komponenta / Zahteva |
Standardno pakiranje |
Visoko{0}}natančna medicina |
Integrirana linija IML |
|
Hitrost vbrizgavanja |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Vrsta vijaka |
Bi-kovinsko nitrirano |
Nerjaveče jeklo/kromirano |
Visok{0}}pretočni PP zaporni vijak |
|
Pripravljenost na čisto sobo |
Standardni industrijski |
Združljiv z ISO razred 7/8 |
Zaprto območje vpenjanja |
|
Vmesnik za avtomatizacijo |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / Visok{1}}hitri signal IML |
|
Akumulatorji |
Enojni/dvovaljni |
Natančno nadzorovan dvojni valj |
Več{0}}akumulator visoke-zmogljivosti |
Proizvodnja in nadzor kakovosti
Vsak stroj je pred odpremo podvržen strogim strukturnim, strojnim in operativnim preverjanjem:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[Preverjanje poravnave CMM]
|
[Factory Acceptance Testing (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Igranje in lajšanje stresa:Okvirji strojev in plošče uporabljajo ulitke iz nodularne litine (QT450-10), ki so izpostavljeni naravnemu in termičnemu{2}}razbremenilnemu staranju za odpravo notranjih napetosti in preprečevanje dolgotrajne deformacije.
Natančna obdelava:Površine plošč in izvrtine vodil-palic so obdelane na 5-osnih CNC portalnih obdelovalnih centrih v okolju z nadzorovano temperaturo.
Poravnava laserskega interferometra:Vzporednost veznih drogov in ravnost plošče se preverjata z laserskimi interferometri Renishaw, da se zagotovi natančnost do 0,03 mm.
72-urno testiranje obremenitve:Sestavljeni stroji izvajajo 72-urni neprekinjeni suhi-cikel in preskus vzdrževanja tlaka, pri čemer spremljajo temperaturo olja, ravni vibracij in hidravlično stabilnost pred tovarniškim odpustom.
Prilagajanje in podpora OEM
Za podporo specifičnim zahtevam proizvodne linije in standardom tovarniške avtomatizacije ponujamo tehnične možnosti prilagajanja:
Možnosti ogrevanja soda:Keramični grelni trakovi, infrardeči energijsko-varčni grelni pokrovi ali indukcijski grelni sistemi za hiter toplotni odziv.
Podaljšan hod odpiranja kalupa:Spremenjena kinematika preklopa za globoko{0}}tankostenske-posode ali visoke izdelke IML.
Specializirane geometrije vijakov:Prilagojena razmerja L/D in leti, zasnovani za bio-smole (PLA), spojine z visoko-polnitvijo ali mešanice PCR (po-porabniško reciklirane).
Integrirani hidravlični vleki jedra:Programabilna zaporedna jedrna{0}}vlečna vezja, integrirana neposredno v PLC stroja.
Označevanje barv in blagovnih znamk po meri:Barvno ujemanje s tovarniškimi standardi strank in zasebno označevanje OEM za regionalne distributerje opreme.
Kaj morajo kupci zagotoviti za ponudbo
Če želite prejeti natančen tehnični predlog, oceno ujemanja kalupov in komercialno ponudbo, prosimo, delite naslednje parametre projekta:
Risbe delov:2D/3D datoteke (STEP, IGES ali PDF), ki označujejo kritične dimenzije in najmanjšo debelino stene.
Specifikacija smole:Specifični razred polimera, znamka in indeks tečenja taline (MFI/MFR).
Podrobnosti plesni:
Število votlin
Mere kalupa (dolžina x širina x višina) in teža
Vrsta sistema vročih kanalov (zaslon ventila ali odprta cev) in zahteve za krmiljenje električnih zapor
Ciljni izhod / čas cikla:Pričakovana dnevna količina proizvodnje ali zahtevani cilj suhega cikla.
Zahteve za avtomatizacijo:Potrebe po vmesniku za robote za označevanje v-kalupih (IML), stranske-vhodne-roke ali nadaljnje stroje za pakiranje.
pogosta vprašanja
V: Kako brizganje s-akumulatorjem izboljša-stopnje uspešnosti oblikovanja tankih sten?
O: Akumulatorji shranjujejo hidravlično energijo med fazama hlajenja in plastificiranja in jo sproščajo takoj med vbrizgavanjem. To zagotavlja izjemno visok pretok, potreben za zapolnitev tankih votlin v delčkih sekunde, preden polimer zmrzne, kar preprečuje kratke udarce in strukturne napetosti.
V: Ali lahko ta stroj poganja standardne-stenske dele ali splošne kalupe za brizganje?
O: Da. Nadzorni sistem operaterjem omogoča, da prek zaslona HMI onemogočijo pomoč akumulatorja ali znižajo hitrost vbrizgavanja. Vendar pa je za standardne debelo{2}}dele z debelimi stenami, kjer v času cikla prevladujejo dolge faze hlajenja, standardni servo-hidravlični stroj na splošno stroškovno-učinkovitejši.
V: Kakšna vzdrževalna rutina je potrebna za-hitro delovanje?
O: Visoko{0}}delovanje poveča obrabo mehanskih spojev in hidravličnih tesnil. Vzdrževanje vključuje dnevno preverjanje ravni olja za avtomatsko mazanje, preverjanje čistosti hidravličnega olja (NAS razred 7 ali boljši) vsakih 3 do 6 mesecev, preverjanje polnilnega tlaka dušikovega akumulatorja vsakih 6 mesecev in letni pregled preklopnih puš.
V: Ali je krmilnik združljiv z industrijo 4.0 in tovarniškimi sistemi MES?
O: Da. Krmilnik podpira komunikacijska protokola OPC-UA in Euromap 63/77. Realno{5}}parametre-vključno s časi ciklov, krivuljami tlaka vbrizgavanja, temperaturnimi profili in zgodovino alarmov-je mogoče izvoziti neposredno v vaš centralni izvršilni sistem.
Priljubljena oznake: visokohitrostni tankostenski brizgalni stroj, Kitajska visokohitrostni tankostenski brizgalni stroj proizvajalci, dobavitelji, tovarna